
การตัดทองแดงเป็นงานทั่วไปของเครื่องตัดลวด EDM แต่ทองแดงแดงกับทองเหลืองมีพฤติกรรมต่างกันมาก ทองแดงแดงอ่อน เหนียว และนำความร้อนเร็ว ซึ่งทำให้กลึงยาก ทองเหลืองสะอาดกว่า สึกน้อยกว่า และตัดเร็วกว่า — เป็นวัสดุที่ค่อนข้างง่าย การรู้ข้อกำหนดเฉพาะของแต่ละชนิดเป็นกุญแจสำคัญต่อคุณภาพและประสิทธิภาพ
1. การตัดทองแดงแดง
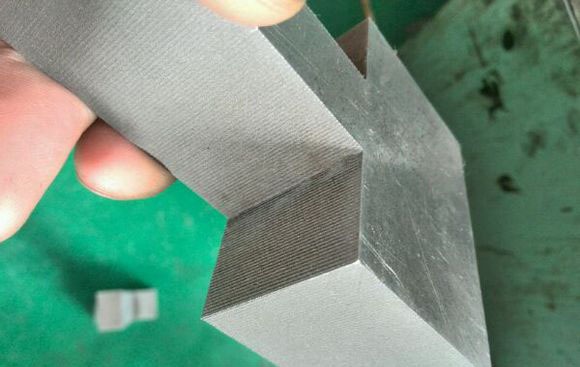
ปัญหาที่พบบ่อย: การตัดช้า กระแสไม่คงที่ ไฟฟ้าลัดวงจรบ่อย และลวดขาด ความยากหลักคือทองแดงแดงอ่อนและเหนียว — มันเกาะติดลวดและขัดขวางการชะล้างเศษ — และนำไฟฟ้าสูง ดังนั้นเมื่อใช้ความกว้างพัลส์แคบ พลังงานปล่อยประจุจะถูกนำออกไปก่อนที่จะกัดกร่อนวัสดุ และการตัดก็หยุดชะงัก
การตั้งค่าพัลส์: ต้องใช้ความกว้างพัลส์กว้าง
- เนื่องจากทองแดงแดงนำความร้อนได้ดีมาก การตัดด้วยพัลส์แคบจึงล้มเหลว — พลังงานกระจายไปก่อนทำงาน ใช้ความกว้างพัลส์กว้าง โดยทั่วไป 40μs ขึ้นไป
- กระแสสูงกับความกว้างพัลส์กว้างเพิ่มกำลังให้พลังงานพัลส์ทะลุสิ่งเจือปนและเคลียร์ไฟฟ้าลัดวงจร ขยายช่วงห่างพัลส์พร้อมกันเพื่อยืดเวลาปิด
- อย่าให้การติดตามป้อนเร็วเกินไป
- ที่ความหนาเกิน 50 มม. พารามิเตอร์ที่ปรับเหมาะกับเหล็กจะทำให้ตัดช้า ไฟฟ้าลัดวงจรบ่อย และลวดขาด — ให้เปลี่ยนเป็นการตั้งค่าชิ้นงานหนา
น้ำยาตัด
- อย่าใช้น้ำยาที่ใช้งานมานานเกินไปซ้ำ และหลีกเลี่ยงน้ำยาชนิดน้ำมันที่มีการชะล้างไม่ดี ใช้ชนิดน้ำผสมใหม่ถ้าเป็นไปได้
- เจือจางส่วนผสมอย่างเพียงพอสำหรับทองแดงแดงและเปลี่ยนเมื่อสกปรก สมดุลระหว่างประสิทธิภาพและต้นทุน
- พิจารณาเปลี่ยนน้ำยาก่อนตัดชิ้นส่วนหนา
การยึดและการบำรุงรักษา
- ระวังทิศทางการยึด: ยึดด้านที่มีเส้นทางการตัดสั้นที่สุดในจตุภาคที่สาม (X เป็นลบ) เพื่อให้ลวดไม่ค่อยเดินในทิศทาง X ลบ และความเสี่ยงการขาดลดลง
- เมื่อเครื่องว่าง ล้างลวดบนม้วนด้วยน้ำมันก๊าดเพื่อขจัดเศษทองแดงแดงที่ติดอยู่ การสตาร์ทครั้งต่อไปจะสะอาดกว่า
- หลังลวดขาด ให้ทิ้งด้านสั้นของลวดและจัดตำแหน่งลวดที่เหลือบนม้วนเพื่อใช้งานต่อ
- หากเศษอุดร่องตัดและทำให้เกิดไฟฟ้าลัดวงจร ให้ปิดเครื่อง หยุดปั๊มถัง และทำความสะอาดบริเวณที่อุดจนการไหลกลับคืน
2. การตัดทองเหลือง
ทองเหลืองสะอาดกว่า สึกต่ำ และเร็ว ข้อกังวลหลักคือการชะล้างเศษ:
- ตั้งการชะล้างให้ถูกต้อง — ทองเหลืองอ่อน ให้เล็งน้ำหัวฉีดตรงๆ เพื่อไล่เศษ
- เติมน้ำและน้ำมันในการรันยาว — รักษาการหล่อลื่นและการชะล้าง
- หลีกเลี่ยงน้ำกระด้าง — น้ำบาดาลและน้ำกระด้างอื่นๆ ขัดขวางการชะล้าง น้ำยาล้างจานหรือน้ำยาทำความสะอาดเล็กน้อยในน้ำช่วยปรับปรุงการกำจัดเศษ
3. ตารางเปรียบเทียบสรุป
| รายการ | ทองแดงแดง | ทองเหลือง |
|---|---|---|
| ความยาก | สูง (เหนียว นำความร้อนเร็ว) | ต่ำ (สะอาด สึกต่ำ) |
| การตั้งค่าพัลส์ | ความกว้างพัลส์กว้าง (≥40μs) + กระแสสูง | การตั้งค่าปกติ เน้นการชะล้าง |
| น้ำยาตัด | ชนิดน้ำผสมใหม่ เจือจาง เปลี่ยนบ่อย | หลีกเลี่ยงน้ำกระด้าง ผงซักฟอกได้ตามต้องการ |
| จุดสำคัญ | ป้องกันลวดขาด ไฟฟ้าลัดวงจร การตัดหยุดชะงัก | พ่นน้ำ เติมน้ำ และการชะล้าง |
สำหรับทองแดงแดง ยึดสามสิ่งจำเป็น — ความกว้างพัลส์กว้าง น้ำยาสดใหม่ การยึดที่สมเหตุสมผล สำหรับทองเหลือง จัดการการชะล้าง ทั้งสองเป็นการผสมผสานของพารามิเตอร์ น้ำยา และการปฏิบัติงาน
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย