
Cắt đồng là công việc phổ biến trên máy cắt dây EDM, nhưng đồng đỏ và đồng thau có hành vi rất khác nhau. Đồng đỏ mềm, dính và dẫn nhiệt nhanh, khiến nó khó gia công. Đồng thau sạch hơn, ít mài mòn hơn và cắt nhanh hơn — một vật liệu tương đối dễ. Hiểu rõ yêu cầu cụ thể của từng loại là chìa khóa cho chất lượng và hiệu quả.
1. Cắt Đồng Đỏ
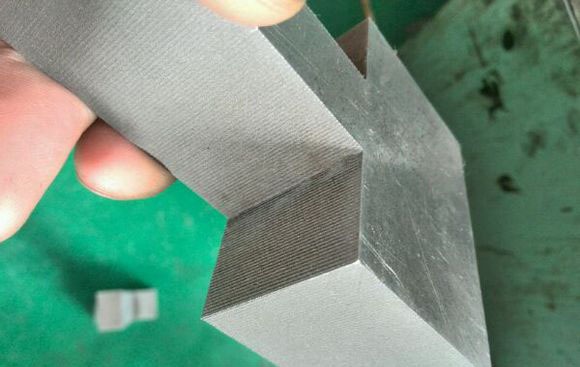
Những vấn đề thường gặp: cắt chậm, dòng điện không ổn định, ngắn mạch và đứt dây thường xuyên. Khó khăn cốt lõi là đồng đỏ mềm và dính — nó bám vào dây và cản trở việc làm sạch mạt cắt — và dẫn điện rất tốt, nên với độ rộng xung hẹp, năng lượng phóng điện bị truyền đi trước khi có thể ăn mòn vật liệu, khiến quá trình cắt bị ngưng trệ.
Cài đặt xung: bắt buộc dùng độ rộng xung lớn
- Vì đồng đỏ dẫn nhiệt rất tốt, cắt bằng xung hẹp sẽ thất bại — năng lượng bị tiêu tán trước khi sinh công. Hãy dùng độ rộng xung lớn, thường là 40μs trở lên
- Dòng điện cao kết hợp độ rộng xung lớn giúp tăng công suất để năng lượng xung phá vỡ tạp chất và xóa ngắn mạch; đồng thời nới rộng chu kỳ xung để kéo dài thời gian ngắt
- Không để tốc độ bám theo cấp liệu (feed tracking) chạy quá nhanh
- Trên 50mm chiều dày, thông số tối ưu cho thép sẽ gây cắt chậm, ngắn mạch và đứt dây thường xuyên — hãy chuyển sang cài đặt cho phôi dày
Dung dịch điện môi
- Không tái sử dụng dung dịch đã dùng quá lâu, và tránh dung dịch điện môi gốc dầu có khả năng làm sạch mạt cắt kém; nếu có thể hãy dùng dung dịch gốc nước mới
- Pha loãng hỗn hợp nhiều hơn cho đồng đỏ và thay khi bẩn, cân bằng giữa hiệu quả và chi phí
- Cân nhắc thay dung dịch trước khi cắt các chi tiết dày
Kẹp và bảo dưỡng
- Chú ý hướng kẹp: kẹp phía có đường cắt ngắn nhất ở góc phần tư thứ ba (X âm), để dây ít phải di chuyển theo hướng X âm và nguy cơ đứt dây giảm
- Khi máy nghỉ, dùng dầu hỏa rửa dây trên cuộn để loại bỏ vụn đồng đỏ bám dính; lần khởi động tiếp theo sẽ sạch hơn
- Sau khi đứt dây, bỏ phần dây ngắn và bố trí lại phần dây còn lại trên cuộn để tiếp tục sử dụng
- Nếu phoi kẹt trong rãnh cắt gây ngắn mạch, hãy tắt máy, dừng bơm bồn, và vệ sinh vùng bị tắc cho đến khi dòng dung dịch lưu thông trở lại
2. Cắt Đồng Thau
Đồng thau sạch hơn, ít mài mòn và cắt nhanh; mối quan tâm chính là làm sạch mạt cắt:
- Cài đặt làm sạch mạt cắt hợp lý — đồng thau mềm, nên hướng nước từ vòi phun trực tiếp để cuốn phoi đi
- Bổ sung nước và dầu khi chạy lâu — duy trì bôi trơn và làm sạch mạt cắt
- Tránh nước cứng — nước ngầm và các loại nước cứng khác cản trở việc làm sạch mạt cắt; thêm một ít nước rửa bát hoặc chất tẩy rửa vào nước giúp cải thiện việc loại bỏ phoi
3. So Sánh Tổng Kết
| Mục | Đồng đỏ | Đồng thau |
|---|---|---|
| Mức độ khó | Cao (dính, dẫn nhiệt nhanh) | Thấp (sạch, ít mài mòn) |
| Cài đặt xung | Độ rộng xung lớn (≥40μs) + dòng điện cao | Cài đặt thường, tập trung vào làm sạch mạt cắt |
| Dung dịch điện môi | Gốc nước mới, pha loãng, thay thường xuyên | Tránh nước cứng; có thể dùng chất tẩy rửa |
| Điểm mấu chốt | Chống đứt dây, ngắn mạch, cắt ngưng trệ | Phun, bổ sung và làm sạch mạt cắt |
Với đồng đỏ, hãy nắm vững ba điều cốt yếu — độ rộng xung lớn, dung dịch mới, kẹp hợp lý. Với đồng thau, hãy quản lý việc làm sạch mạt cắt. Cả hai đều là sự kết hợp giữa thông số, dung dịch và thao tác.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh