
구리 절단은 흔한 와이어 EDM 작업이지만 적동과 황동은 매우 다르게 거동합니다. 적동은 부드럽고 끈적하며 열 전도가 빨라 가공이 어렵습니다. 황동은 더 깨끗하고 마모가 적으며 더 빨리 절단됩니다. 비교적 쉬운 재료입니다. 각각의 특정 요구 사항을 아는 것이 품질과 효율성의 핵심입니다.
1. 적동 절단
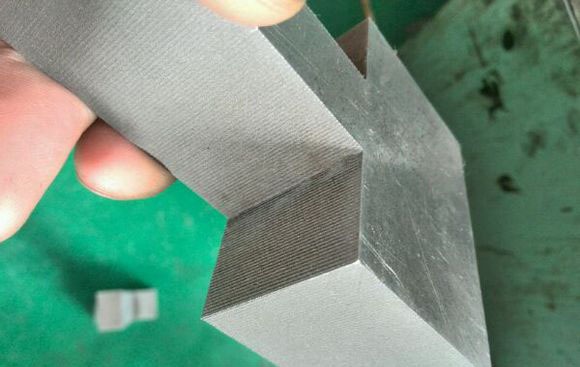
흔한 어려움: 느린 절단, 불안정한 전류, 잦은 단락 및 와이어 단선. 핵심 어려움은 적동이 부드럽고 끈적하다는 것입니다. 와이어에 달라붙어 칩 플러싱을 막고, 전도성이 높아 펄스 폭이 좁으면 방전 에너지가 재료를 침식하기 전에 빠져나가 절단이 정지합니다.
펄스 설정: 넓은 펄스 폭이 필수
- 적동은 열 전도가 너무 좋아 좁은 펄스 절단은 실패합니다. 에너지가 작업을 수행하기 전에 분산되기 때문입니다. 넓은 펄스 폭, 일반적으로 40μs 이상을 사용하십시오.
- 넓은 펄스 폭과 함께 높은 전류는 출력을 높여 펄스 에너지가 개재물을 뚫고 단락을 해소합니다. 동시에 펄스 간격을 넓혀 오프 시간을 늘립니다.
- 이송 트래킹이 너무 빨리 작동하지 않도록 하십시오.
- 두께가 50mm를 넘으면 강철 최적화 파라미터는 느린 절단, 잦은 단락, 와이어 단선을 유발하므로 두꺼운 가공물 설정으로 전환하십시오.
가공액
- 너무 오래 사용한 가공액은 재사용하지 말고, 플러싱이 나쁜 유계 가공액을 피하며 가능하면 새 수계 가공액을 사용하십시오.
- 적동의 경우 혼합액을 넉넉히 희석하고 더러워지면 교체하여 효율과 비용의 균형을 맞춥니다.
- 두꺼운 부품을 절단하기 전에 가공액 교체를 고려하십시오.
클램핑 및 유지보수
- 클램핑 방향에 주의하십시오. 절단 경로가 가장 짧은 쪽을 3사분면(X 음의 방향)에 클램핑하면 와이어가 X 음의 방향으로 거의 이동하지 않아 단선 위험이 줄어듭니다.
- 기계가 유휴 상태일 때 스풀의 와이어를 등유로 세척하여 붙은 적동 칩을 제거합니다. 다음 시작 시 더 깨끗하게 작동합니다.
- 단선 후에는 와이어의 짧은 쪽을 버리고 남은 와이어를 스풀에 다시 배치하여 계속 사용합니다.
- 칩이 절단 홈을 막아 단락을 일으키면 전원을 끄고 탱크 펌프를 정지시킨 후 유량이 돌아올 때까지 막힌 부분을 청소합니다.
2. 황동 절단
황동은 더 깨끗하고 마모가 적으며 빠릅니다. 주요 관심사는 칩 플러싱입니다:
- 플러싱을 제대로 설정 — 황동은 부드러우므로 노즐 물을 직접 조준하여 칩을 제거합니다.
- 장시간 운전 시 물과 오일 보충 — 윤활과 플러싱을 유지합니다.
- 경수 회피 — 지하수 등 경수는 플러싱을 방해합니다. 물에 소량의 주방용 세제나 세정제를 넣으면 칩 제거가 개선됩니다.
3. 요약 비교
| 항목 | 적동 | 황동 |
|---|---|---|
| 난이도 | 높음(끈적하고 열 전도 빠름) | 낮음(깨끗하고 마모 적음) |
| 펄스 설정 | 넓은 펄스 폭(≥40μs) + 높은 전류 | 일반 설정, 플러싱에 집중 |
| 가공액 | 새 수계, 희석, 자주 교체 | 경수 회피; 세제 선택 사항 |
| 핵심 포인트 | 단선, 단락, 절단 정지 방지 | 스프레이, 보충, 플러싱 |
적동의 경우 넓은 펄스 폭, 새 가공액, 합리적인 클램핑이라는 세 가지 필수 요소를 지키십시오. 황동의 경우 플러싱을 관리하십시오. 둘 다 파라미터, 유체, 운영의 조합입니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의