
线切割割铜是常见的加工场景,但紫铜与黄铜的加工特性差异很大:紫铜粘软、导热好,加工难度高;黄铜相对工整、损耗小、速度快,属于较易加工的材料。掌握各自的要点,才能保证加工质量与效率。
一、割紫铜的要点
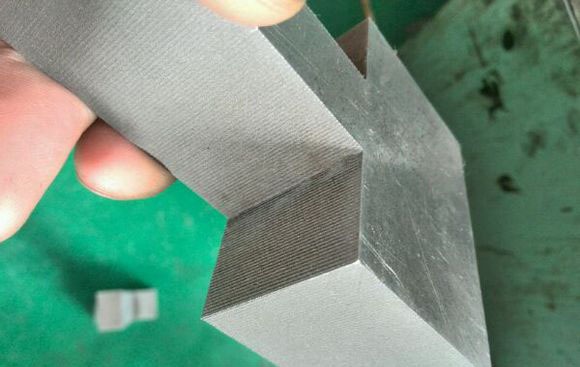
紫铜加工常遇到的问题:切割速度慢、电流不稳定、短路频繁、断丝,让人恼火。核心难点在于紫铜软又粘,容易粘在钼丝上造成排屑不畅,且导热性能好,窄脉宽时能量被快速传走而“割不动”。
1. 电参数:必须用大脉宽
- 紫铜传热性能好,窄脉宽加工时电源能量很快被热传递走,出现割不动现象——紫铜切割必须采用较大脉宽,一般需 40μs 以上;
- 采用大电流大脉宽加工,增强功率,靠脉冲能量击穿夹杂物消除短路;同时脉间要增大,使停歇时间增长;
- 跟踪不要过快;
- 厚度超过 50mm 时,若仍按钢材料的电参数加工,会出现速度慢、短路频繁、断丝,需按厚件调整参数。
2. 工作液
- 不能使用用过较长时间的工作液,不用排屑不好的油基液,尽量用新的水基线切割液;
- 割紫铜件时配得非常稀,脏了就换,保持效率与成本均衡;
- 割厚件前不妨先换液。
3. 装夹与维护
- 注意装卡方向:把切割路线最短的一面装卡在第三象限(X 负方向),使钼丝尽量少走 X 负方向,减少断丝几率;
- 停止工作时用煤油把丝筒上的丝清洗一遍,使反沾的紫铜沫大量减少,下次开机效果更好;
- 断丝后把少的一边钼丝弄掉,剩余钼丝调整到储丝筒合适位置继续使用;
- 切缝堵塞造成短路时,先断开开关、关掉水箱泵,清洗堵塞处至畅通。
二、割黄铜的要点
黄铜较工整、损耗小、速度快,主要注意点是排屑:
- 喷水嘴冲好:黄铜较软,冲水要到位,保证排屑;
- 适当加水加油:割的时间较长时,适当补充,维持润滑排屑;
- 避免硬水:别用地下水等硬水,方便排屑;可在水里加少量洗碟精或清污剂,改善排屑(小诀窍)。
三、总结对比
| 项目 | 紫铜 | 黄铜 |
|---|---|---|
| 加工难度 | 高(粘、导热快) | 低(工整、损耗小) |
| 电参数 | 大脉宽(40μs 以上)+ 大电流 | 常规参数,注意排屑 |
| 工作液 | 新水基液,配稀勤换 | 避免硬水,可加洗碟精 |
| 关键点 | 防断丝、防短路、防割不动 | 喷水、补水、排屑 |
小结:割紫铜把握“大脉宽、新工作液、合理装夹”三要点,割黄铜则重点做好排屑管理。两者都是“参数 + 工作液 + 操作”的组合题,按上述方法调整即可稳定加工。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队