
เครื่องตัดลวด EDM เริ่มใช้งานได้ง่าย แต่การกลึงที่เสถียรต้องใช้ขั้นตอนพื้นฐานที่ถูกต้อง คู่มือนี้ครอบคลุมสามสิ่งสำคัญ: ลำดับการทำงาน จุดหยุดจำกัดและการเปลี่ยนลวด และการจัดการลวดขาด
1. ลำดับการทำงานห้าขั้นตอน
- เปิดไฟหลัก ระบบควบคุม ไดรฟ์สเต็ปเปอร์ 24V และแหล่งจ่ายไฟพัลส์ความถี่สูง
- เขียนโปรแกรมจุดพิกัดจากแบบและชิ้นงาน โดยพิจารณาการจับยึดและเส้นผ่านศูนย์กลางลวด และเลือกตำแหน่งเริ่มต้นที่สมเหตุสมผล
- สตาร์ทมอเตอร์ป้อนลวด มอเตอร์ปั๊ม และสวิตช์ความถี่สูงบนแผงควบคุม
- ตั้งการปรับหยาบเป็นอัตโนมัติ เปิดสวิตช์ป้อนและเริ่มกลึง ปรับละเอียดให้ได้สภาพที่เสถียรที่สุด
- เมื่อเสร็จ ให้ปิดแหล่งจ่ายไฟความถี่สูงและปั๊มก่อน จากนั้นปิดสวิตช์ม้วนลวด บนรุ่นที่มีระบบเบรก ให้กดปุ่มไฟหลักสีแดง
การตรวจสอบก่อนสตาร์ท: ยืนยันว่าชิ้นส่วนไฟฟ้ายึดแน่น ความตึงลวดถูกต้อง ล้อนำลวดไม่เสียหาย ร่องนำลวดเบนไม่เสีย และมีน้ำมันที่จุดหล่อลื่น
2. จุดหยุดจำกัดและการเปลี่ยนลวด
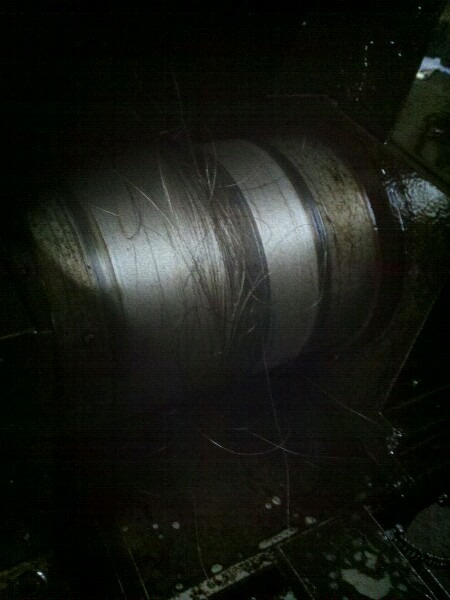
การทำงานของจุดหยุดจำกัด ลวดถูกพันบนม้วนโดยขอบอยู่ห่างจากสกรูแต่ละด้านประมาณ 10 มม. เมื่อม้วนลวดถึงจุดหยุดจำกัด ลูกสูบจะกดปุ่ม หยุดการเคลื่อนที่และกลับทิศ การกลับทิศซ้ำ ๆ ทำให้การตัดดำเนินต่อไป ปุ่มตรงกลางคือปุ่มหยุด
การเปลี่ยนลวด นำลวดเก่าออกและทำความสะอาดช่องว่างสกรู คลายสกรู ดันจุดหยุดจำกัดทั้งสองไปที่ปลายแล้วสตาร์ทม้วนลวด หยุดเมื่อสกรูซ้ายอยู่ห่างจากล้อนำลวด 3–5 มม. พันปลายลวดใหม่รอบสกรูซ้าย ขันให้แน่น ป้อนใต้ล้อนำลวดแล้วหมุนม้วนด้วยมือประมาณสิบรอบเพื่อความเฉื่อยสำรอง ตั้งจุดหยุดจำกัดซ้าย ใส่ลวดที่ความเร็วม้วนต่ำสุด โดยจับม้วนจ่ายด้วยแรงสม่ำเสมอ หยุดเมื่อลวดอยู่ห่างจากสกรูขวา 5–7 มม. พันและขันให้แน่น ร้อยลวดข้ามบนและล่างของโครงนำลวด กลับไปที่ม้วน หมุนม้วนขึ้นประมาณสิบรอบและตั้งจุดหยุดจำกัดขวา สุดท้าย ดึงลวดให้ตึง
3. การจัดการลวดขาด
การฟื้นตัวอย่างรวดเร็ว หลังลวดขาด ให้รักษามอเตอร์สเต็ปเปอร์ให้ทำงาน นำลวดเสียที่ด้านสั้นกว่าออกแล้วจัดตำแหน่งส่วนที่เหลือบนม้วนใหม่
การร้อยลวดใหม่ ทำความสะอาดชิ้นงานและทำให้ร่องเปียกด้วยน้ำมันก๊าด หยดน้ำมันเล็กน้อยที่จุดขาด และทำปลายลวดแหลมให้แข็งด้วยเปลวไฟ ป้อนผ่านร่องด้วยแหนบ ทีละ 2–3 มม. หากร่องปิดแล้ว ให้ขัดส่วนที่ผ่านด้วยกระดาษทรายละเอียด
4. ทำไมลวดจึงขาด — มุมมองเชิงระบบ
การขาดมักเริ่มจากความไม่เสถียรของการกลึง: การคายประจุรวมศูนย์ที่จุดหนึ่ง พลังงานทำให้ลวดร้อนเกินเฉพาะจุดและหลอมละลาย การป้องกันการขาดหมายถึงการทำให้กระบวนการเสถียรอย่างรวดเร็ว ปัจจัยสำคัญ:
- แหล่งจ่ายไฟพัลส์ ควรทำให้การสูญเสียลวดต่ำ
- การหล่อเย็น: การชะล้างเศษที่ไม่ดีทำให้ลวดไม่เย็นลงและไหม้ — ตรวจสอบก่อนตัด
- กลไกป้อนลวด: การสั่นสะเทือนของลวดแบบแกนหมุน (มากตรงกลาง) เกินขีดจำกัดยืดหยุ่น ใช้ชิ้นส่วนป้อนคุณภาพดีและลวดแรงตึงคงที่
- ความตึง: หลวมเกินไปสั่นและขาด ตึงเกินไปขาดจากความเค้น ดึงลวดให้ตึงก่อนตัด ขันให้ตึงอีกเมื่อหย่อนระหว่างการกลึง เว้น 10 มม. ที่ปลายม้วนแต่ละด้านและพันตรงกลางโดยไม่ทับซ้อน
- ตัวนำลวดเบน: เสาหลักทับทิมสึกจากการเสียดสีเลื่อน หมุนหรือเปลี่ยนเมื่อเกิดร่องลึก
- ชิ้นงาน: อบคลายความเค้นวัสดุที่ไม่ผ่านการตีขึ้นรูปและไม่ชุบแข็งก่อนตัด เหล็ก T8 ที่ชุบแข็งขาดง่าย — ใช้อย่างระมัดระวัง จับยึดให้แน่น
สรุป: ลำดับการทำงาน จุดหยุดจำกัด การเปลี่ยนลวด และการจัดการลวดขาดเป็นสามพื้นฐานสำหรับผู้เริ่มต้น การเข้าใจสาเหตุระดับระบบทำให้การผลิตเสถียรและลดการสูญเสียลวด
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย