
와이어 EDM 기계는 시작하기 쉽지만, 안정적인 가공에는 올바른 기본 절차가 필요합니다. 이 가이드는 운전 순서, 리미트 스톱과 와이어 교체, 단선 대응이라는 세 가지 필수 사항을 다룹니다.
1. 5단계 운전 순서
- 주 전원, 컨트롤러, 24V 스테퍼 드라이브, 고주파 펄스 전원을 켜십시오.
- 도면과 가공물에서 클램핑과 와이어 직경을 고려하여 좌표점을 프로그래밍하고, 합리적인 진입 위치를 선택하십시오.
- 와이어 이송 모터, 펌프 모터, 제어 패널의 고주파 스위치를 켜십시오.
- 거친 조정을 자동으로 설정하고, 이송 스위치를 켜고 가공하십시오. 가장 안정적인 상태로 미세 조정하십시오.
- 작업 종료 시 먼저 고주파 전원과 펌프를 끈 다음, 스풀 스위치를 끄십시오. 제동형 모델에서는 빨간색 주 전원 버튼을 누르십시오.
시동 전 점검: 전기 부품이 단단한지, 와이어 장력이 올바른지, 가이드 휠이 손상되지 않았는지, 와이어 디플렉터 홈이 양호한지, 윤활 지점에 오일이 있는지 확인하십시오.
2. 리미트 스톱과 와이어 교체
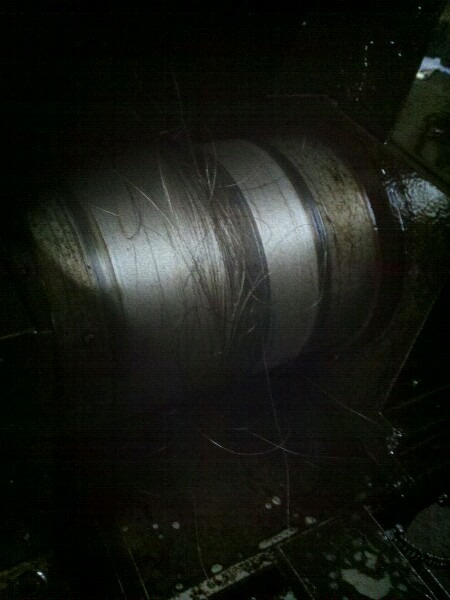
리미트 스톱의 작동 방식. 와이어는 양쪽 나사에서 가장자리가 약 10mm 떨어지도록 스풀에 감깁니다. 스풀이 리미트 스톱에 도달하면 플런저가 버튼을 눌러 주행을 멈추고 반전시킵니다. 반복되는 반전으로 절삭이 계속됩니다. 중간 버튼은 정지 키입니다.
와이어 교체. 기존 와이어를 제거하고 나사 간격을 청소하십시오. 나사를 풀고 두 리미트 스톱을 끝까지 밀어낸 다음 스풀을 시작하십시오. 왼쪽 나사가 가이드 휠에서 35mm 떨어지면 정지하십시오. 새 와이어 끝을 왼쪽 나사에 감고 조인 다음 가이드 휠 아래로 이송하고, 관성 여유를 위해 스풀을 손으로 약 10회 돌리십시오. 왼쪽 리미트 스톱을 설정하십시오. 공급 스풀을 균일한 힘으로 잡으면서 최소 스풀 속도로 와이어를 로딩하십시오. 와이어가 오른쪽 나사에서 57mm 떨어지면 정지하고 감은 후 조이십시오. 와이어를 가이드 프레임 위와 아래로 통과시켜 스풀로 되돌리고, 스풀을 위로 약 10회 돌린 후 오른쪽 리미트 스톱을 설정하십시오. 마지막으로 와이어에 장력을 가하십시오.
3. 와이어 단선 대응
빠른 복구. 단선 후에는 스테퍼 모터를 맞물린 상태로 유지하고, 짧은 쪽의 폐 와이어를 제거한 다음 나머지를 스풀에 다시 감으십시오.
재스레딩. 가공물을 청소하고 슬롯을 등유로 적신 다음, 단선 지점에 오일 한 방울을 떨어뜨리고 뾰족한 와이어 끝을 화염에서 담금질하십시오. 핀셋으로 슬롯을 통해 한 번에 2~3mm씩 이송하십시오. 슬롯이 닫혔다면 통과 구간을 미세 사포로 연마하십시오.
4. 와이어가 끊어지는 이유 — 시스템 관점
단선은 보통 불안정한 가공에서 시작됩니다. 방전이 한 지점에 집중되면 에너지가 와이어를 국부적으로 과열시켜 용융시킵니다. 단선을 방지하려면 공정을 신속히 안정화해야 합니다. 핵심 요인:
- 펄스 전원은 와이어 손실을 낮게 유지해야 합니다.
- 냉각: 플러싱(칩 제거)이 불량하면 와이어가 냉각되지 못해 타버립니다 — 절삭 전에 확인하십시오.
- 와이어 이송 기구: 스핀들처럼 진동하는 와이어(중간이 더 큼)는 탄성 한계를 초과합니다. 품질 좋은 이송 부품과 정장력(일정 장력) 와이어를 사용하십시오.
- 장력: 너무 느슨하면 진동으로 끊어지고, 너무 팽팽하면 응력으로 끊어집니다. 절삭 전에 새 와이어에 장력을 가하고, 가공 중 느슨해지면 다시 조이며, 스풀 양 끝에 10mm를 남기고 중간은 겹침 없이 감으십시오.
- 와이어 디플렉터: 루비 가이드 기둥이 슬라이딩 마찰로 마모됩니다. 깊은 홈이 생기면 회전시키거나 교체하십시오.
- 가공물: 단조되지 않고 담금질되지 않은 재료는 절삭 전에 응력을 해소하기 위해 뜨임 처리하십시오. 담금질된 T8 강은 쉽게 끊어지므로 신중히 사용하고 단단히 클램핑하십시오.
요약: 운전 순서, 리미트 스톱, 와이어 교체와 단선 대응은 초보자를 위한 세 가지 기본기입니다. 시스템 차원의 원인을 이해하면 생산이 안정적으로 유지되고 와이어 손실이 줄어듭니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의