
Máy cắt dây EDM dễ bắt đầu làm quen, nhưng gia công ổn định đòi hỏi các quy trình cơ bản đúng đắn. Hướng dẫn này bao gồm ba điều thiết yếu: trình tự vận hành, công tắc chặn và thay dây, và xử lý dây bị đứt.
1. Trình Tự Vận Hành Năm Bước
- Bật nguồn chính, bộ điều khiển, bộ truyền động bước 24V và nguồn điện xung cao tần.
- Lập trình các điểm tọa độ từ bản vẽ và phôi, cân nhắc kẹp và đường kính dây, và chọn vị trí vào dây hợp lý.
- Khởi động động cơ cấp dây, động cơ bơm và công tắc cao tần trên bảng điều khiển.
- Đặt chỉnh thô về tự động, gạt công tắc cấp liệu và gia công; tinh chỉnh để đạt trạng thái ổn định nhất.
- Khi hoàn thành, tắt nguồn cao tần và bơm trước, sau đó đến công tắc cuộn dây. Trên các mẫu có hãm, nhấn nút nguồn chính màu đỏ.
Kiểm tra trước khi khởi động: xác nhận các bộ phận điện chắc chắn, lực căng dây đúng, bánh xe dẫn hướng không hư hại, rãnh dẫn dây tốt, và có dầu tại các điểm bôi trơn.
2. Công Tắc Chặn và Thay Dây
Công tắc chặn hoạt động thế nào. Dây được quấn trên cuộn với mép dây cách các vít ở hai bên khoảng 10mm. Khi cuộn dây chạm công tắc chặn, pít-tông của nó nhấn nút, dừng hành trình và đảo chiều; việc đảo chiều lặp lại giữ cho đường cắt tiếp tục. Nút giữa là phím dừng.
Thay dây. Tháo dây cũ và vệ sinh khe vít. Nới lỏng các vít, đẩy cả hai công tắc chặn về hai đầu và khởi động cuộn dây; dừng khi vít trái cách bánh xe dẫn hướng 3–5mm. Quấn đầu dây mới quanh vít trái, siết chặt, đưa dây xuống dưới bánh xe dẫn hướng và quay cuộn dây bằng tay khoảng mười vòng để có biên quán tính. Đặt công tắc chặn trái. Nạp dây ở tốc độ cuộn tối thiểu, giữ cuộn cấp với lực đều; dừng khi dây cách vít phải 5–7mm, quấn và siết chặt. Luồn dây qua trên và dưới khung dẫn, trở lại cuộn; quay cuộn dây lên khoảng mười vòng và đặt công tắc chặn phải. Cuối cùng, căng dây.
3. Xử Lý Dây Đứt
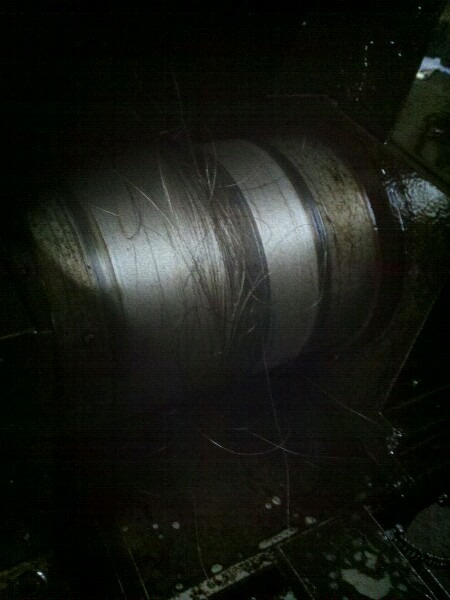
Khôi phục nhanh. Sau khi đứt, giữ động cơ bước ăn khớp, loại bỏ dây phế ở phía ngắn hơn và bố trí lại phần còn lại trên cuộn.
Xỏ dây lại. Vệ sinh phôi và làm ướt rãnh bằng dầu hỏa, thêm một giọt dầu tại điểm đứt, và tôi mũi dây nhọn trong ngọn lửa. Dùng nhíp đưa dây qua rãnh, mỗi lần 2–3mm. Nếu rãnh đã khép, hãy đánh bóng đoạn đi qua bằng giấy nhám mịn.
4. Vì Sao Dây Đứt — Góc Nhìn Hệ Thống
Đứt dây thường bắt đầu từ gia công không ổn định: phóng điện tập trung tại một điểm, năng lượng làm quá nhiệt dây cục bộ và làm nóng chảy nó. Ngăn đứt dây nghĩa là nhanh chóng ổn định quy trình. Các yếu tố chính:
- Nguồn điện xung nên giữ tổn thất dây ở mức thấp.
- Làm mát: làm sạch mạt cắt kém khiến dây không được làm mát và bị cháy — kiểm tra trước khi cắt.
- Cơ cấu cấp dây: rung động dây như con quay (lớn hơn ở giữa) vượt giới hạn đàn hồi; dùng các bộ phận cấp chất lượng tốt và dây căng không đổi.
- Lực căng: quá lỏng rung và đứt, quá chặt đứt do ứng suất. Căng dây mới trước khi cắt, siết lại dây chùng trong lúc gia công, chừa 10mm ở mỗi đầu cuộn và quấn phần giữa không chồng lớp.
- Bộ dẫn dây: các trụ dẫn ruby mòn do ma sát trượt; xoay hoặc thay chúng khi đã hình thành rãnh sâu.
- Phôi: tôi luyện các vật liệu không rèn, không tôi cứng trước khi cắt để giải tỏa ứng suất; thép T8 đã tôi dễ đứt — dùng hạn chế; kẹp chắc chắn.
Tóm tắt: Trình tự vận hành, công tắc chặn, thay dây và xử lý đứt dây là ba kiến thức nền tảng cho người mới. Hiểu các nguyên nhân hệ thống giữ cho sản xuất ổn định và giảm tổn thất dây.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh