
线切割机床的操作相对容易上手,但要稳定加工,需掌握基础工序。本文从操作流程、限位换丝与断丝处理三方面介绍入门要点。
一、五步操作流程
- 打开机床总电源、控制器开关、24V 步进驱动电源开关及高频脉冲电源开关;
- 根据图纸尺寸及工件实际情况计算坐标点编制程序,注意工件装夹方法与钼丝直径,选择合理的切入位置;
- 开启走线电机、水泵电机及控制面板上的高频开关;
- 将粗调开关放在自动位置,拔下进给开关进入加工阶段,加工中调节微调开关及软件微调至最稳定状态;
- 加工结束按顺序先关闭高频脉冲开关、水泵开关,再关闭储丝筒开关;带刹车关机直接按总电源红色按钮。
开机前检查:各电器部件是否松动(断丝、脱落及时通知专业维修);检查钼丝张紧情况;检查导轮损伤并及时调换工作面;检查挡丝棒沟槽及时调整工作面;检查润滑部位润滑油是否充足。
二、限位与换丝
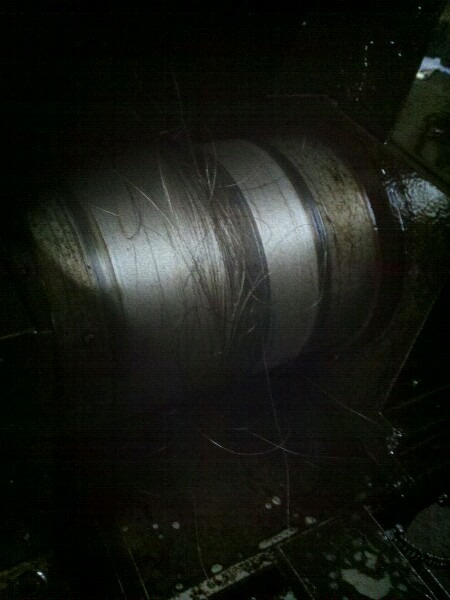
线位与限位挡柱原理:线位是缠绕在丝筒上的钼丝边缘位置,一般距丝筒左右螺丝约 10mm(右边可略少)。限位挡柱确定线位位置:丝筒运动到限位柱凸起压住按钮时停止并换向,如此反复实现持续切割。中间第三个按钮是停止键。
换丝步骤:
- 准备螺丝刀、剪刀、紧丝滑轮;扯掉旧钼丝,清理螺丝与丝筒缝隙里的残留线头;
- 松开螺丝露出缝隙,把左右限位挡柱推至两端极限,按开始键使丝筒旋转;
- 以导轮为参照,丝筒左边螺丝水平位置距导轮 3–5mm 时按下停止键;
- 新丝线头缠在左边螺丝上拧紧,剪掉多余线头;线头从导轮下方入线,用手朝下转动丝筒绕 10 圈左右(预留线位,因高速运动停止后有惯性);
- 移动左限位柱使凸起能压住中间按钮,确立左边线位;
- 降低丝筒转速(按最低速度)开始上丝,手拿丝盘保持均匀用力;
- 新丝距右边螺丝 5–7mm 时停止,线头缠在螺丝上拧紧剪掉;用手把丝筒朝下转动十几圈;
- 依顺序把新丝上在丝架上(从丝筒右边线头开始,从丝架上面穿到下面,从丝筒下部伸过来绕在螺丝上拧紧);
- 设置右限位:把丝筒朝上转动十圈左右,移动右限位柱使凸起压住中间按钮;
- 开始紧丝。
三、断丝后的处理
快速处理:断丝后步进电机应保持在“吸合”状态。去掉较少一边的废丝,把剩余钼丝调整到储丝筒适当位置继续使用。
穿丝处理:
- 擦净工件表面,在切缝中先用毛刷滴入煤油润湿切缝;
- 在断点处滴一点润滑油(很重要);
- 选一段平直的钼丝剪成尖头,用打火机火焰烧硬;
- 用医用镊子捏着钼丝上部,在断丝点顺着切缝每次 2–3mm 慢慢往下送,直至穿过工件;
- 原丝不能用时换新丝;若切缝变小新丝穿不过,可用细砂纸把要穿过工件的丝打磨光滑再穿。
四、防断丝的系统认识
断丝的起因是加工过程不稳定——不稳定促使放电集中于一点,放电密集使输入间隙能量增加并集中,造成局部高温烧断电极丝。从根本上防断丝,需根据加工不稳定的信号采取措施使加工尽快进入稳定状态。关键环节:
- 脉冲电源:应具有使电极丝低损耗的性能;
- 冷却系统:不完善时冷却液四处飞溅进不到切缝,电极丝无法充分冷却易烧断,加工前应检查;
- 走丝机构:电极丝振动如纺锤(中间大两头小),超弹性限度即断丝,提高走丝机构制造质量、采用恒张力钼丝;
- 钼丝松紧:太松抖动断丝、太紧内应力断丝,新丝先紧丝再加工,加工中及时拉紧松弛的丝;绕丝两端各留 10mm、中间绕满不重叠;
- 挡丝棒:由两根红宝石导向立柱制成,与钼丝滑动摩擦磨损快,接触处形成深沟须及时翻转更换,否则叠丝断丝;
- 运丝机构:贮丝筒径向跳动、轴向窜动、轴与轴承磨损、换向不断高频、限位挡块失准等都会断丝,应定期检查更换磨损件;
- 工件:不锻打、不淬火材料加工前最好低温回火消除内应力;淬火后 T8 钢易断丝尽量少用;工件需牢固夹紧,避免自重与弹性变形断丝。
小结:线切割入门把握“操作流程 + 限位换丝 + 断丝处理”三块基本功,再理解防断丝的系统因素,即可稳定上手、减少断丝损失。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队