
การปรับความเร็วการติดตามของเซอร์โวบนเครื่องตัดลวด EDM ไม่ได้เพิ่มความเร็วตัด หน้าที่จริงของมันคือรักษาเสถียรภาพของการปล่อยประจุ ช่องว่างการปล่อยประจุมีเพียงประมาณ 0.01 มม. และการปล่อยประจุที่สม่ำเสมอขึ้นอยู่กับการรักษาช่องว่างที่ถูกต้อง — สภาวะที่เรียกว่า “การติดตามที่ดี” เมื่อการติดตามผิดพลาด เครื่องอาจหยุดชะงัก ตัดไม่ดี ลัดวงจร หรือแม้แต่เผาทะลุลวดโมลิบดีนัม และในกรณีรุนแรงชิ้นงานจะเสียหาย
1. การติดตามขาดกับการติดตามเกิน
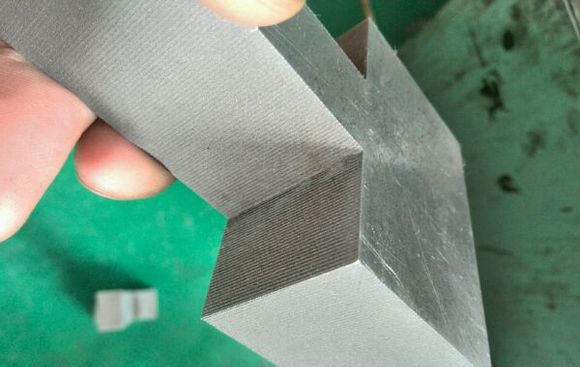
- การติดตามเกิน ช่องว่างการปล่อยประจุค่อยๆ ปิดลงเพราะการป้อนเคลื่อนที่เร็วกว่าที่ลวดจะตัดได้ ช่องว่างหายไปหมด เครื่องลัดวงจร และการตัดหยุด
- การติดตามขาด ช่องว่างการปล่อยประจุค่อยๆ กว้างขึ้นเพราะการป้อนล้าหลังอัตราการตัด การตัดไม่เสถียร แสดงเป็นกระแสไม่คงที่และขั้นของสเต็ปเปอร์มอเตอร์ไม่สม่ำเสมอ การติดตามขาดเล็กน้อยทิ้งรอยด่างบนชิ้นงานแต่การตัดยังดำเนินต่อไป การติดตามขาดรุนแรงจะเผาและฉีกลวด
2. กฎสองข้อในการตั้งความเร็วการติดตาม
กฎข้อที่ 1 — ตั้งเป้าประมาณ 80% ของกระแสลัดวงจร
เปิดกำลังความถี่สูงและหมุนลวดโมลิบดีนัมด้วยมือให้ชิดกับชิ้นงานจนไม่มีประกายไฟปรากฏ (จุดลัดวงจร) กระแสที่แสดง ณ จุดนั้นคือค่ากระแสลัดวงจร กระแสตัดที่ดีที่สุดคือประมาณ 80% ของค่านั้น — เป็นข้อมูลอ้างอิงที่มีประโยชน์ในการตัดสินว่าการตั้งค่าการป้อนถูกต้องหรือไม่
กฎข้อที่ 2 — สังเกตเข็มแอมมิเตอร์
ระหว่างการตัดปกติ เข็มควรนิ่งเกือบตลอด:
- การแกว่งลงบ่อยๆ หมายถึงการติดตามขาด เพิ่มความเร็วการติดตาม
- การแกว่งขึ้นบ่อยๆ หมายถึงเครื่องกำลังลัดวงจร (การติดตามเกิน) ลดความเร็วการติดตาม
- การแกว่งไปมาอย่างกว้าง หมายถึงการตัดไม่เสถียร ระบุสาเหตุและปรับพารามิเตอร์ที่เกี่ยวข้อง — พลังงานพัลส์ การไหลของน้ำยาตัด และสภาพของระบบป้อนลวดรวมถึงล้อนำลวดและแบริ่ง — ก่อนดำเนินการต่อ มิฉะนั้นลวดมีแนวโน้มขาด
3. เคล็ดลับการปรับ
- เป้าหมายของการปรับการติดตามคือเข็มแอมมิเตอร์ที่เสถียร นี่คือสัญญาณที่มองเห็นได้ชัดเจนที่สุดของการตัดที่เสถียร
- ปรับทีละเล็กน้อยและสังเกตผลลัพธ์ การกระโดดครั้งใหญ่ทำให้การตัดไม่เสถียรได้
- จัดการปัญหาการติดตามร่วมกับพารามิเตอร์ทางไฟฟ้า น้ำยาตัด และระบบป้อนลวด — การติดตามไม่ดีมักรวมกับปัจจัยอื่น
สรุป การปรับการติดตามโดยแก่นคือการรักษาเสถียรภาพของช่องว่างการปล่อยประจุ ตั้งค่าเส้นฐานด้วยกฎกระแสลัดวงจร 80% ตัดสินสภาวะจากเข็มแอมมิเตอร์ และการติดตามที่เสถียรจะทำให้การตัดเสถียร
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย