
变频跟踪速度的调节并不能提高加工速度,其根本作用是保证放电加工的稳定。线切割放电间隙仅约 0.01mm,始终保持合适的间隙才能良好放电——这种状态称为“跟踪良好”。跟踪不当会割不动、效果差、短路、烧丝,严重时导致工件报废。
一、欠跟踪与过跟踪
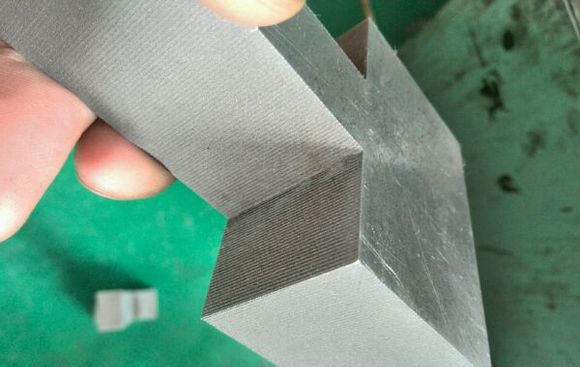
- 过跟踪:放电间隙有逐渐减小的趋势,说明控制跟踪速度快于切割速度,最后无放电间隙形成“短路”,导致无法加工;
- 欠跟踪:放电间隙有逐渐增大的趋势,说明控制跟踪速度慢于切割速度,切割状态不稳定,直观表现是加工电流不稳定、步进电机走步不均匀。欠跟踪不严重时出现工件花斑但仍可加工;严重时会烧断钼丝。
二、调节跟踪速度的两条原则
原则 1:以短路电流的 80% 为最佳加工电流
操作方法:开高频,用手摇让钼丝碰工件,摇到钼丝没有火花即短路,此时电流表显示的即为短路电流值。最佳加工电流应为短路电流的 80% 左右,这一规律可用于判断进给速度调整是否合适。
原则 2:观察电流表指针摆动
正常加工时电流表指针应基本不动:
- 指针经常向下摇摆:说明欠跟踪,应将跟踪速度调快;
- 指针经常向上摇摆:说明经常短路、属于过跟踪,应将跟踪速度调慢;
- 指针来回较大幅度摇摆:说明加工不稳定,应判明原因并做好参数调节(如调整脉冲能量、工作液流量、走丝系统包括导轮和轴承的状态)再加工,否则易引起断丝。
三、调整提示
- 跟踪调节的核心是“让电流表指针稳定”,这是加工稳定的直观标志;
- 调整跟踪速度应小幅进行、观察效果,避免大幅调整引起加工突变;
- 结合电参数、工作液与走丝系统综合判断,跟踪问题往往与其他因素叠加。
小结:跟踪速度的调节本质是“保持放电间隙稳定”。以短路电流 80% 定基准、以指针摆动判状态,跟踪稳定才能保证切割稳定。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队