
와이어 EDM 기계에서 서보 추적 속도를 조정한다고 절단 속도가 빨라지는 것은 아닙니다. 실제 역할은 방전을 안정적으로 유지하는 것입니다. 방전 갭은 약 0.01mm에 불과하며, 일관된 방전은 올바른 갭을 유지하는 데 달려 있습니다. 이를 “양호한 추적” 상태라고 합니다. 추적이 잘못되면 기계가 멈추거나, 절단 품질이 나빠지거나, 단락이 발생하거나, 심하면 몰리브덴 와이어가 끊어지고 가공물까지 망가질 수 있습니다.
1. 부족 추적과 과추적
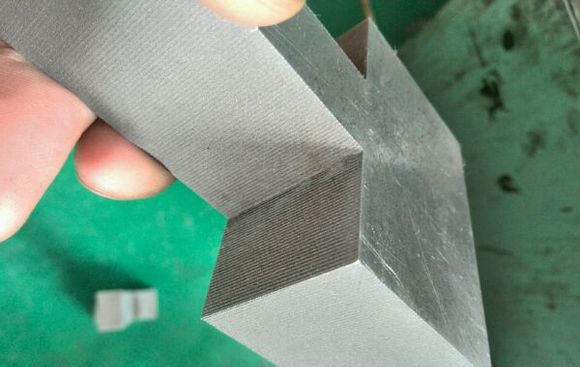
- 과추적: 이송이 와이어가 절단할 수 있는 속도보다 빠르게 움직여 방전 갭이 점점 좁아집니다. 갭이 완전히 사라지면 기계가 단락되고 절단이 멈춥니다.
- 부족 추적: 이송이 절단 속도를 따라가지 못해 방전 갭이 점점 넓어집니다. 절단이 불안정해지며 전류가 들쭉날쭉하고 스테퍼 모터 스텝이 고르지 않게 나타납니다. 가벼운 부족 추적은 가공물에 얼룩 자국을 남기지만 절단은 계속되며, 심한 부족 추적은 와이어를 태워 끊어지게 합니다.
2. 추적 속도 설정을 위한 두 가지 규칙
규칙 1 — 단락 전류의 약 80%를 목표로 한다.
고주파 전원을 켜고 스파크가 발생하지 않을 때까지(단락 지점) 몰리브덴 와이어를 가공물에 수동으로 맞닿게 합니다. 이때 표시되는 전류가 단락 전류 값입니다. 최적의 절단 전류는 대략 이 값의 80%입니다. 이송 설정이 올바른지 판단하는 유용한 기준입니다.
규칙 2 — 전류계 바늘을 관찰한다.
정상 절단 중에는 바늘이 거의 움직이지 않아야 합니다:
- 아래로 자주 내려가면 부족 추적을 의미하므로 추적 속도를 높입니다.
- 위로 자주 올라가면 기계가 단락(과추적)되고 있다는 뜻이므로 추적 속도를 낮춥니다.
- 폭넓게 앞뒤로 흔들리면 절단이 불안정하다는 뜻입니다. 원인을 찾아 펄스 에너지, 절연액 유량, 가이드 휠과 베어링을 포함한 와이어 이송 시스템 상태 등 관련 파라미터를 조정한 후 계속하십시오. 그렇지 않으면 와이어가 끊어질 가능성이 높습니다.
3. 조정 팁
- 추적 조정의 목표는 전류계 바늘이 안정되는 것입니다. 이는 안정적인 절단의 가장 확실한 신호입니다.
- 작게 변경하고 결과를 관찰하십시오. 크게 바꾸면 절단이 불안정해질 수 있습니다.
- 추적 문제는 전기 파라미터, 절연액, 와이어 이송 시스템과 함께 다루십시오. 추적 불량은 보통 다른 요인과 결합되어 나타납니다.
요약: 추적 조정의 본질은 방전 갭을 안정적으로 유지하는 것입니다. 80% 단락 전류 규칙으로 기준을 잡고, 전류계 바늘로 상태를 판단하면 안정적인 추적이 절단의 안정성을 유지해 줍니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의