
Điều chỉnh tốc độ theo dõi servo trên máy cắt dây EDM không làm tăng tốc độ cắt. Công việc thực sự của nó là giữ cho quá trình phóng điện ổn định. Khe phóng điện chỉ khoảng 0,01 mm, và phóng điện nhất quán phụ thuộc vào việc giữ đúng khe hở — trạng thái được gọi là “theo dõi tốt”. Khi theo dõi sai, máy có thể bị kẹt, cắt kém, ngắn mạch, hoặc thậm chí làm cháy đứt dây molypden, và trong trường hợp nghiêm trọng, phôi bị hỏng.
1. Theo dõi không đủ so với theo dõi quá mức
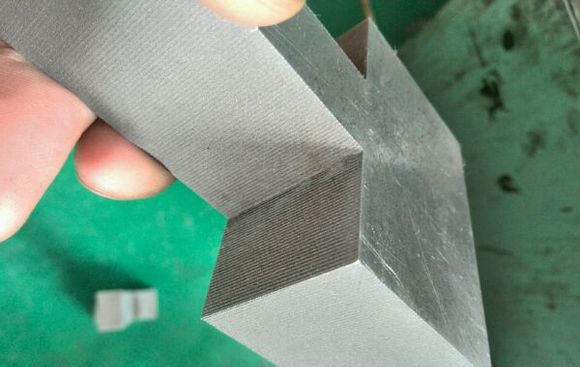
- Theo dõi quá mức: Khe phóng điện dần dần đóng lại vì chạy dao nhanh hơn tốc độ cắt của dây. Khe hở biến mất hoàn toàn, máy ngắn mạch và quá trình cắt dừng lại.
- Theo dõi không đủ: Khe phóng điện dần dần mở rộng vì chạy dao tụt hậu so với tốc độ cắt. Quá trình cắt trở nên không ổn định, thể hiện bằng dòng điện không đều và các bước động cơ bước không đồng đều. Theo dõi không đủ nhẹ để lại các vết loang lổ trên phôi nhưng quá trình cắt vẫn tiếp tục; theo dõi không đủ nghiêm trọng làm cháy và đứt dây.
2. Hai quy tắc để cài đặt tốc độ theo dõi
Quy tắc 1 — nhắm đến khoảng 80% dòng ngắn mạch.
Bật nguồn cao tần và quay tay dây molypden chạm vào phôi cho đến khi không còn tia lửa (điểm ngắn mạch). Dòng điện hiển thị tại điểm đó là giá trị ngắn mạch. Dòng điện cắt tốt nhất là khoảng 80% của nó — một tham chiếu hữu ích để đánh giá xem cài đặt chạy dao có đúng hay không.
Quy tắc 2 — quan sát kim ampe kế.
Trong quá trình cắt bình thường, kim nên gần như đứng yên:
- Kim hạ xuống thường xuyên có nghĩa là theo dõi không đủ; hãy tăng tốc độ theo dõi.
- Kim nhích lên thường xuyên có nghĩa là máy đang ngắn mạch (theo dõi quá mức); hãy giảm tốc độ theo dõi.
- Kim dao động rộng qua lại có nghĩa là cắt không ổn định. Hãy xác định nguyên nhân và điều chỉnh các thông số liên quan — năng lượng xung, lưu lượng dung dịch điện môi và tình trạng của hệ thống cấp dây bao gồm bánh xe dẫn hướng và vòng bi — trước khi tiếp tục, nếu không dây rất có thể bị đứt.
3. Mẹo điều chỉnh
- Mục tiêu của điều chỉnh theo dõi là một kim ampe kế ổn định; đây là dấu hiệu dễ thấy nhất của quá trình cắt ổn định.
- Thực hiện thay đổi nhỏ và quan sát kết quả. Thay đổi lớn có thể làm mất ổn định quá trình cắt.
- Xử lý vấn đề theo dõi cùng với thông số điện, dung dịch điện môi và hệ thống cấp dây — theo dõi kém thường kết hợp với các yếu tố khác.
Tổng kết: Điều chỉnh theo dõi về bản chất là giữ cho khe phóng điện ổn định. Thiết lập mốc cơ sở bằng quy tắc dòng ngắn mạch 80%, đánh giá trạng thái từ kim ampe kế, và theo dõi ổn định sẽ giữ cho quá trình cắt ổn định.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh