
Nhiều người vận hành tránh cắt nhôm trên máy cắt dây EDM. Nó làm khối tiếp điện mài mòn nhanh, cắt ra các rãnh sâu, và các rãnh này dễ kẹp chặt làm đứt dây molypden — đôi khi nghiêm trọng đến mức dây kẹt không kéo ra được. Hiểu rõ cơ chế mài mòn sẽ chỉ ra cách khắc phục hiệu quả.
1. Vì Sao Khối Tiếp Điện Mài Mòn Nhanh Khi Cắt Nhôm
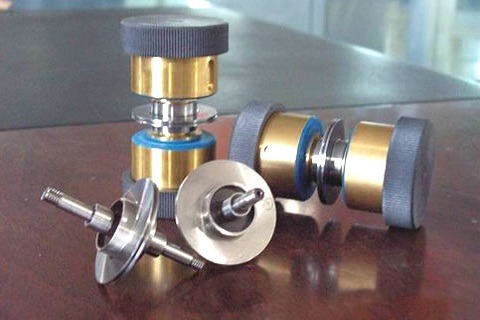
Mạt nhôm oxit (Al₂O₃). Cắt nhôm tạo ra lượng lớn các hạt nhôm oxit. Chúng cực kỳ cứng và có tính mài mòn, hoạt động như một loại hợp chất đánh bóng nhanh chóng khắc ra các rãnh tại nơi dây tiếp xúc với khối tiếp điện. Vụn nhôm mềm và mạt cứng nhồi vào rãnh; một khi bị kẹt, chúng làm tắc kênh và làm đứt dây.
Xói mòn do phóng điện. Mạt nhôm oxit giữa dây và khối tiếp điện luân phiên dẫn điện và cách điện cho cặp tiếp xúc chuyển động, tạo ra các phóng điện làm xói mòn khối nhanh hơn. Đây là nhược điểm chung của các máy cắt dây tốc độ cao (HS-WEDM) cấp điện qua khối tiếp điện.
Hành vi tương tự xuất hiện khi cắt gốm dẫn điện, nitrua silic hoặc nitrua bo.
2. Bốn Cách Làm Chậm Sự Mài Mòn
1. Tinh chỉnh thông số xung. Độ rộng xung lớn và chu kỳ xung ngắn tạo ra các hạt nhôm oxit lớn hơn bám vào dây. Nâng điện áp hở mạch, thu hẹp độ rộng xung và nới rộng chu kỳ xung sẽ giảm độ bám dính của hạt.
2. Quản lý dung dịch điện môi. Nhôm thường được cắt bằng dung dịch điện môi gốc nước, thường pha loãng 1:10 đến 1:20; đối với nhôm có thể pha loãng hơn, cân bằng giữa hiệu quả và chi phí. Thêm bộ lọc xốp (sponge filter) để giữ tạp chất không vào bồn chứa, duy trì dòng dung dịch sạch và giảm độ bám dính — đồng thời rửa hoặc thay miếng xốp thường xuyên.
3. Sử dụng kỹ thuật vận hành tốt. Đặt một miếng xốp vào rãnh ở phía sau cánh tay dẫn hướng dây phía trên. Dây chuyển động qua lại nhanh sẽ cọ vào miếng xốp, giảm chấn rung của dây để nguồn điện hoạt động đúng.
4. Lắp thiết bị chuyên cắt nhôm. Nguyên lý rất đơn giản: hai chổi than cộng với một dây dẫn nối giữa chúng. Sau khi nối nguồn cấp của khối tiếp điện vào đầu nối thiết bị, dòng điện đi qua thiết bị và khối tiếp điện không còn dẫn điện nữa. Việc lắp đặt đơn giản — cố định bộ phận này vào đế bên trái của cuộn dây với hai lỗ ren để dễ lắp và tháo. Chổi than được báo cáo dùng được khoảng hai năm, về cơ bản loại bỏ hư hỏng khối tiếp điện liên quan đến nhôm.
3. Các Cách Khác Để Giảm Mài Mòn
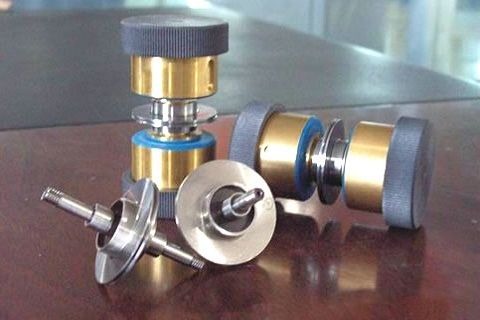
- Dùng vật liệu đặc hơn cho khối tiếp điện
- Thêm một miếng gạt cao su giữa khối và bánh xe dẫn hướng
- Dùng dung dịch điện môi sạch hơn
- Xoay bề mặt khối thường xuyên hơn
- Dùng độ rộng xung hẹp với chu kỳ xung rộng để giảm tái bám dính
Mỗi cách chỉ giúp ích ở mức vừa phải, nhưng có thể kết hợp chúng cho phù hợp với điều kiện làm việc thực tế.
Nguyên nhân gốc rễ của hư hỏng khối tiếp điện khi cắt nhôm là tác động kép của mạt nhôm oxit và xói mòn do phóng điện. Tối ưu thông số, quản lý dung dịch, kỹ thuật vận hành và thiết bị chuyên cắt nhôm cùng nhau làm chậm đáng kể sự mài mòn, giảm đứt dây và giảm tần suất xoay khối.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh