
很多操作者不喜欢割铝:切铝不但废导电块、很快形成深沟,深沟还极容易把钼丝夹断,夹在沟里的钼丝甚至拽不出来。理解磨损机制,才能找到有效的改善方法。
一、磨损快的两个原因
1. 氧化铝磨粒作用
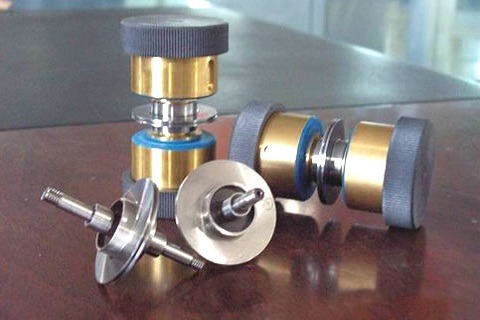
电火花线切割割铝时产生大量氧化铝颗粒,表面极硬、具有磨粒性质,如同研磨剂,使钼丝与导电块接触部位很快磨出深沟。软的铝和硬的磨粒夹杂在一起充塞沟槽,一旦被带进去就把沟槽挤死,钼丝被卡断。
2. 火花放电蚀除
氧化铝在钼丝与导电块之间,使运动的两者时导通时绝缘,形成火花放电,放电使导电块蚀除更快。这是靠导电块进电的快走丝线切割机共有的弊端。
同类材料:切导电陶瓷、氮化硅、氮化硼时现象类似。
二、四种改善方法
1. 脉冲电参数合理搭配
较宽的脉冲宽度和较小的脉冲间隔会产生较大的氧化铝颗粒,钼丝易粘附这些颗粒。通过提高空载电压幅值、降低脉冲宽度、加大脉冲间隔,可减少颗粒粘附在钼丝上的可能性。
2. 工作液要求
割铝多用水基线切割液,常规配比 1:10–20,割铝时可以配得更稀,兼顾效率与成本;可加海绵过滤避免杂质流入水箱,保持工作液畅通、减少粘附,海绵要定期换洗。
3. 操作技巧
在上线架后端槽中加一块海绵,高速往复的钼丝经海绵摩擦,减少钼丝抖动,确保电源正常发挥。
4. 使用割铝装置
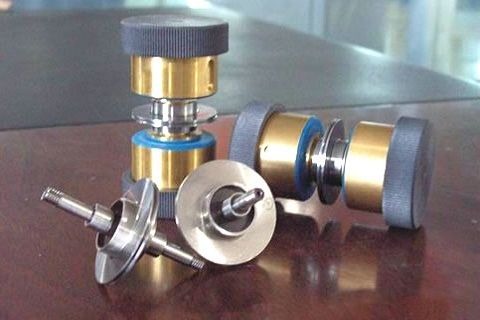
割铝装置原理简单:两个碳刷 + 一根连接电刷的导电线。装好后把导电块的线接到装置接口上,导电块不再起作用,电流从装置上过来。安装不复杂:在丝桶左边座打两个孔固定装置(最好攻牙,好装好卸)。据称碳刷能用两年不用换,可一劳永逸解决割铝伤导电块问题。
三、其他减损思路
- 采用密度更大的材质做导电块;
- 在导电块与导轮间加橡胶刮板;
- 使用更洁净的工作液;
- 勤换导电块的面;
- 使用小脉宽、大间隔减少反粘。
这些方法有效果但都不显著,可根据实际工况组合使用。
小结:割铝伤导电块的根源是氧化铝磨粒与火花放电双重作用。通过参数优化、工作液管理、操作技巧与割铝装置四管齐下,可明显缓解磨损,减少断丝与频繁换面。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队