
많은 작업자가 와이어 EDM에서 알루미늄 절단을 피합니다. 전도 블록이 빨리 마모되고 깊은 홈이 생기며, 그 홈이 몰리브덴 와이어를 쉽게 끼워 끊습니다. 심한 경우 끼인 와이어를 빼낼 수도 없습니다. 마모 메커니즘을 이해하면 효과적인 해결책을 찾을 수 있습니다.
1. 알루미늄에서 전도 블록이 빨리 마모되는 이유
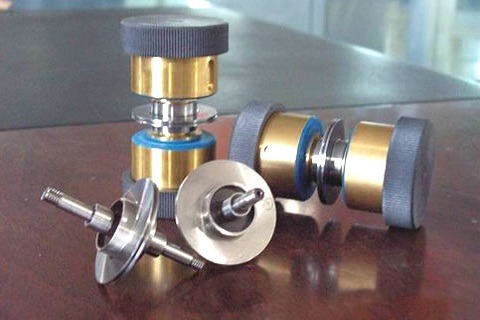
알루미나(Al₂O₃) 입자. 알루미늄 절단 시 대량의 산화알루미늄 입자가 생성됩니다. 이 입자는 극도로 단단하고 연마성이 있어 래핑 컴파운드처럼 작동하여 와이어가 전도 블록에 닿는 부분에 홈을 빠르게 파냅니다. 부드러운 알루미늄 칩과 단단한 입자가 홈에 채워지며, 일단 끼면 채널을 막아 와이어를 끊습니다.
스파크 침식. 와이어와 전도 블록 사이의 알루미나는 움직이는 두 부재를 간헐적으로 도통 및 절연시켜 스파크 방전을 발생시키고 블록을 더 빨리 침식시킵니다. 이것은 전도 블록을 통해 전력을 공급하는 HS-WEDM 기계의 공통적인 단점입니다.
전도성 세라믹, 질화규소 또는 질화붕소를 절단할 때도 비슷한 현상이 나타납니다.
2. 마모를 줄이는 네 가지 방법
1. 펄스 파라미터 조정. 펄스 폭이 넓고 펄스 간격이 짧으면 와이어에 달라붙는 더 큰 알루미나 입자가 생성됩니다. 무부하 전압을 높이고 펄스 폭을 좁히고 펄스 간격을 넓히면 입자 부착이 줄어듭니다.
2. 가공액 관리. 알루미늄은 일반적으로 수계 가공액으로 절단하며, 보통 1:10~1:20으로 희석합니다. 알루미늄의 경우 혼합액을 더 묽게 할 수 있어 효율과 비용의 균형을 맞춥니다. 스펀지 필터를 추가하여 탱크에 불순물이 들어가는 것을 막고 깨끗한 유량을 유지하며 부착을 줄이고, 스펀지는 정기적으로 세척하거나 교체합니다.
3. 우수한 운영 기술 사용. 상부 와이어 가이드 암의 뒷면 홈에 스펀지를 넣습니다. 빠르게 왕복하는 와이어가 스펀지에 마찰되어 와이어 진동을 감쇠시키므로 전원 공급 장치가 제대로 작동합니다.
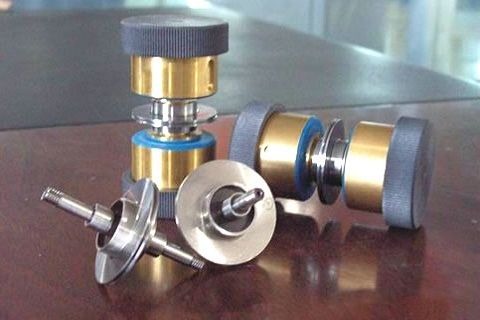
4. 알루미늄 절단 장치 설치. 원리는 간단합니다. 두 개의 카본 브러시와 이를 연결하는 도체입니다. 전도 블록 급전을 장치 단자에 배선하면 전류는 장치에서 공급되고 블록은 전류를 운반하지 않습니다. 장착은 간단합니다. 와이어 스풀의 왼쪽 베이스에 두 개의 탭 홀로 유닛을 고정하여 설치 및 분리가 쉽습니다. 카본 브러시는 약 2년 정도 지속되어 알루미늄 관련 블록 손상을 사실상 제거한다고 보고됩니다.
3. 마모를 줄이는 기타 방법
- 전도 블록에 더 조밀한 재료를 사용합니다.
- 블록과 가이드 휠 사이에 고무 스크레이퍼를 추가합니다.
- 더 깨끗한 가공액을 사용합니다.
- 블록 표면을 더 자주 회전시킵니다.
- 좁은 펄스 폭과 넓은 간격을 사용하여 재부착을 줄입니다.
각각은 완만한 효과만 있지만 실제 작업 조건에 맞게 조합할 수 있습니다.
알루미늄 절단 시 블록 손상의 근본 원인은 알루미나 입자와 스파크 침식의 이중 작용입니다. 파라미터 최적화, 가공액 관리, 운영 기술, 알루미늄 절단 장치를 함께 적용하면 마모가 현저히 줄어들고 와이어 단선과 빈번한 블록 회전이 감소합니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의