
Bekas (alur, garis, atau tonjolan) di titik masuk pemotongan EDM kawat itu umum. Secara teori tidak dapat dihindari sepenuhnya, hanya diminimalkan — masalahnya paling terlihat pada pemotongan lintasan tunggal, dan beberapa lintasan potong sebagian besar mengatasinya.
1. Tiga penyebab utama
- Backlash XY yang berlebihan atau tidak merata. Jika celah antara motor langkah dan ulir timbal pada sumbu X dan Y terlalu besar, atau berbeda di antara kedua sumbu, titik masuk tampak lebih jelas. Sesuaikan backlash gigi dengan perasaan: kedua sumbu harus memiliki backlash kecil yang sama, dan setiap ulir timbal harus menunjukkan backlash yang seragam selama rotasi penuh 360°.
- Deformasi material. Distorsi benda kerja membuat bekas titik masuk lebih jelas. Jalur masuk dan keluar yang sesuai, dengan titik entri diposisikan ulang di program komponen, menangani sebagian besar kasus untuk komponen standar dan presisi tinggi.
- Rasio cairan yang salah. Konsentrasi yang terlalu rendah, pembilasan buruk, dan pelepasan lemah semuanya memperburuk bekas titik masuk. Periksa konsentrasi cairan dielektrik dan sesuaikan campurannya.
2. Solusi
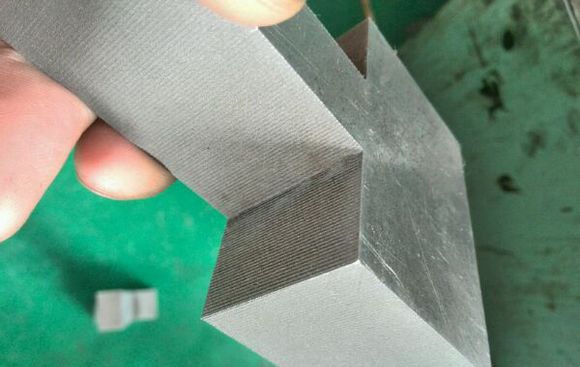
- Lintasan multi-potong: perbaikan paling efektif ketika lintasan tunggal meninggalkan bekas yang jelas di titik masuk.
- Pembersihan sudut: setelah masalah di atas disingkirkan, mengaktifkan fungsi pembersihan sudut sekitar lima detik di titik masuk dan keluar sangat meningkatkan hasilnya.
- Backlash seimbang: sesuaikan backlash gigi pada kedua sumbu agar merata dan konsisten.
- Jalur yang dioptimalkan: modifikasi jalur masuk/keluar dan titik entri untuk mengurangi efek deformasi material.
3. Tonjolan di perpotongan titik masuk/keluar
Tonjolan terangkat sering tersisa di tempat pemotongan dimulai dan titik akhir bertemu:
- EDM kawat kecepatan sedang dan rendah: umumnya bukan masalah. Mesin MS-WEDM memiliki fungsi overcut — ketika tonjolan muncul, overcut sekitar 0,3 mm menghilangkannya.
- EDM kawat kecepatan tinggi: tonjolan pada dasarnya tidak dapat dihindari. Titik entri meninggalkan garis, dan material terdistorsi di sekitar seluruh pemotongan; tonjolan dapat diperkecil tetapi tidak dihilangkan. Jika baja meninggalkan tonjolan, tembaga akan lebih buruk.
- Opsi finishing: gerinda tonjolan dengan kikir atau belt sander; jika hasil akhir bersih tanpa kepala diperlukan, jepit dan potong ulang area titik masuk untuk menghilangkan sisa (perhatikan bahwa ini kira-kira mengurangi setengah keberhasilan pada komponen yang jatuh — cocok untuk lubang); atau potong sedikit lebih besar dan gerinda pada gerinda centerless.
Ringkasan. Pecahkan masalah bekas titik masuk dari tiga sudut — backlash, deformasi material, dan rasio cairan — dan gabungkan lintasan multi-potong dengan pembersihan sudut untuk perbaikan yang jelas. Pada mesin kecepatan tinggi tonjolan perpotongan tidak dapat dihilangkan sepenuhnya; gunakan penggerindaan atau penyesuaian proses sebagai gantinya.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan