
Các vết (rãnh, đường hoặc gờ) tại điểm vào dây của đường cắt dây EDM rất phổ biến. Về lý thuyết, chúng không thể tránh hoàn toàn, chỉ có thể giảm thiểu — vấn đề dễ thấy nhất ở đường cắt một lần, và cắt nhiều lần phần lớn giải quyết được.
1. Ba nguyên nhân chính
- Hành trình ngược trục XY quá lớn hoặc không đều. Nếu khe hở giữa động cơ bước và vít me trên trục X và Y quá lớn, hoặc khác nhau giữa hai trục, điểm vào dây hiện rõ hơn. Hãy điều chỉnh hành trình ngược của bộ truyền bánh răng bằng cảm giác: cả hai trục nên có lượng hành trình ngược nhỏ và bằng nhau, và mỗi vít me nên thể hiện hành trình ngược đều trong suốt vòng quay 360°.
- Biến dạng vật liệu. Sự biến dạng của phôi làm vết tại điểm vào dây rõ hơn. Một đường chạy vào/ra phù hợp, với điểm vào được định vị lại trong chương trình chi tiết, xử lý được hầu hết các trường hợp cho chi tiết tiêu chuẩn và độ chính xác cao.
- Tỷ lệ dung dịch sai. Nồng độ quá thấp, làm sạch mạt cắt kém và phóng điện yếu đều làm vết tại điểm vào dây tệ hơn. Kiểm tra nồng độ dung dịch điện môi và điều chỉnh hỗn hợp.
2. Giải pháp
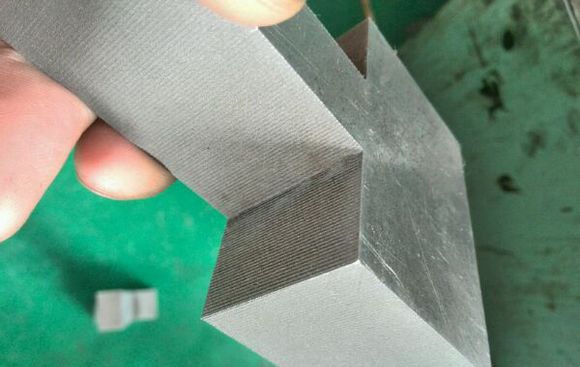
- Cắt nhiều lần: cách khắc phục hiệu quả nhất khi một lần cắt để lại vết rõ tại điểm vào dây.
- Vệ sinh góc: sau khi loại trừ các vấn đề trên, bật chức năng vệ sinh góc khoảng năm giây tại điểm vào và điểm ra dây sẽ cải thiện đáng kể kết quả.
- Cân bằng hành trình ngược: điều chỉnh hành trình ngược của bộ truyền bánh răng trên cả hai trục để đều và nhất quán.
- Tối ưu đường chạy: sửa đổi đường chạy vào/ra và điểm vào để giảm ảnh hưởng của biến dạng vật liệu.
3. Gờ tại giao điểm vào/ra dây
Một gờ nổi thường còn lại nơi điểm bắt đầu cắt gặp điểm kết thúc:
- Máy cắt dây EDM tốc độ trung bình và thấp: thường không phải vấn đề. Máy MS-WEDM có chức năng cắt quá lố — khi xuất hiện gờ, cắt quá lố khoảng 0,3mm sẽ loại bỏ nó.
- Máy cắt dây EDM tốc độ cao: gờ về cơ bản là không tránh được. Điểm vào để lại một đường, và vật liệu biến dạng xung quanh toàn bộ đường cắt; gờ có thể nhỏ đi nhưng không thể loại bỏ. Nếu thép để lại gờ thì đồng sẽ tệ hơn.
- Các lựa chọn hoàn thiện: mài gờ bằng giũa hoặc máy chà nhám đai; khi cần bề mặt sạch, không đầu mối (headless), hãy kẹp và cắt lại vùng điểm vào để loại bỏ phần thừa (lưu ý rằng điều này làm giảm khoảng một nửa tỷ lệ thành công trên các chi tiết rơi rớt — phù hợp với lỗ); hoặc cắt hơi thừa kích thước rồi mài trên máy mài vô tâm.
Tóm tắt. Xử lý vết tại điểm vào dây từ ba góc độ — hành trình ngược, biến dạng vật liệu và tỷ lệ dung dịch — và kết hợp cắt nhiều lần với vệ sinh góc để cải thiện rõ rệt. Trên máy tốc độ cao, gờ tại giao điểm không thể loại bỏ hoàn toàn; hãy dùng mài hoặc điều chỉnh quy trình thay thế.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh