
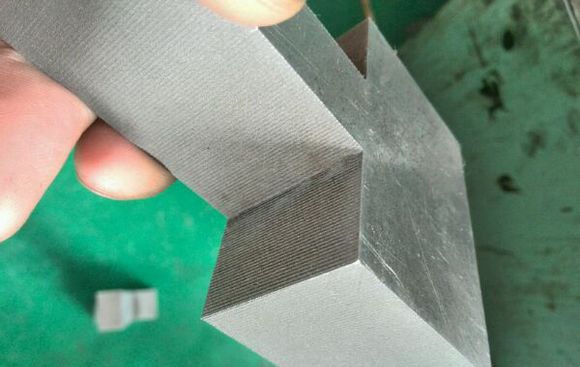
线切割加工中进刀口位置出现线痕(或槽、楞)比较常见,理论上不能完全避免,只能最大限度减轻。尤其是一次切割时问题更明显,采用多次切割可很好地解决。
一、三类主要原因
1. XY 轴步进电机与丝杆间隙过大或两轴间隙不一致
通过手感调整齿轮间隙:一是保证两条轴都有一点间隙且间隙大小一致;二是保证每条丝杆的齿轮间隙在 360 度范围内大小一致。
2. 材料变形导致进刀口线痕明显
采用合适的切入切出轨迹,修改切割程序的切入切出点,可解决一般及高精度零件的进刀口线痕问题。
3. 工作液比例不对
浓度不够、排屑不好、放电不充分,都会导致进刀口线痕明显。应检查并调整工作液浓度与配比。
二、解决方法
- 多次切割:一次切割进刀口线痕明显时,多次切割能很好地解决;
- 清角功能:排除上述问题后,可在进刀和出刀时开启 5 秒清角,效果更好;
- 调整间隙:按手感调整两轴齿轮间隙均匀一致;
- 优化轨迹:修改切入切出轨迹与点,减轻材料变形影响。
三、进刀口交点的“楞”
切割完成后进刀开始与结束退出的交点处有一条凸出的楞:
- 中走丝/慢走丝:基本不是问题,中走丝有过丝功能,有楞时过切 0.3mm 即可;
- 快走丝:基本无解。这道杠是切入点,切一圈材料也会跟着变形,最多楞小一点,完全消除不可能;割钢有楞的话,割铜会更厉害;
- 处理方式:用锉刀或砂带机打磨;要求无线头时割夹具掉头修线头(但割落料成功率减半,此法割孔可用);厂里有无心磨的话可割大一点再无心磨。
小结:进刀口线痕从“间隙、变形、工作液”三方面排查,配合多次切割与清角功能可明显改善;交点楞在快走丝上难以完全消除,可通过打磨或工艺调整处理。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队