
Kualitas EDM kawat bertumpu pada akurasi mesin dan pengoperasian yang disiplin. Praktik di bawah ini meringkas pengalaman lapangan bertahun-tahun menjadi tips pengoperasian, persiapan, tindakan pencegahan, dan pengendalian kualitas.
1. Tips pengoperasian MS-WEDM. Tambahkan jari-jari kawat molibdenum ke panjang potongan untuk penentuan tepi akurasi tinggi. Periksa kawat sebelum benda kerja tinggi dan ganti jika perlu. Periksa tangki cairan setiap hari atau setiap dua hari. Ganti blok konduktif ketika alurnya terlalu dalam, atau kawat bisa macet dan putus. Untuk benda kerja besar, pastikan perjalanan mesin dengan menyentuh satu tepi, meniadakan, melintasi ke sisi berlawanan, dan membagi dua. Untuk aluminium, gunakan blok konduktif lebih pendek pada pekerjaan kecil, oleskan minyak tanah pada kawat setiap setengah jam untuk membersihkan oksida, dan letakkan bola kawat molibdenum yang telah diratakan di blok sebagai alat bantu kontak berbiaya rendah.
2. Persiapan sebelum pemotongan. Lepaskan tegangan kawat terlebih dahulu saat memeriksa keselarasan dengan dial indikator. Bersihkan permukaan benda kerja — kotoran memengaruhi akurasi. Tarik kembali kawat setiap beberapa jam selama pemotongan panjang. Gunakan campuran cairan yang sangat encer, atau air biasa, untuk aluminium dan tembaga.
3. Sepuluh tindakan pencegahan pemesinan.
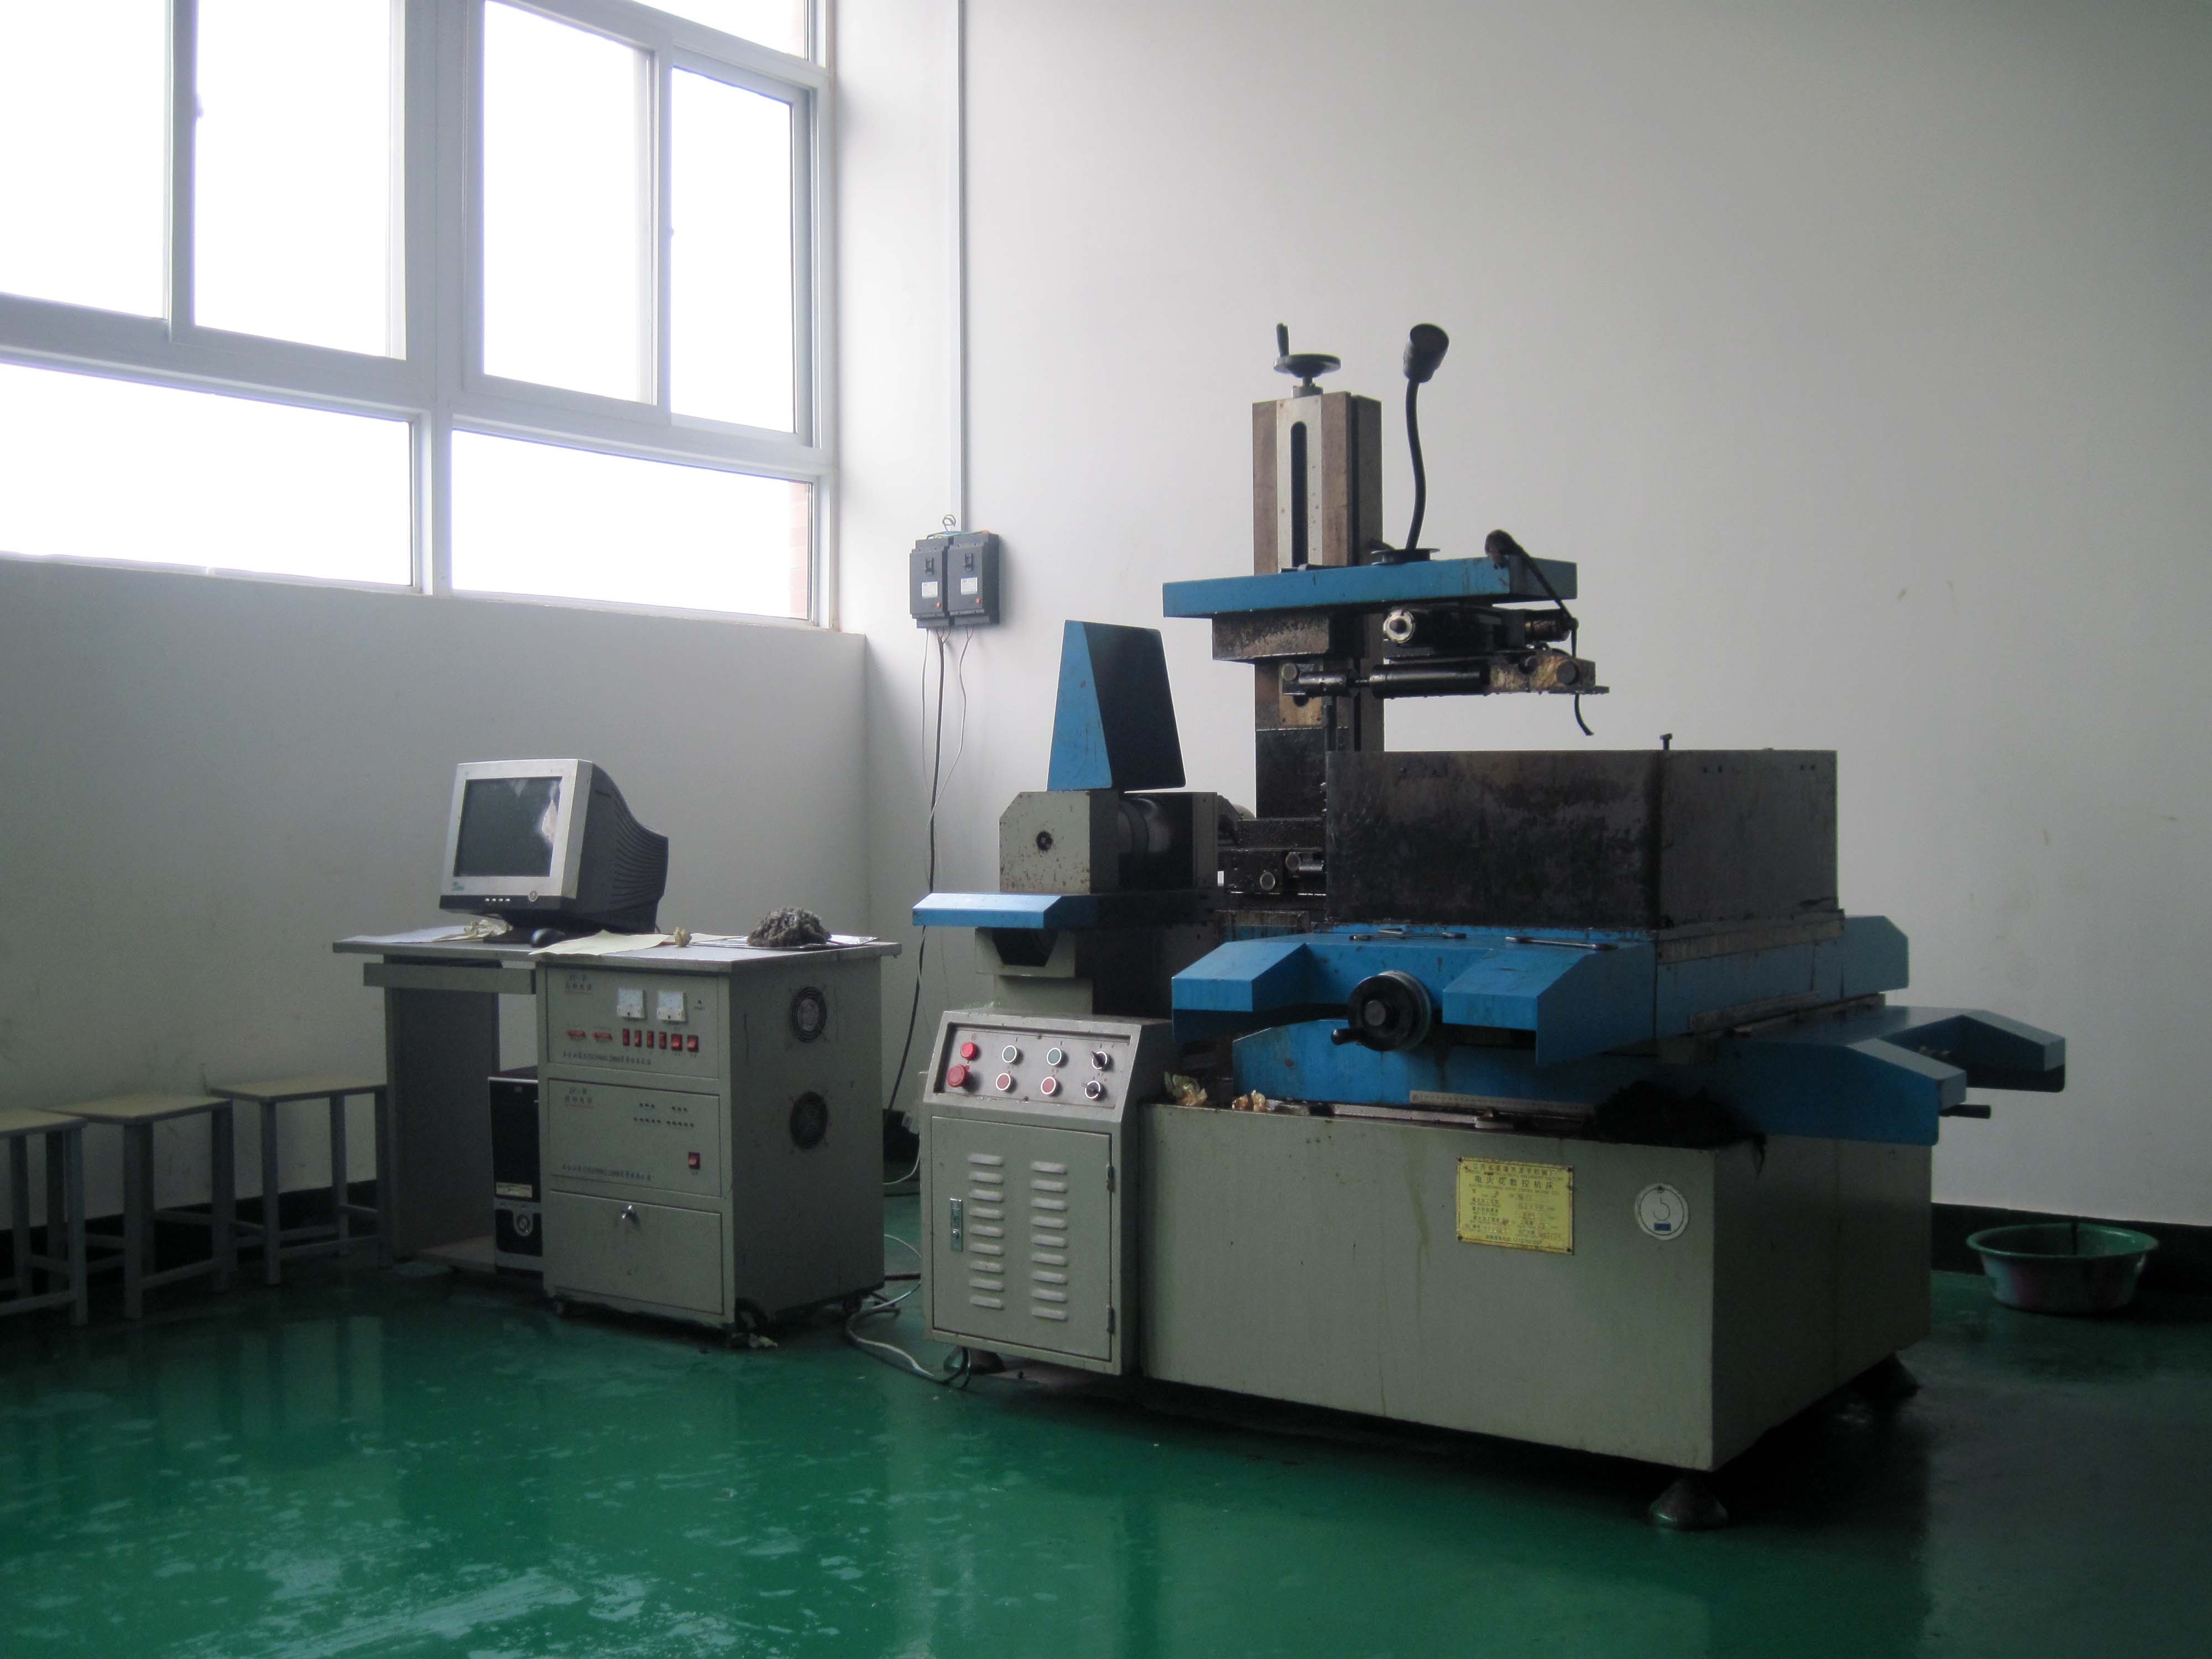
Jaga area perlengkapan tetap bersih selama pemesinan pelepasan. Rencanakan penjepitan dan titik threading/lead-in sehingga jalurnya tetap bebas. Jaga kawat di alur roda pemandu dan kontak yang baik dengan blok konduktif saat threading atau menegangkan. Lepas engkol tangan setelah digunakan. Campur cairan pada konsentrasi yang tepat. Jaga aliran nosel sedang untuk menghindari percikan. Perhatikan mesin yang berjalan dan hilangkan bahaya lebih awal. Amankan potongan kecil sebelum memotongnya bebas agar tidak jatuh ke nosel bawah. Lindungi permukaan yang terbuka dari komponen yang berjalan lama terhadap karat. Kompensasikan perbedaan suhu.
4. Lima langkah untuk kualitas yang lebih baik.
- Tegangan: naikkan sejauh mungkin tanpa putus untuk pekerjaan hasil akhir tinggi.
- Isolasi dielektrik: HS-WEDM dan MS-WEDM menggunakan dielektrik berbasis air. Jika isolasi terlalu rendah, cairan menghantarkan dan tidak dapat melepaskan muatan; terlalu tinggi, celah menyempit, pembilasan memburuk, dan kecepatan turun.
- Blok konduktif: putar atau ganti setelah 50–80 jam pada kecepatan kawat tinggi; periksa ulang vertikalitas kawat setelah perubahan apa pun.
- Roda pemandu dan nosel: bagian yang aus menyebabkan getaran kawat, gelombang, dan kekasaran buruk. Periksa rotasi dan kondisi nosel; periksa kawat yang tergulung dan ganti saat aus.
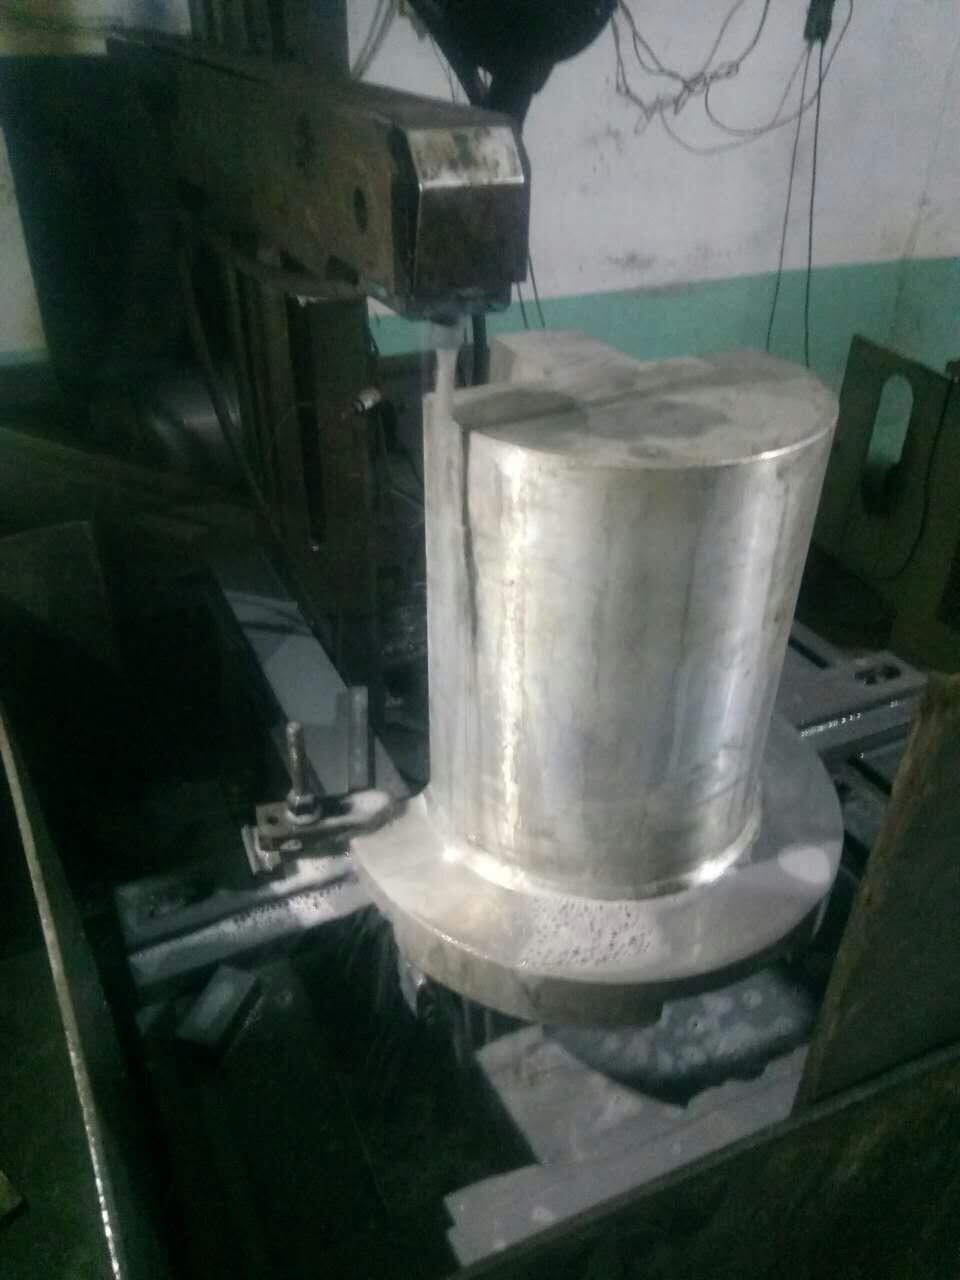
- Stabilitas tegangan: tegangan tidak stabil menyebabkan pelepasan tidak menentu dan hasil akhir buruk; pasang stabilisator jika perlu.
5. Praktik MS-WEDM presisi tinggi. Bor lubang threading 1,0–1,5mm dengan lead-in 5–10mm terlebih dahulu. Jaga kontur punch setidaknya seperlima ketebalan blank dari tepi blank. Tempatkan bagian jembatan 3–4mm di dekat pusat gravitasi blank. Biarkan sebagian besar deformasi pada potongan kasar pertama (offset 0,15–0,18mm) sehingga finish cut sedikit berdeformasi. Setelah empat potongan, rekatkan shim 0,3mm yang telah digerinda ke blank dengan lem instan, lalu potong jembatan pada offset asli — jaga lem jauh dari jembatan agar tetap konduktif.
Singkatnya: kualitas EDM kawat adalah hasil gabungan dari persiapan, pengoperasian, dan perawatan. Mengendalikan tegangan, cairan, blok konduktif, roda pemandu, dan catu daya menghasilkan hasil yang konsisten.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan