
线切割加工质量建立在机床精度与规范操作的基础上。以下是多年加工经验的系统总结,涵盖操作技巧、准备要点与质量控制。
一、中走丝操作技巧
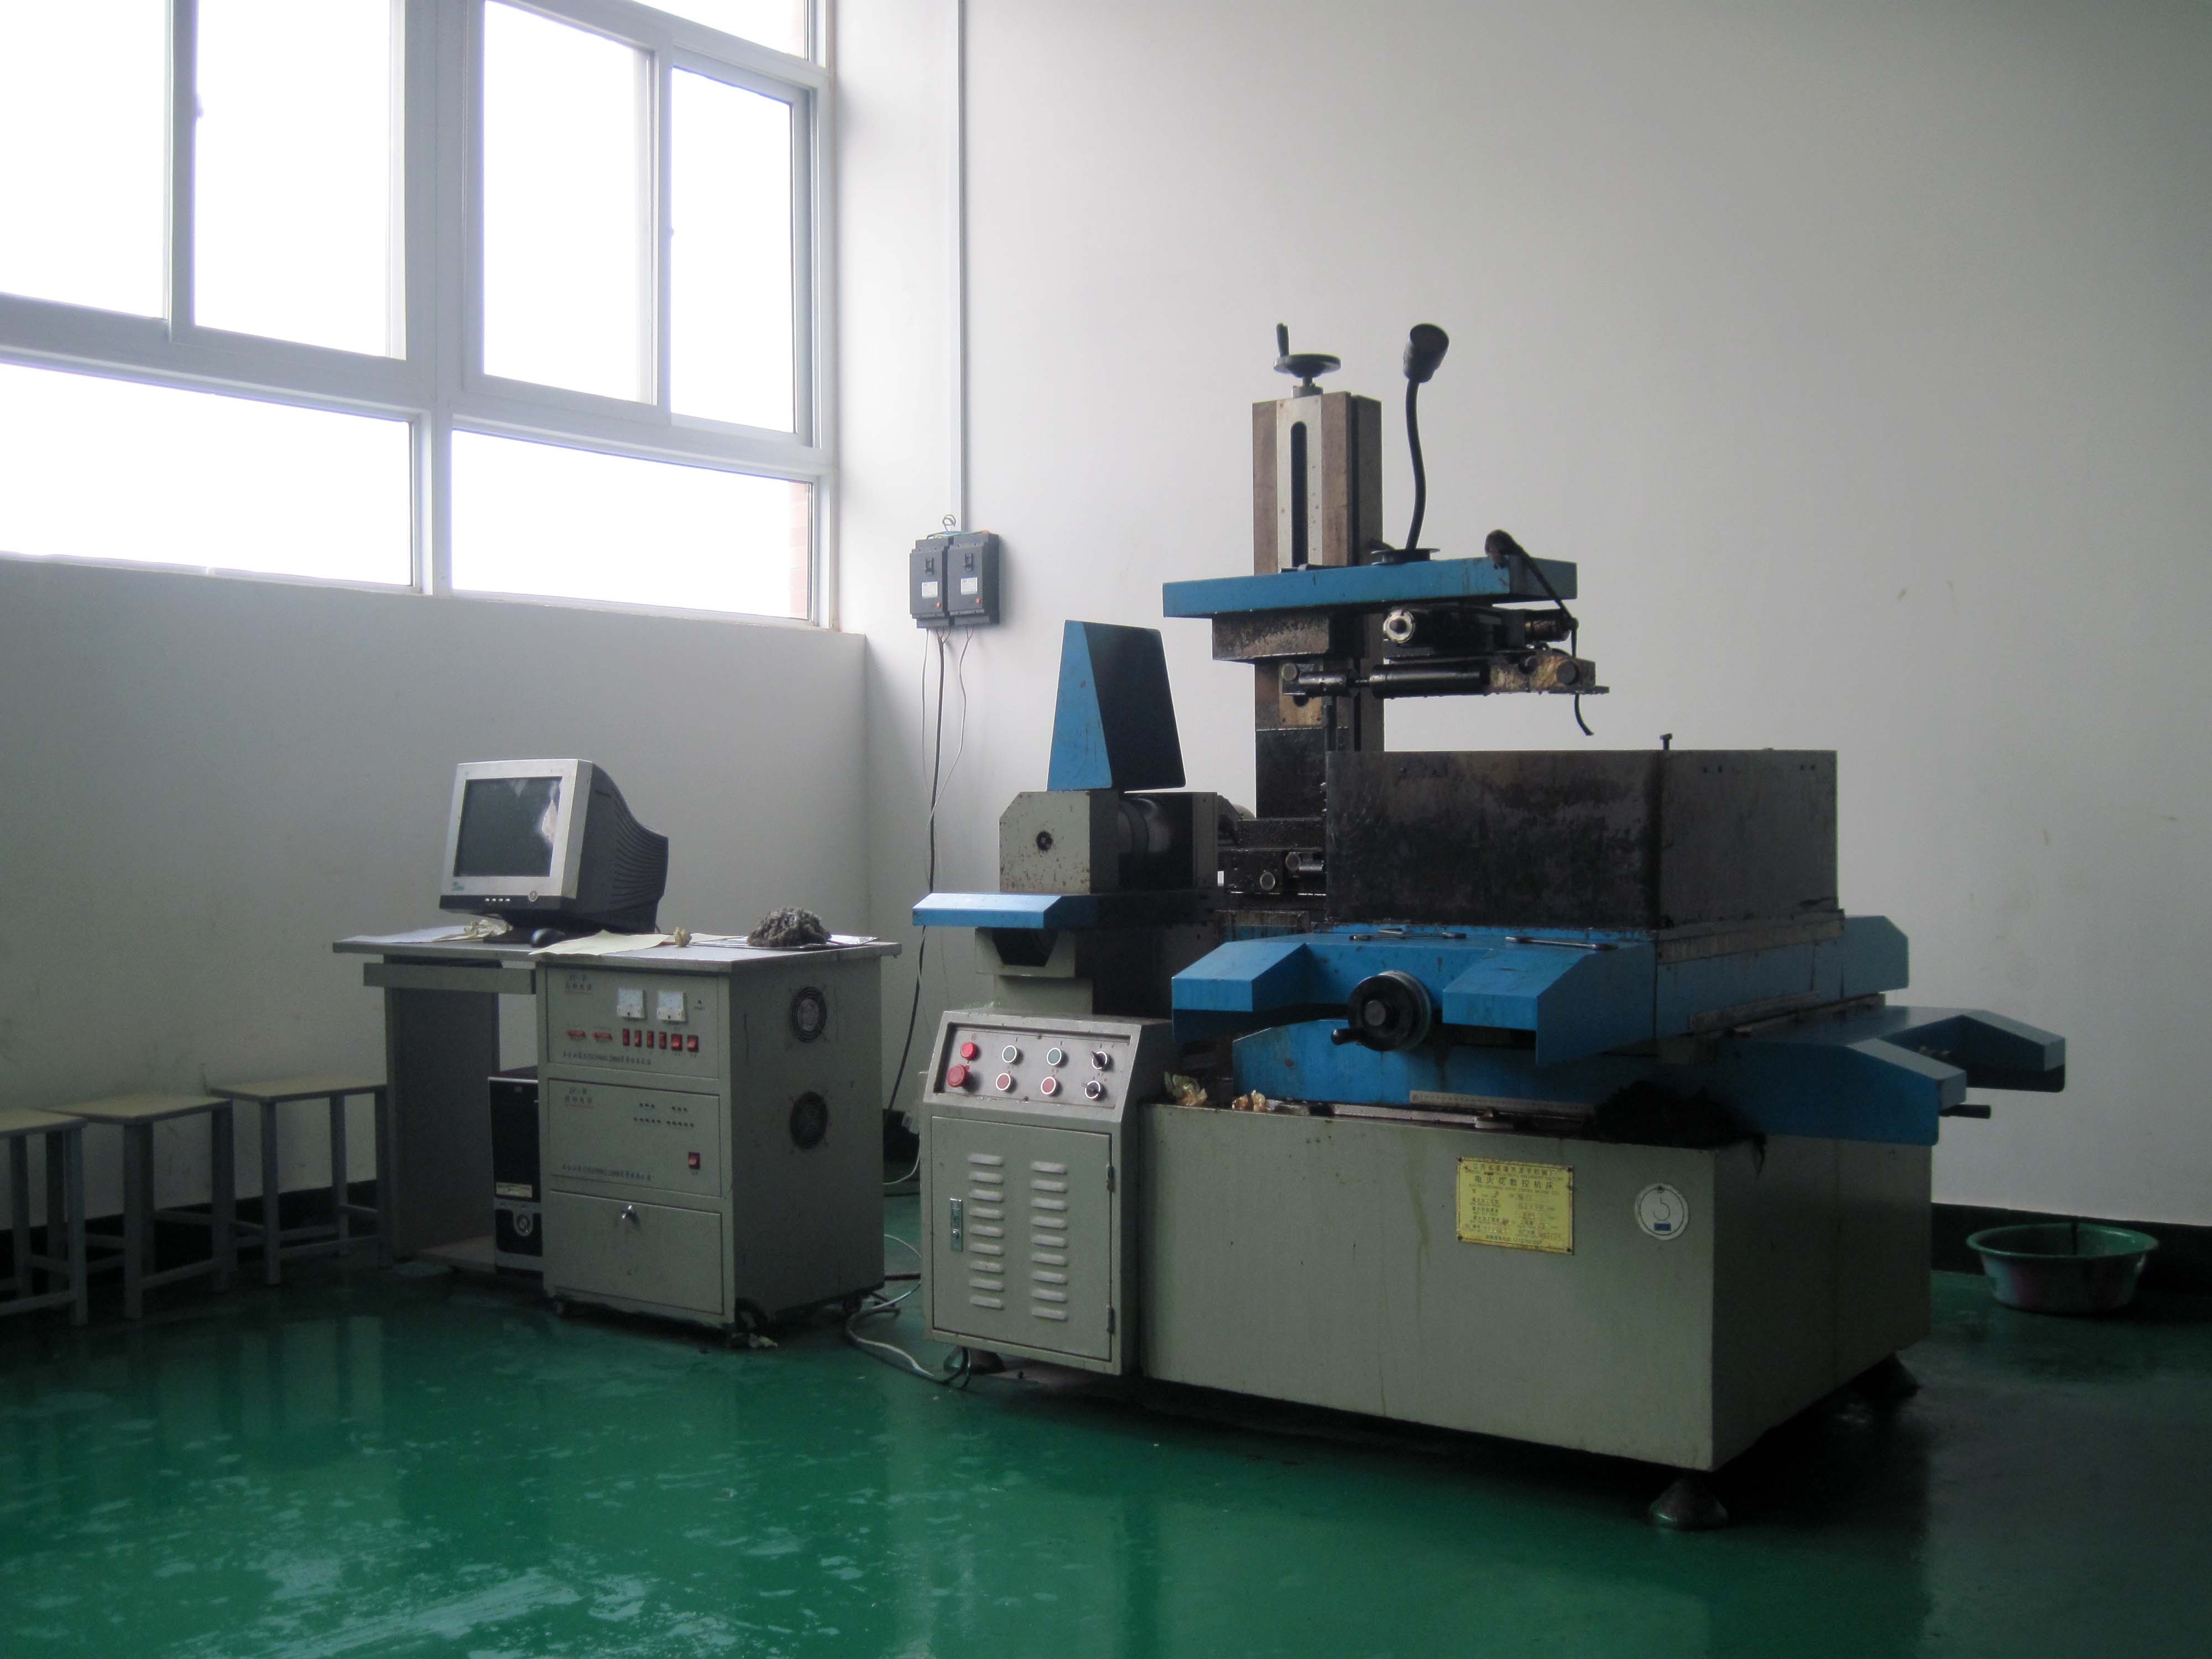
- 碰边计算加丝半径:高精度碰边加工时,切割计算长度要加上钼丝半径,虽误差小但高精度下不能忽略;
- 割高件换新丝:割高件前检查钼丝,必要时换新丝,避免中途断丝;
- 水箱定期检查:隔一两天检查一次水箱,主要查看线切割液状况;
- 导电块勤检查:槽痕太深就更换,否则切割丝会被卡断;
- 大工件行程核算:切大工件时核算机床行程够不够,工件一边碰边清零、摇到对面除以二;
- 割铝小技巧:铝量少时用矮导电块;每半小时往钼丝上刷煤油清洁氧化铝;可将钼丝揉成团压扁放在导电块上,成本低效果好。
二、加工前准备注意点
- 打表松丝:新手打仪表时先把钼丝松开再操作,避免断丝;
- 清洁工件表面:工件表面清理干净,否则影响切割精度;
- 定时紧丝:普通机床割几小时需定时紧丝,有自动紧丝功能的更方便;
- 割铝配比:割铝用很稀的配比或直接用清水,铜件同样适用。
三、10 条加工注意事项
- 放电加工时工作台架内不允许放置任何杂物,防止损坏机床;
- 装夹工件充分考虑装夹部位和穿丝进刀位置,保证切割路径通畅;
- 穿丝、紧丝时注意电极丝不要从导轮槽中脱出,并与导电块良好接触;
- 摇把使用后立即取下,避免人身事故;
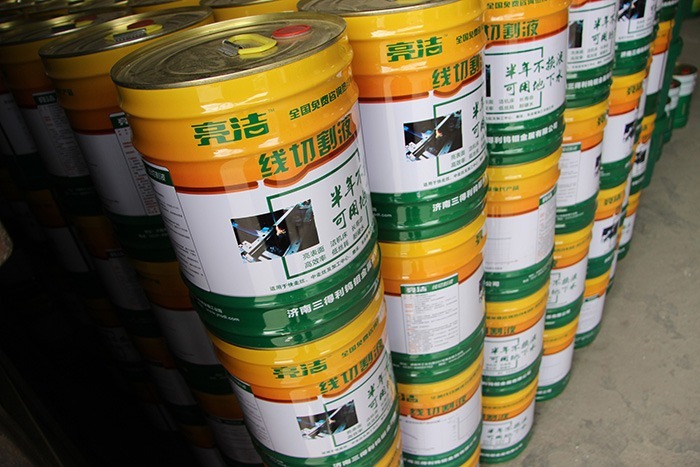
- 合理配制工作液浓度,提高效率及表面质量;
- 控制喷嘴流量不要过大,防止飞溅;
- 加工时随时观察运行情况,排除事故隐患;
- 比较小的余料切断前固定好,避免掉入下喷嘴;
- 切割时间长的零件,裸露部分注意防锈;
- 防止温差带来的加工误差。
四、5 条提高加工质量的措施
- 钼丝张力:加工前检查钼丝,表面质量要求高的工件,在不断丝前提下尽可能提高张力;
- 工作液绝缘性能:快走丝、中走丝用水基工作液。绝缘性能太低则成导电体不能放电,太高则放电间隙小、排屑难、速度低。检查液量与脏污程度,保证绝缘、洗涤、冷却性能达标;
- 导电块磨损:高速走丝加工 50–80 小时后考虑改变导电块位置或更换;变更位置或更换后必须重新校正钼丝垂直度;
- 导轮与喷嘴:检查导轮转动情况,检查上下喷嘴损伤与脏污;导电块、导轮、喷嘴不良会引起线电极振动,产生波峰或条纹、粗糙度变差;检查储丝筒内丝的情况,损耗过大及时更换;
- 稳定电源电压:电压不稳会导致击穿放电不稳定,影响表面质量,必要时加装稳压器。
五、中走丝高精度操作要点
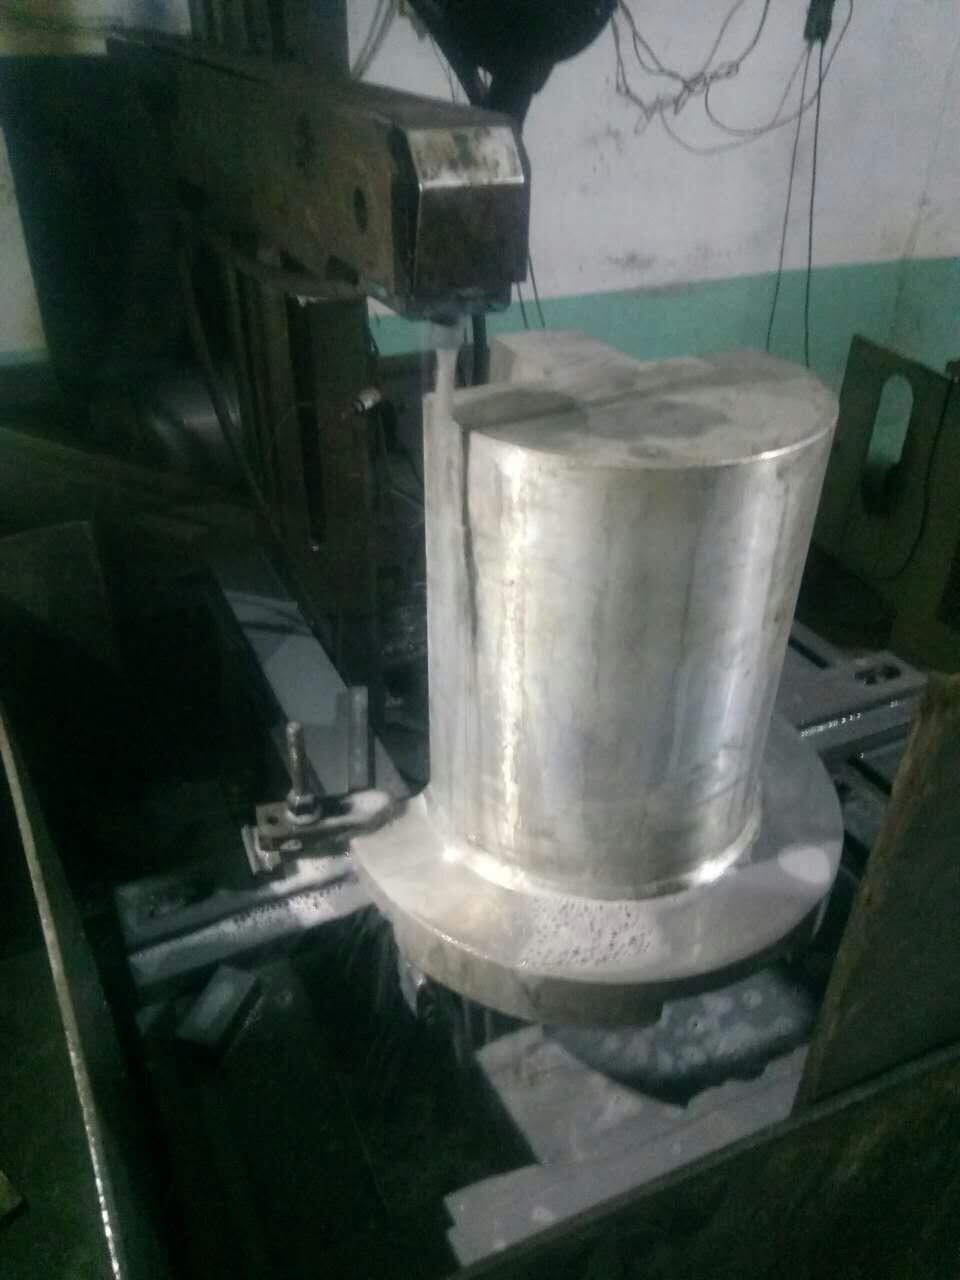
- 毛坯适当位置预加工 Φ1.0–1.5mm 穿丝孔,穿丝孔中心与轮廓线的引入切割线段长 5–10mm;
- 凸模轮廓线与毛坯边缘宽度至少保证毛坯厚度的 1/5;
- 预留连接部分(暂停点)选在靠近毛坯重心部位,宽度 3–4mm;
- 补偿扭转变形:大部分残留变形量留在第 1 次粗割(偏移量增至 0.15–0.18mm),后续 3 次精割(余量小、变形小);
- 四次切割完成后,吹干、酒精洗净、晾干,用 502 快干胶把磨平的 0.3mm 金属薄片粘牢在毛坯上,再按原偏移量切割预留连接部分(切勿把胶水滴到连接部分,以免不导电)。
小结:线切割质量是“准备 + 操作 + 维护”的综合结果。按操作技巧与注意事项规范作业,配合张力、工作液、导电块、导轮与电源稳定五方面控制,即可稳定获得高质量的加工结果。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队