
Chất lượng cắt dây EDM dựa trên độ chính xác của máy và vận hành kỷ luật. Các thực hành dưới đây cô đọng nhiều năm kinh nghiệm hiện trường thành các mẹo vận hành, chuẩn bị, lưu ý và kiểm soát chất lượng.
1. Mẹo vận hành MS-WEDM. Cộng bán kính dây molypden vào chiều dài cắt khi định vị cạnh độ chính xác cao. Kiểm tra dây trước khi cắt phôi cao và thay dây nếu cần. Kiểm tra bể dung dịch hàng ngày hoặc cách ngày. Thay khối tiếp điện khi rãnh của nó quá sâu, nếu không dây có thể kẹt và đứt. Với phôi lớn, xác nhận hành trình máy bằng cách chạm một cạnh, về zero, di chuyển sang phía đối diện và chia đôi. Với nhôm, dùng khối tiếp điện ngắn hơn cho các công việc nhỏ, quét dầu hỏa lên dây mỗi nửa giờ để làm sạch lớp oxit, và đặt một quả bóng dây molypden được làm phẳng lên khối như một phụ kiện tiếp xúc chi phí thấp.
2. Chuẩn bị trước khi cắt. Nới lực căng dây trước khi kiểm tra căn chỉnh bằng đồng hồ so. Làm sạch bề mặt phôi — bụi bẩn ảnh hưởng đến độ chính xác. Siết lại dây mỗi vài giờ trong các lần cắt dài. Dùng hỗn hợp dung dịch rất loãng, hoặc nước lã, cho nhôm và đồng.
3. Mười lưu ý khi gia công.
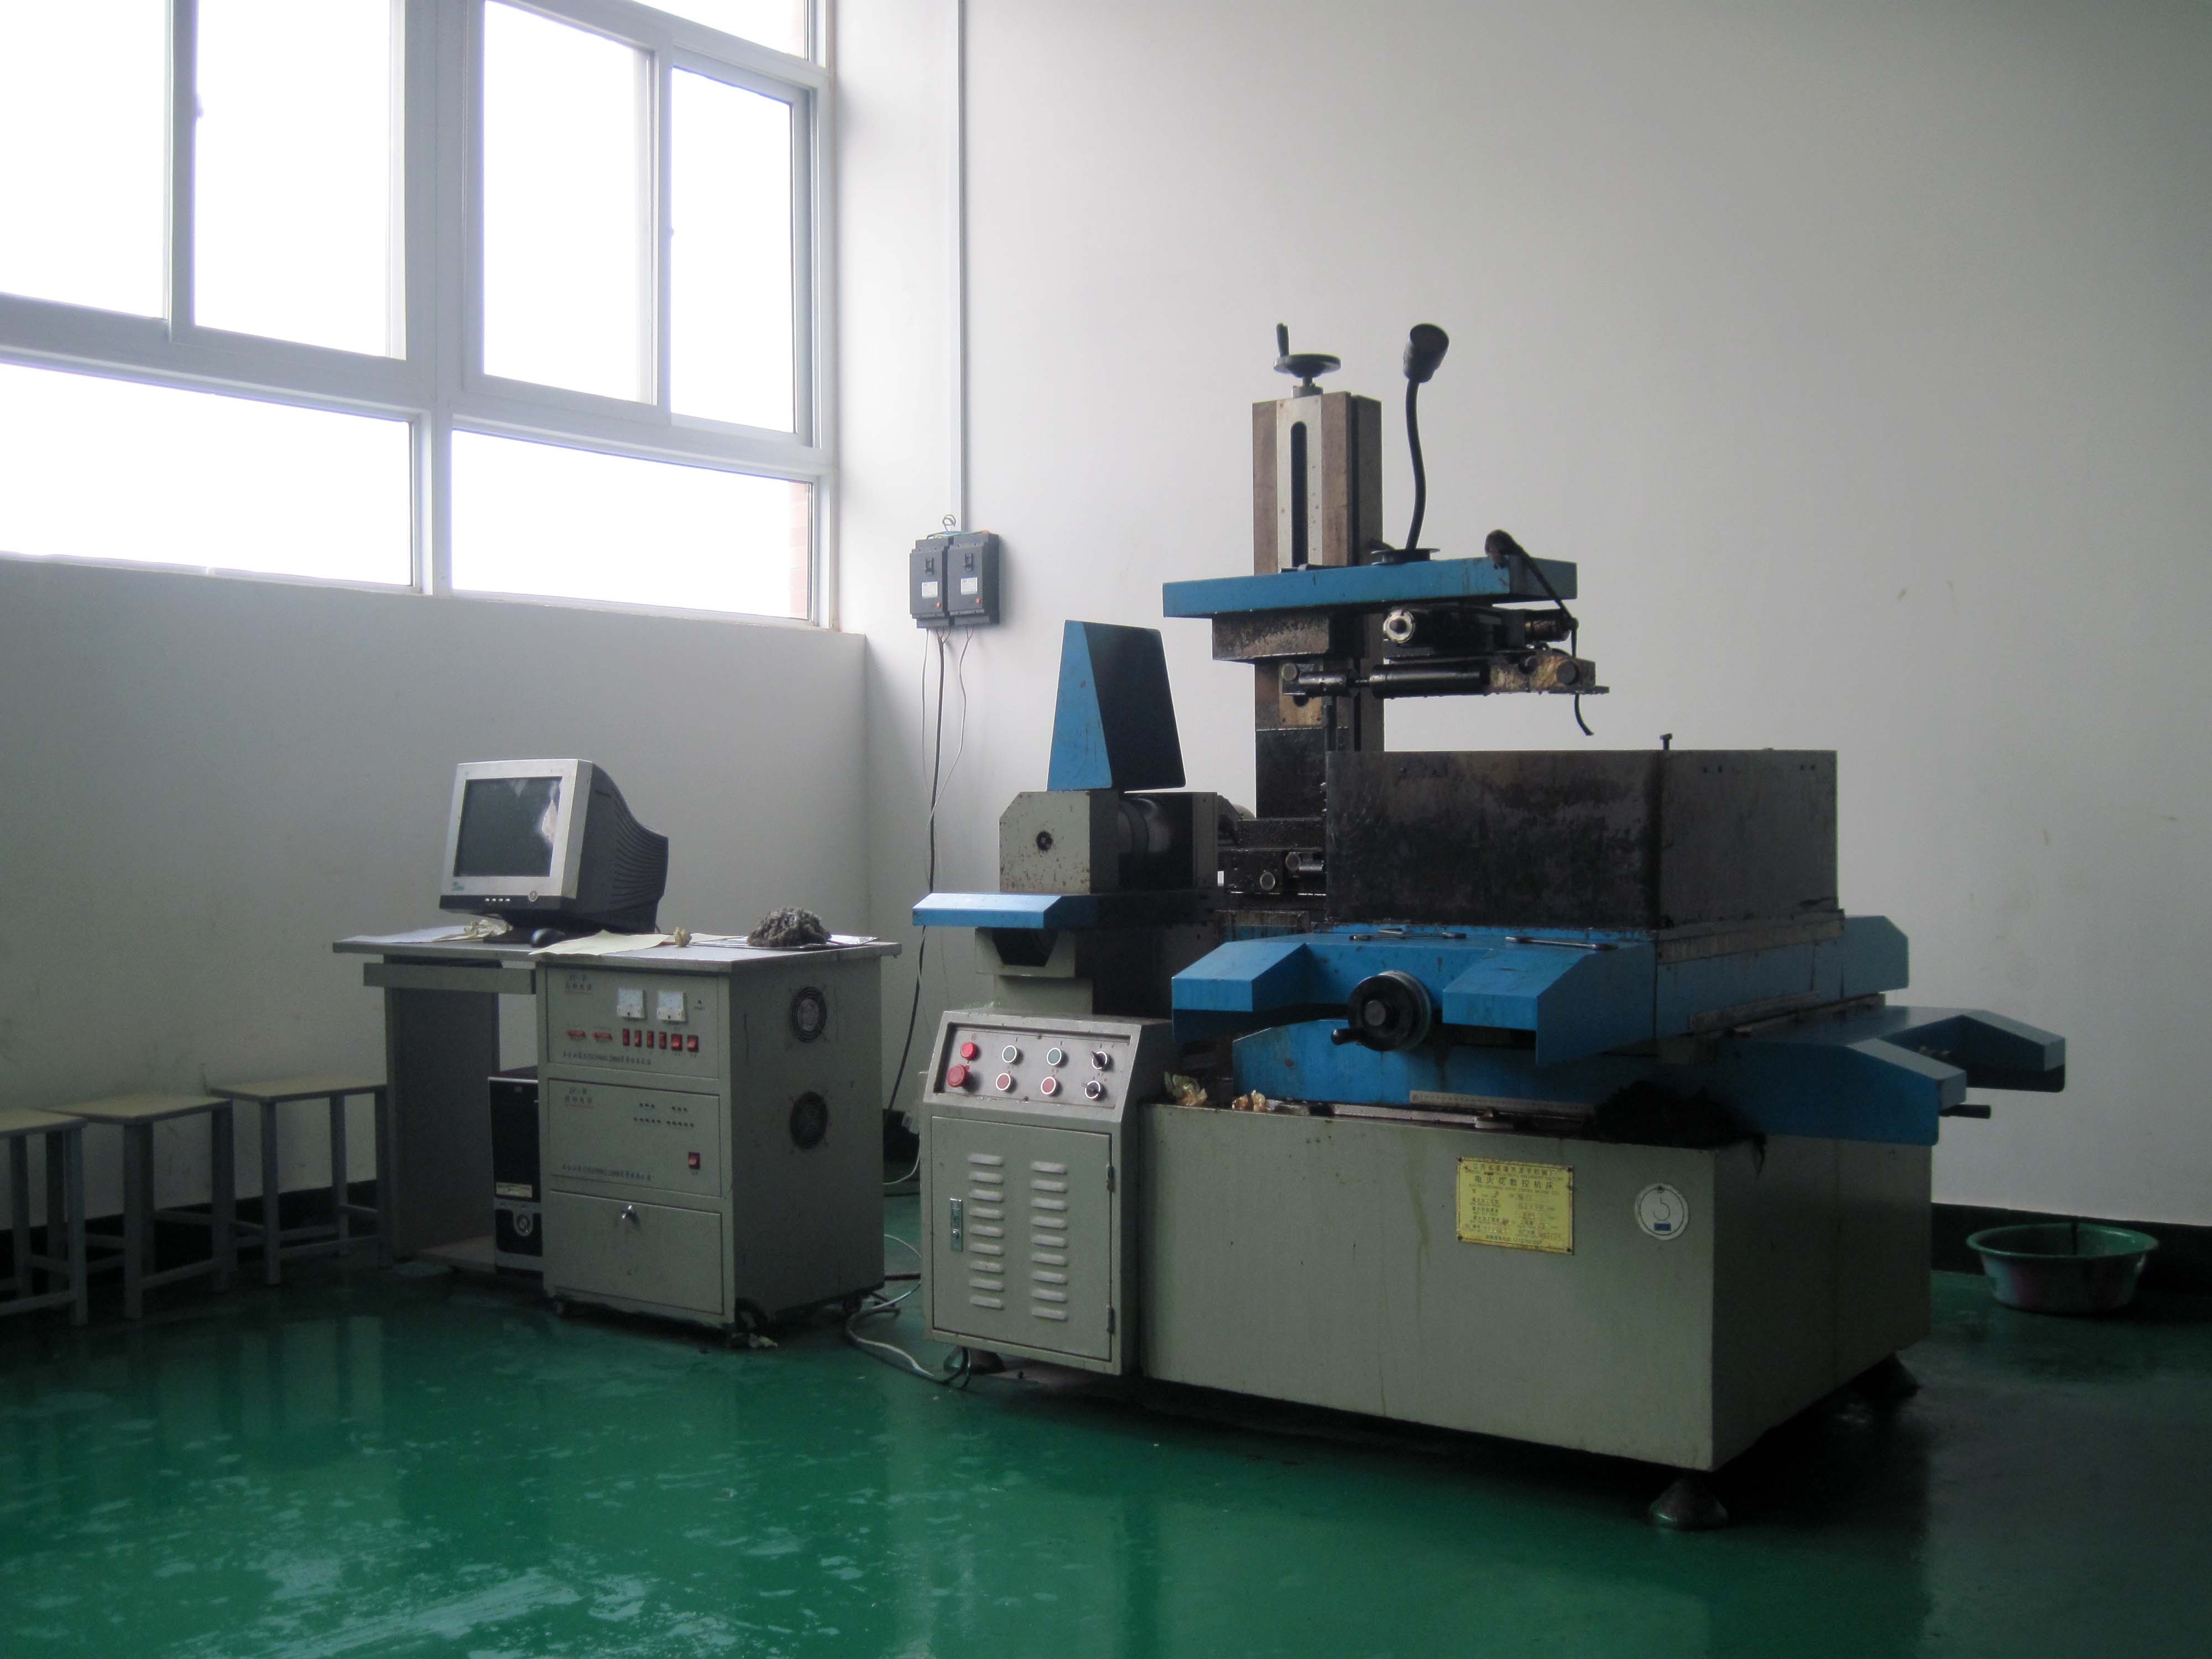
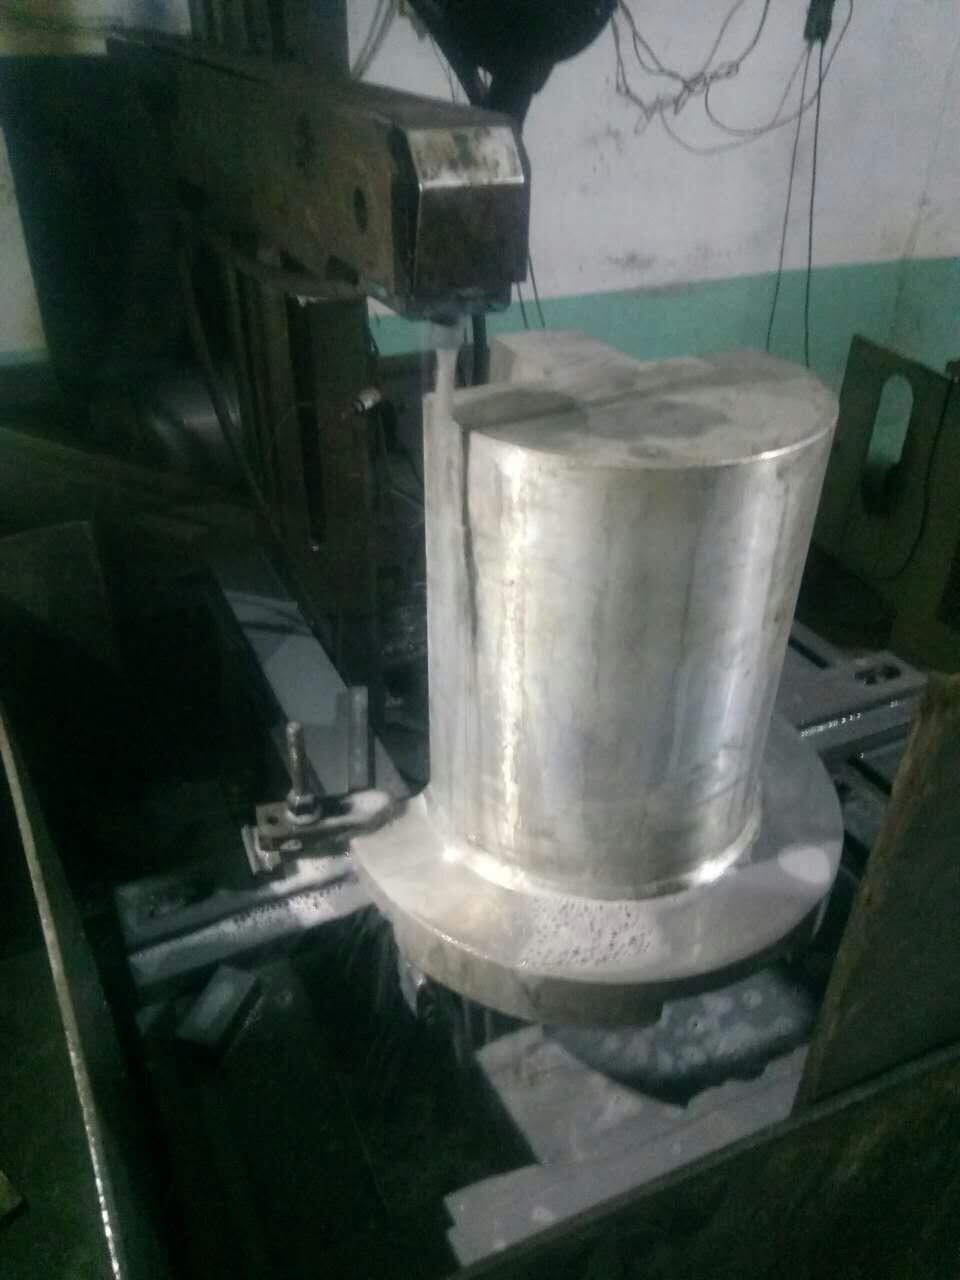
Giữ khu vực đồ gá thông thoáng trong khi phóng điện gia công. Lập kế hoạch kẹp và điểm luồn dây/dẫn hướng để đường đi thông thoáng. Giữ dây trong rãnh bánh xe dẫn hướng và tiếp xúc tốt với khối tiếp điện khi luồn dây hoặc siết dây. Tháo tay quay sau khi sử dụng. Pha dung dịch ở nồng độ thích hợp. Giữ dòng phun vòi ở mức vừa phải để tránh bắn tung tóe. Theo dõi máy đang chạy và loại bỏ nguy cơ sớm. Cố định các mảnh cắt nhỏ trước khi cắt rời chúng để chúng không rơi vào vòi phun dưới. Bảo vệ các bề mặt tiếp xúc của chi tiết chạy dài khỏi gỉ sét. Bù trừ sự khác biệt nhiệt độ.
4. Năm biện pháp để có chất lượng tốt hơn.
- Lực căng: tăng càng cao càng tốt mà không gây đứt dây cho các công việc cần bề mặt cao.
- Cách điện của dung dịch điện môi: HS-WEDM và MS-WEDM dùng dung dịch điện môi gốc nước. Nếu cách điện quá thấp, dung dịch dẫn điện và không thể phóng điện; quá cao, khe hở thu hẹp, làm sạch mạt cắt kém đi và tốc độ giảm xuống.
- Khối tiếp điện: xoay hoặc thay nó sau 50–80 giờ ở tốc độ dây cao; kiểm tra lại độ thẳng đứng của dây sau bất kỳ thay đổi nào.
- Bánh xe dẫn hướng và vòi phun: linh kiện mòn gây rung dây, nhấp nhô và độ nhám kém. Kiểm tra vòng quay và tình trạng vòi; kiểm tra dây đã cuộn và thay khi mòn.
- Ổn định điện áp: điện áp không ổn định gây phóng điện thất thường và bề mặt kém; lắp bộ ổn áp ở nơi cần thiết.
5. Thực hành MS-WEDM độ chính xác cao. Khoan trước lỗ luồn dây 1,0–1,5mm với đường dẫn vào dài 5–10mm. Giữ biên dạng chày cách mép phôi ít nhất một phần năm độ dày phôi. Đặt đoạn cầu rộng 3–4mm gần trọng tâm phôi. Để phần lớn biến dạng vào lần cắt thô đầu tiên (bù trừ 0,15–0,18mm) để các lần cắt tinh biến dạng ít. Sau bốn lần cắt, dán một miếng đệm thép mài phẳng dày 0,3mm lên phôi bằng keo dán tức thì, rồi cắt cầu nối ở bù trừ ban đầu — giữ keo không dính vào cầu để nó giữ được tính dẫn điện.
Tóm lại: chất lượng cắt dây EDM là kết quả tổng hợp của chuẩn bị, vận hành và bảo trì. Kiểm soát lực căng, dung dịch, khối tiếp điện, bánh xe dẫn hướng và nguồn điện mang lại kết quả nhất quán.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh