
와이어 EDM 품질은 기계 정밀도와 철저한 운전 관리에 달려 있습니다. 아래의 실무 지침은 수년간의 현장 경험을 운전 팁, 준비 사항, 주의사항, 품질 관리로 정리한 것입니다.
1. MS-WEDM 운전 팁. 정밀 에지 위치 결정을 위해 절삭 길이에 몰리브덴 와이어 반경을 더하십시오. 높은 가공물 앞에서는 와이어를 확인하고 필요 시 교체하십시오. 가공액 탱크를 매일 또는 이틀에 한 번 점검하십시오. 전도 블록의 홈이 너무 깊어지면 와이어가 끼여 끊어질 수 있으므로 블록을 교체하십시오. 대형 가공물은 한쪽 모서리에 접촉 후 영점을 맞추고 반대편까지 이송한 다음 2로 나누어 기계 스트로크를 확인하십시오. 알루미늄 가공 시 소형 작업에는 더 짧은 전도 블록을 사용하고, 30분마다 와이어에 등유를 발라 산화물을 제거하며, 납작하게 펴서 뭉친 몰리브덴 와이어 볼을 블록 위에 올려놓으면 저비용 접촉 보조 수단이 됩니다.
2. 절삭 전 준비. 다이얼 게이지로 정렬을 확인할 때는 먼저 와이어 장력을 풀어야 합니다. 가공물 표면을 청소하십시오 — 이물질은 정밀도에 영향을 줍니다. 긴 절삭 중에는 몇 시간마다 와이어 장력을 재조정하십시오. 알루미늄과 구리에는 매우 묽은 가공액 혼합액 또는 일반 물을 사용하십시오.
3. 가공 주의사항 10가지.
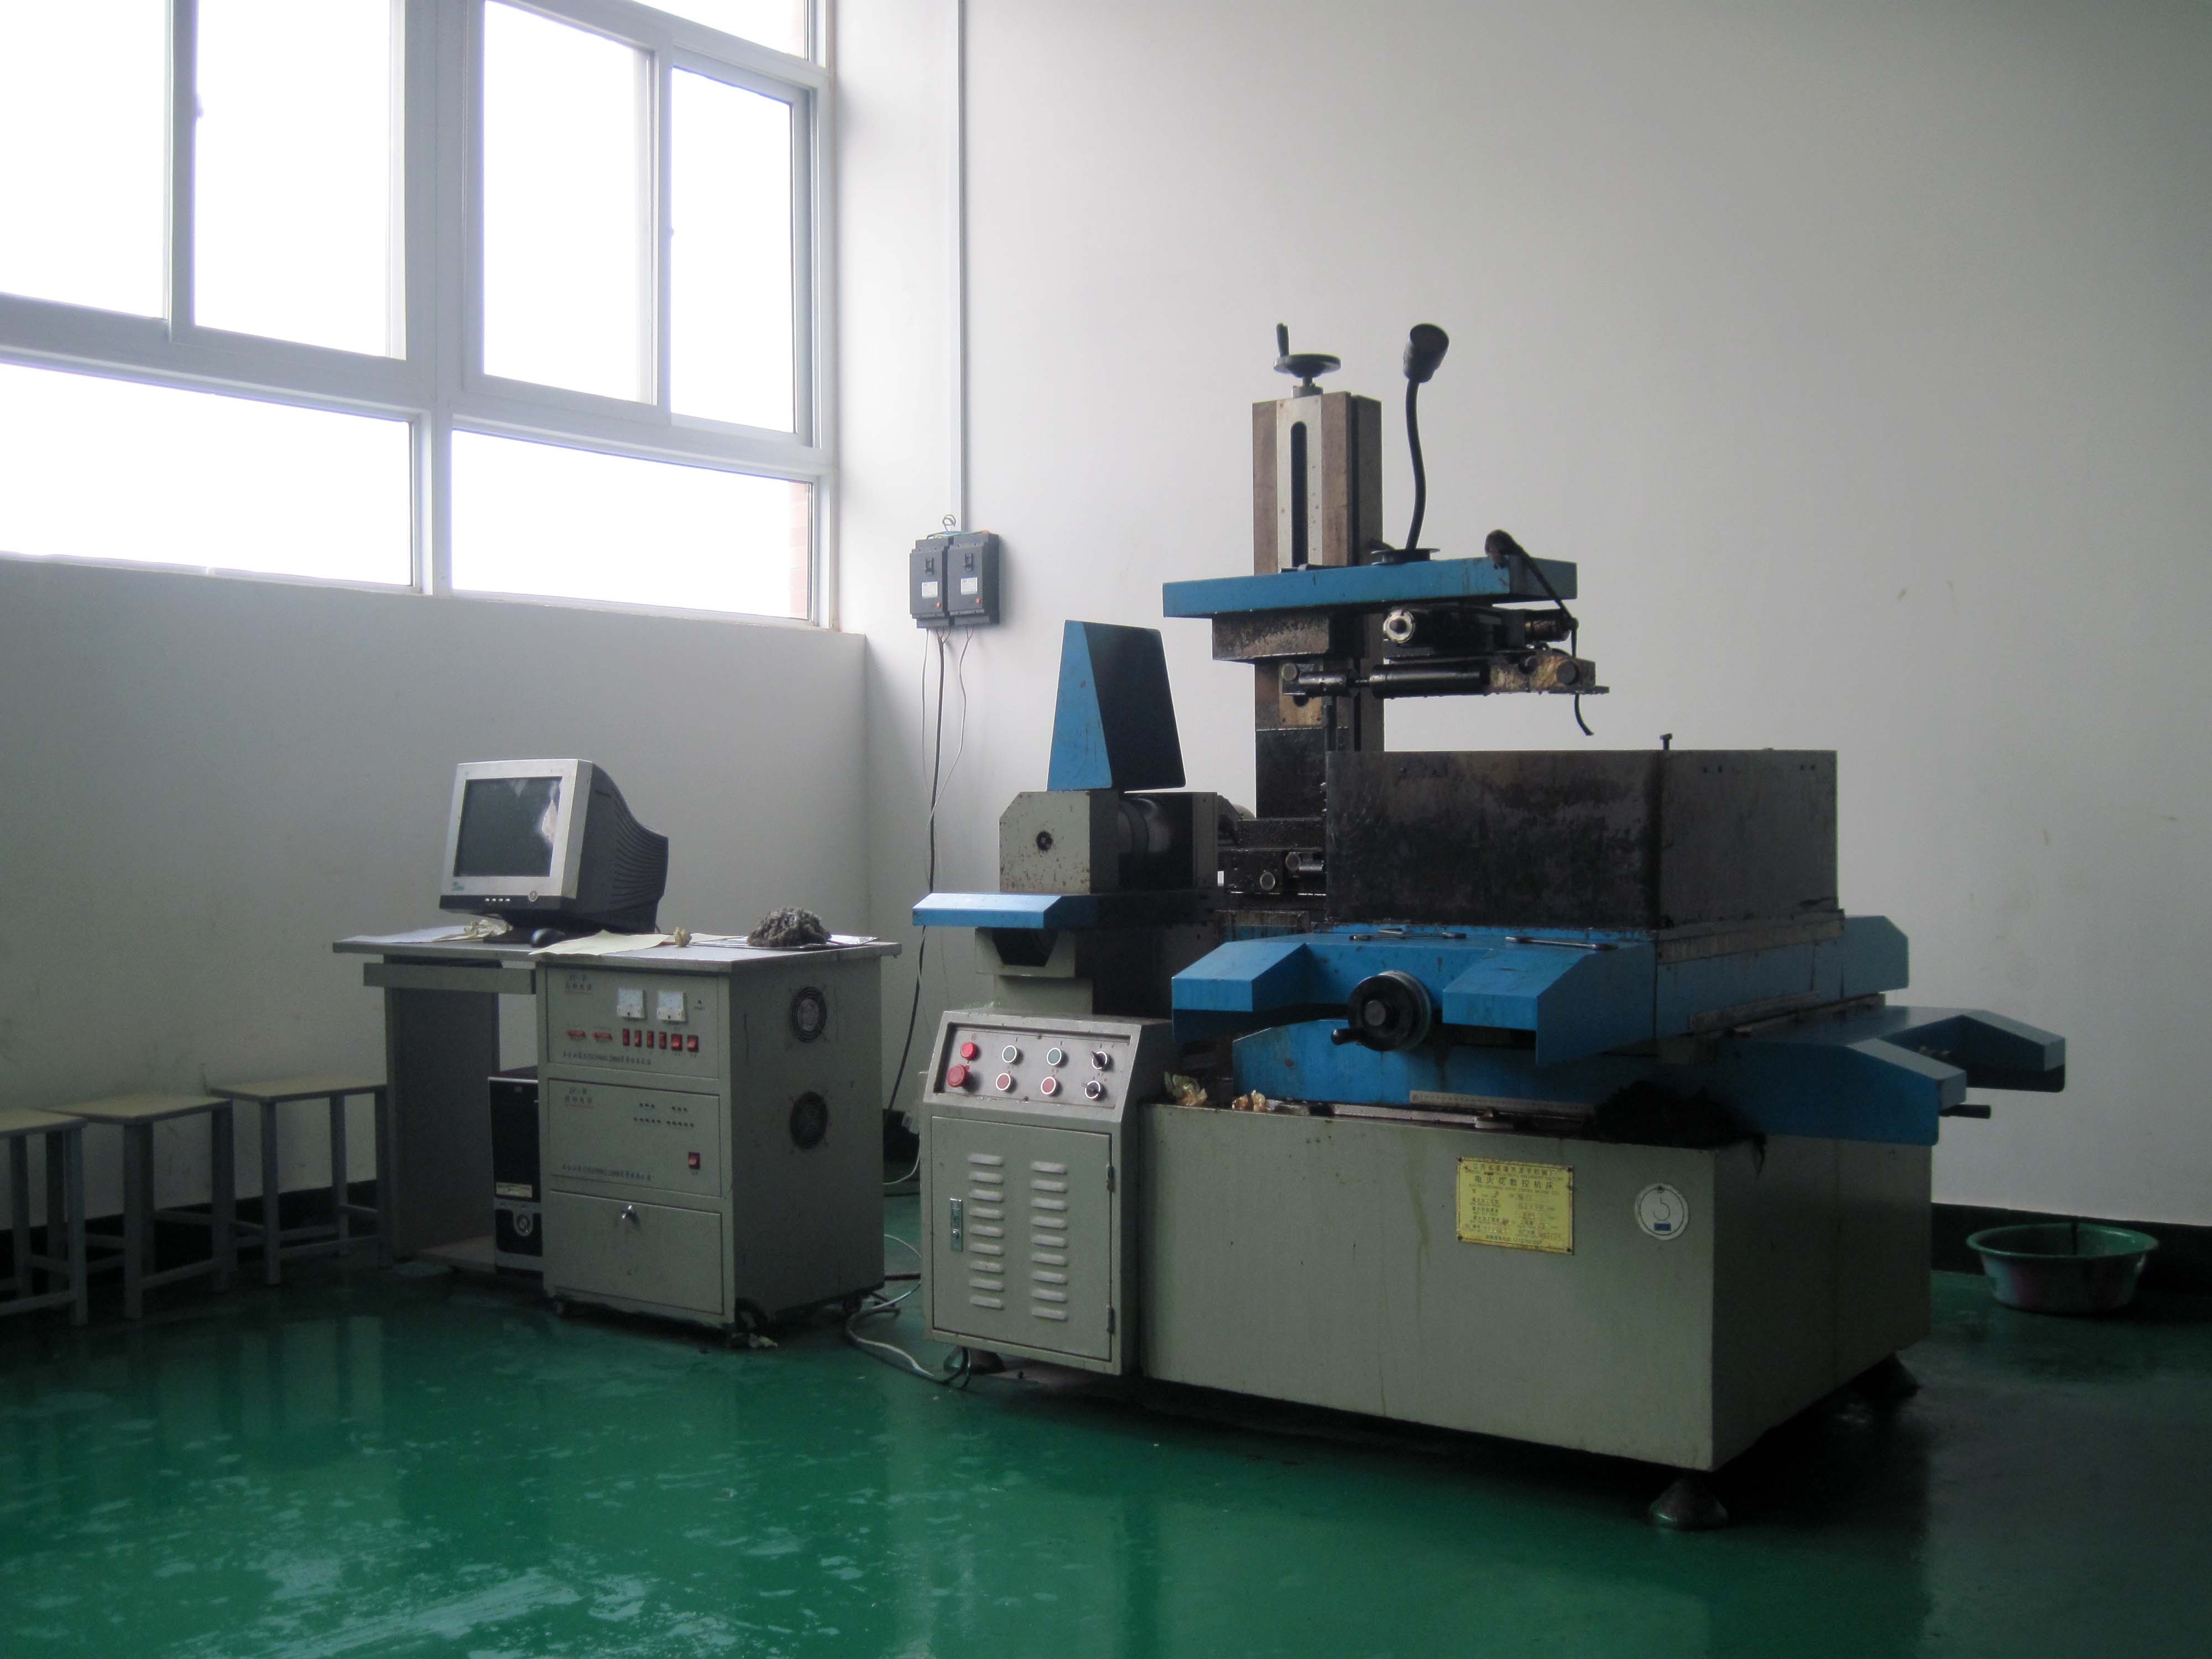
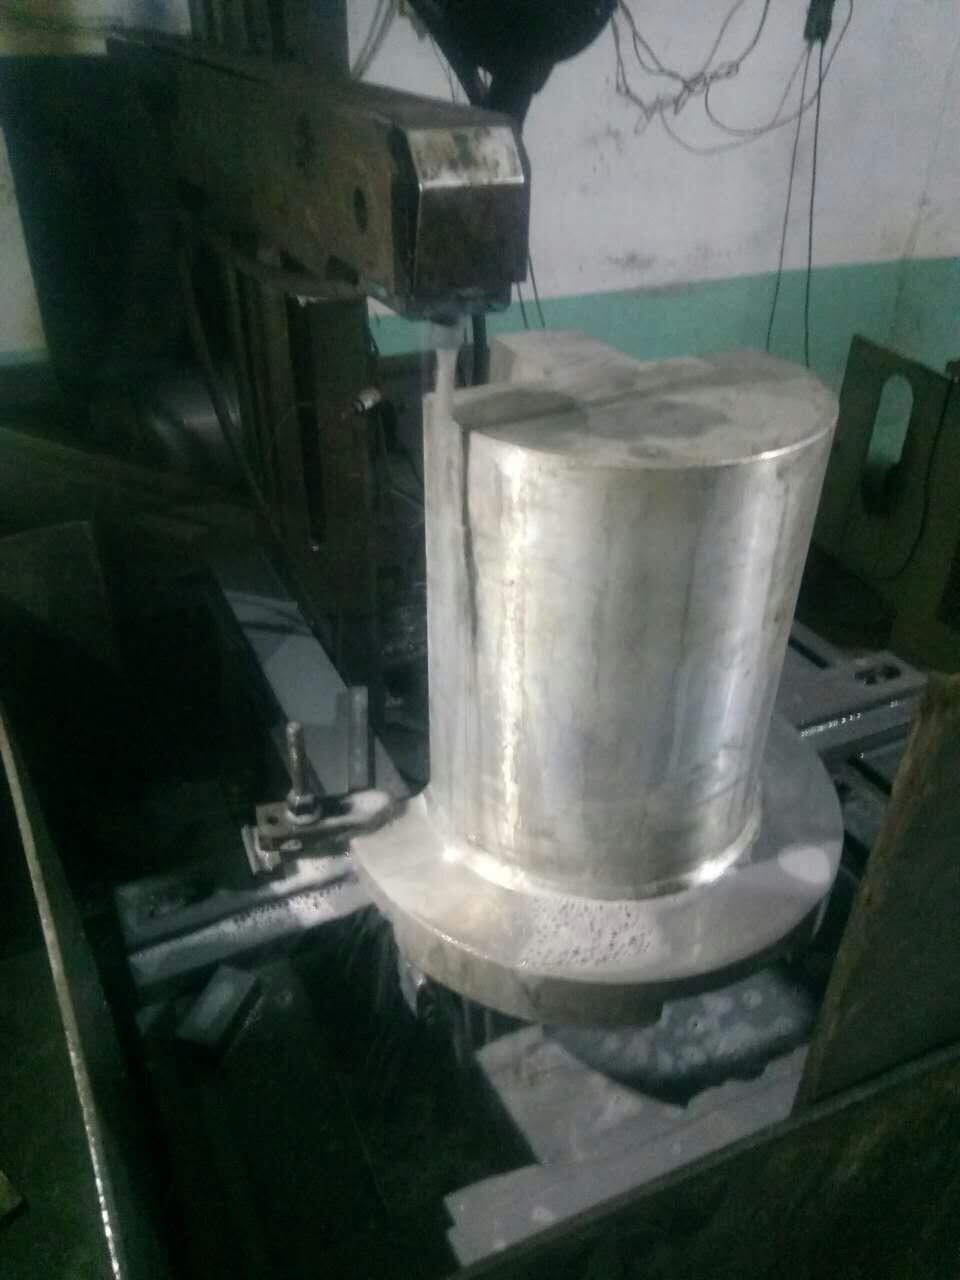
방전 가공 중에는 고정구 주변을 깨끗하게 유지하십시오. 클램핑과 스레딩/유도 지점을 계획하여 경로가 막히지 않도록 하십시오. 스레딩이나 장력 조정 시 와이어가 가이드 휠 홈 안에 있고 전도 블록과 잘 접촉하도록 하십시오. 사용 후에는 핸드 크랭크를 분리하십시오. 가공액을 적정 농도로 혼합하십시오. 노즐 유량을 적당히 유지하여 튀지 않게 하십시오. 운전 중인 기계를 주시하고 위험 요소를 조기에 제거하십시오. 소형 절단 잔재물이 아래쪽 노즐에 떨어지지 않도록 절단 전에 고정하십시오. 장시간 가동하는 부품의 노출 표면을 녹 방지로 보호하십시오. 온도 차이를 보정하십시오.
4. 품질 향상을 위한 5가지 대책.
- 장력: 고품질 표면 작업에서는 단선 없이 최대한 높이십시오.
- 절연액 절연: HS-WEDM과 MS-WEDM은 수계 절연액을 사용합니다. 절연이 너무 낮으면 액체가 전도되어 방전할 수 없고, 너무 높으면 갭이 좁아져 플러싱이 나빠지고 속도가 떨어집니다.
- 전도 블록: 고속 와이어 속도에서 50~80시간 사용 후 회전시키거나 교체하십시오. 변경 후에는 와이어 수직도를 다시 확인하십시오.
- 가이드 휠과 노즐: 마모된 부품은 와이어 진동, 파형, 거칠기 저하를 일으킵니다. 회전과 노즐 상태를 확인하고, 감긴 와이어를 점검하여 마모되면 교체하십시오.
- 전압 안정성: 불안정한 전압은 방전이 들쭉날쭉해지고 표면 품질이 나빠집니다. 필요한 곳에는 전압 안정기를 설치하십시오.
5. 고정밀 MS-WEDM 실무.
510mm 유도부가 있는 1.01.5mm 스레딩 구멍을 사전에 드릴링하십시오. 펀치 외곽선을 블랭크 가장자리로부터 블랭크 두께의 최소 1/5 이상 떨어뜨리십시오. 34mm 브리지 구간을 블랭크의 무게 중심 근처에 배치하십시오. 변형의 대부분을 첫 번째 황삭(오프셋 0.150.18mm)에서 발생시키면 정삭에서 변형이 거의 없습니다. 4회 절삭 후 그라인딩된 0.3mm 심(shim)을 순간 접착제로 블랭크에 붙인 다음 원래 오프셋으로 브리지를 절단하십시오 — 브리지에 접착제가 묻지 않게 하여 전도성을 유지하십시오.
요약: 와이어 EDM 품질은 준비, 운전, 유지보수가 결합된 결과입니다. 장력, 가공액, 전도 블록, 가이드 휠, 전원 공급 장치를 관리하면 일관된 결과를 얻을 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의