
คุณภาพของเครื่องตัดลวด EDM ขึ้นอยู่กับความแม่นยำของเครื่องและวินัยในการปฏิบัติงาน แนวปฏิบัติด้านล่างนี้เป็นการกลั่นกรองประสบการณ์ภาคสนามหลายปีออกมาเป็นเคล็ดลับการใช้งาน การเตรียมการ ข้อควรระวัง และการควบคุมคุณภาพ
1. เคล็ดลับการใช้งาน MS-WEDM เพิ่มรัศมีของลวดโมลิบดีนัมเข้ากับความยาวตัดสำหรับการหาตำแหน่งขอบด้วยความแม่นยำสูง ตรวจสอบลวดก่อนตัดชิ้นงานสูง และเปลี่ยนหากจำเป็น ตรวจสอบถังน้ำยาทุกวันหรือวันเว้นวัน เปลี่ยนบล็อกนำไฟฟ้าเมื่อร่องลึกเกินไป ไม่เช่นนั้นลวดอาจติดและขาด สำหรับชิ้นงานขนาดใหญ่ ยืนยันระยะเคลื่อนที่ของเครื่องโดยแตะขอบหนึ่ง ตั้งศูนย์ เคลื่อนข้ามไปอีกด้าน แล้วหารสอง สำหรับงานอะลูมิเนียม ให้ใช้บล็อกนำไฟฟ้าที่สั้นกว่าสำหรับงานชิ้นเล็ก ทาน้ำมันก๊าดบนลวดทุกครึ่งชั่วโมงเพื่อล้างออกไซด์ และวางลวดโมลิบดีนัมที่แบนเป็นก้อนกลมบนบล็อกเพื่อเป็นตัวช่วยสัมผัสต้นทุนต่ำ
2. การเตรียมก่อนตัด ปลดความตึงลวดก่อนเมื่อตรวจสอบการจัดแนวด้วยไดอัลเกจ ทำความสะอาดผิวชิ้นงาน — สิ่งสกปรกส่งผลต่อความแม่นยำ ดึงความตึงลวดใหม่ทุกสองสามชั่วโมงระหว่างการตัดยาว ใช้ส่วนผสมน้ำยาเจือจางมาก หรือน้ำเปล่า สำหรับอะลูมิเนียมและทองแดง
3. ข้อควรระวังในการกลึง 10 ข้อ
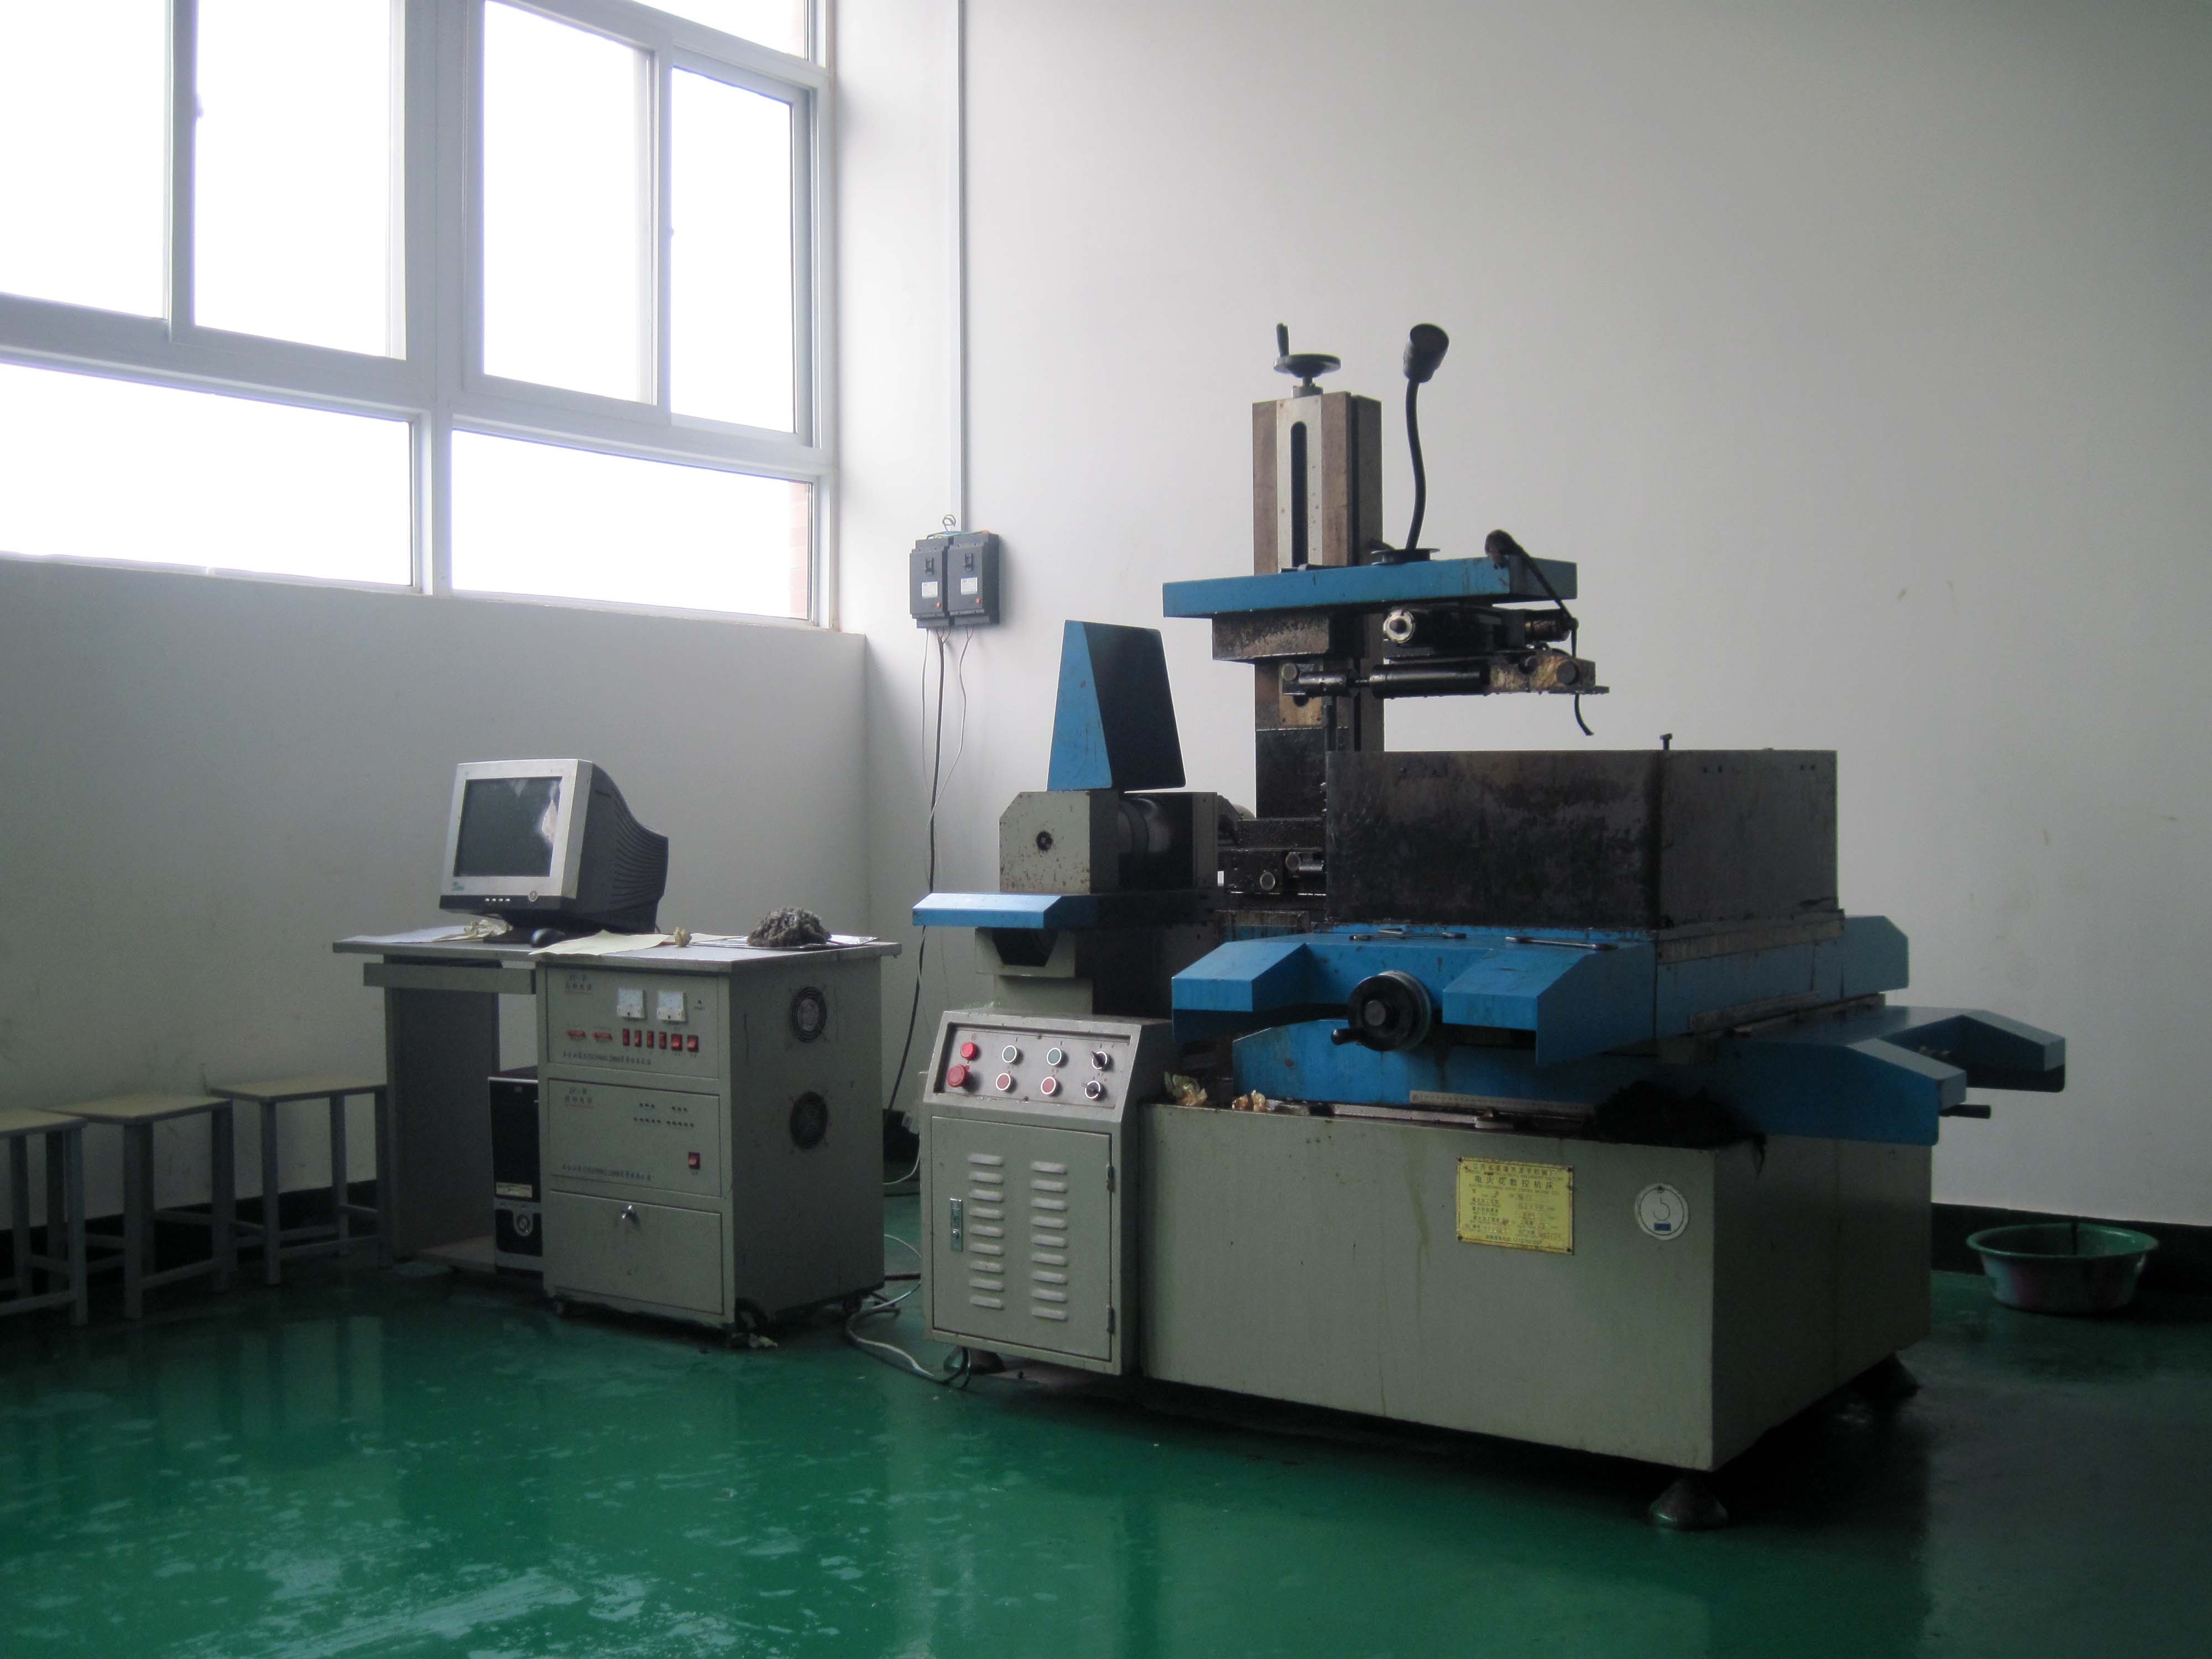
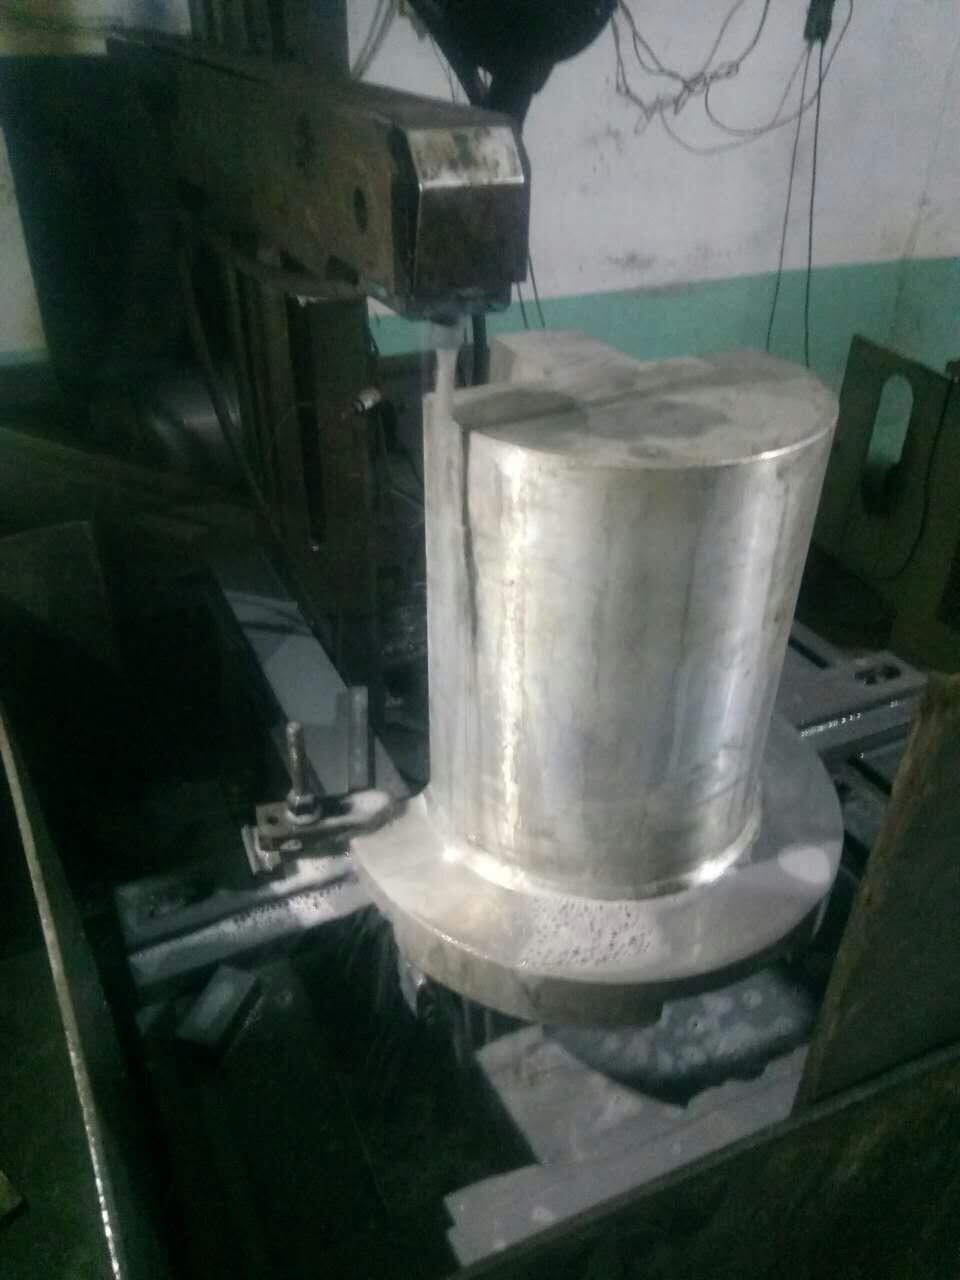
รักษาพื้นที่จับยึดให้โล่งระหว่างการกลึงด้วยการคายประจุ วางแผนการหนีบและจุดร้อย/ตัดนำเพื่อให้เส้นทางโล่ง รักษาลวดให้อยู่ในร่องของล้อนำลวดและสัมผัสกับบล็อกนำไฟฟ้าได้ดีเมื่อร้อยหรือดึงตึงลวด ถอดมือหมุน (hand crank) หลังใช้งาน ผสมน้ำยาที่ความเข้มข้นเหมาะสม รักษาการไหลของหัวฉีดให้ปานกลางเพื่อหลีกเลี่ยงการกระเด็น สังเกตเครื่องที่กำลังทำงานและกำจัดอันตรายตั้งแต่เนิ่นๆ ยึดเศษชิ้นงานเล็กๆ ก่อนตัดให้หลุดเพื่อไม่ให้ตกลงไปในหัวฉีดล่าง ปกป้องผิวที่สัมผัสของชิ้นส่วนที่ทำงานยาวนานจากสนิม ชดเชยความแตกต่างของอุณหภูมิ
4. มาตรการ 5 ข้อเพื่อคุณภาพที่ดีขึ้น
- ความตึง: เพิ่มให้สูงที่สุดเท่าที่ทำได้โดยไม่ขาด สำหรับงานผิวสำเร็จสูง
- ฉนวนของน้ำยาตัด: HS-WEDM และ MS-WEDM ใช้สารทำงานสูตรน้ำ หากฉนวนต่ำเกินไปน้ำยาจะนำไฟฟ้าและไม่สามารถคายประจุได้ หากสูงเกินไป ช่องว่างจะแคบลง การชะล้างแย่ลง และความเร็วลดลง
- บล็อกนำไฟฟ้า: หมุนหรือเปลี่ยนหลังจากใช้งาน 50–80 ชั่วโมงที่ความเร็วลวดสูง ตรวจสอบความตั้งฉากของลวดใหม่หลังการเปลี่ยนแปลงใดๆ
- ล้อนำลวดและหัวฉีด: ชิ้นส่วนสึกหรอทำให้ลวดสั่น เกิดลายคลื่น และความหยาบไม่ดี ตรวจสอบการหมุนและสภาพหัวฉีด ตรวจสอบลวดที่พันม้วนและเปลี่ยนเมื่อสึกหรอ
- ความเสถียรของแรงดันไฟฟ้า: แรงดันที่ไม่เสถียรทำให้การคายประจุไม่สม่ำเสมอและผิวสำเร็จไม่ดี ติดตั้งตัวปรับแรงดันไฟฟ้าในจุดที่จำเป็น
5. แนวปฏิบัติ MS-WEDM ความแม่นยำสูง เจาะรูล่วงหน้าขนาด 1.0–1.5 มม. สำหรับการร้อยลวด โดยมีเส้นนำ (lead-in) ยาว 5–10 มม. รักษาเส้นขอบของหมัดให้ห่างจากขอบชิ้นงานอย่างน้อยหนึ่งในห้าของความหนาชิ้นงาน วางส่วนสะพานเชื่อม (bridge) ขนาด 3–4 มม. ใกล้จุดศูนย์ถ่วงของชิ้นงาน ปล่อยให้การบิดเบี้ยวส่วนใหญ่อยู่ในการตัดหยาบรอบแรก (ชดเชย 0.15–0.18 มม.) เพื่อให้การตัดผิวสำเร็จบิดเบี้ยวเล็กน้อย หลังการตัดสี่รอบ กาวชิม (shim) หนา 0.3 มม. ที่ขัดแล้วเข้ากับชิ้นงานด้วยกาวทันใจ จากนั้นตัดสะพานเชื่อมด้วยค่าชดเชยเดิม — อย่าให้กาวติดบนสะพานเพื่อให้ยังนำไฟฟ้าได้
โดยสรุป: คุณภาพของเครื่องตัดลวด EDM เป็นผลรวมของการเตรียมการ การปฏิบัติงาน และการบำรุงรักษา การควบคุมความตึง น้ำยา บล็อกนำไฟฟ้า ล้อนำลวด และแหล่งจ่ายไฟ จะให้ผลลัพธ์ที่สม่ำเสมอ
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย