
Обрыв проволоки — самый распространённый отказ в проволочной ЭЭО, и каждый обрыв стоит времени: повторная заправка, повторное резание, иногда испорченная заготовка. Обрыв почти никогда не имеет одной причины; качество проволоки, система подачи проволоки, геометрия заготовки, состояние диэлектрика и электрические параметры обычно действуют вместе. Проверяйте их в этом порядке — от самого физического до самого тонкого.
1. Сама проволока
Большинство станков HS-WEDM используют холоднотянутую молибденовую проволоку диаметром 0,12–0,2 мм.
- Покупайте фирменную проволоку. Некачественная проволока продаётся по низким ценам; проверьте, что катушка отдаёт заявленную длину, так как короткие длины часто сигнализируют о плохом качестве.
- Проверяйте на окисление. Окисленная проволока становится хрупкой и легко рвётся под действием разряда. Свежая проволока тёмная, блестящая и металлическая; окисленная выглядит тусклой и серой. Сгибайте образец в одной точке многократно — чем больше сгибов до обрыва, тем лучше.
- Храните в герметичной упаковке. Вакуумная упаковка предотвращает окисление при длительном хранении.
2. Система подачи проволоки и направляющий механизм
- Натяжение. Около 12–15 Н снижает вибрацию проволоки, улучшает точность и скорость и заметно уменьшает обрывы.
- Скорость проволоки. Более высокая скорость помогает диэлектрику достигать зазора на толстых заготовках, но слишком высокая добавляет вибрацию и рвёт проволоку; диапазон ниже 10 м/с — обычный.
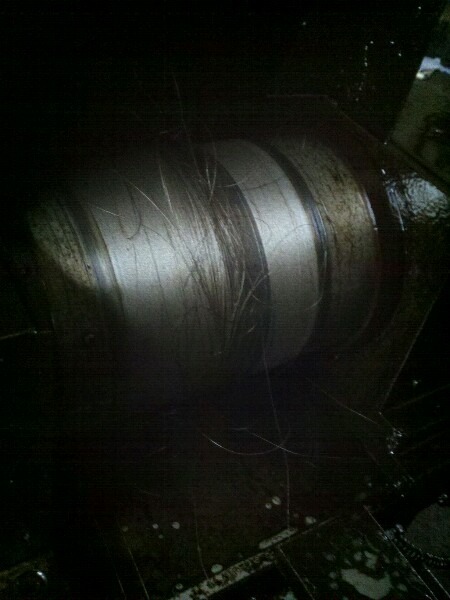
- Катушка с проволокой. Не круглый катушечный корпус вызывает перекрытие витков при реверсе; изношенные валы и подшипники добавляют люфт, вибрирующий проволоку. Держите биение в пределах нормы и проверяйте, что перемещение траверсы составляет не менее 0,2 мм за оборот катушки.
- Направляющие ролики и токопроводящие блоки. Канавки, выработанные в любом из них, или изношенные подшипники направляющих роликов расшатывают и рвут проволоку. Заменяйте направляющие ролики примерно после трёх месяцев работы с полной нагрузкой, а подшипники катушки — каждые 1,5–2 года.
- Реверс. Если высокочастотное питание не отключается при реверсе, проволока перегорает от кратковременного перегрева — проверьте концевой выключатель реверса и реле. Магнитные выключатели надёжнее механических контактных.
- Заправка и натяжение. Слишком сильное натяжение при загрузке проволоки рвёт её на месте; слишком слабое оставляет её провисшей. Проволока также ослабевает во время резания — повторно натягивайте примерно каждые четыре часа.
3. Толстые заготовки (более 100 мм)
Риск обрыва резко возрастает выше 100 мм и ведёт себя по-разному на каждом этапе:
- В начале. Проволока имеет длинный неподдерживаемый участок между направляющими роликами; вибрация дестабилизирует зазор и может образовать концентрированную дугу, которая рвёт проволоку.
- В середине. Пропил узкий, проникновение диэлектрика слабое; частицы эрозии плохо вымываются и вызывают вторичный разряд, расширяя пропил до образования дуги.
- В конце. Деталь деформируется под собственным весом или внутренним напряжением и зажимает проволоку. Поддержите её простым приспособлением или сначала проведите термообработку материала.
4. Диэлектрическая жидкость
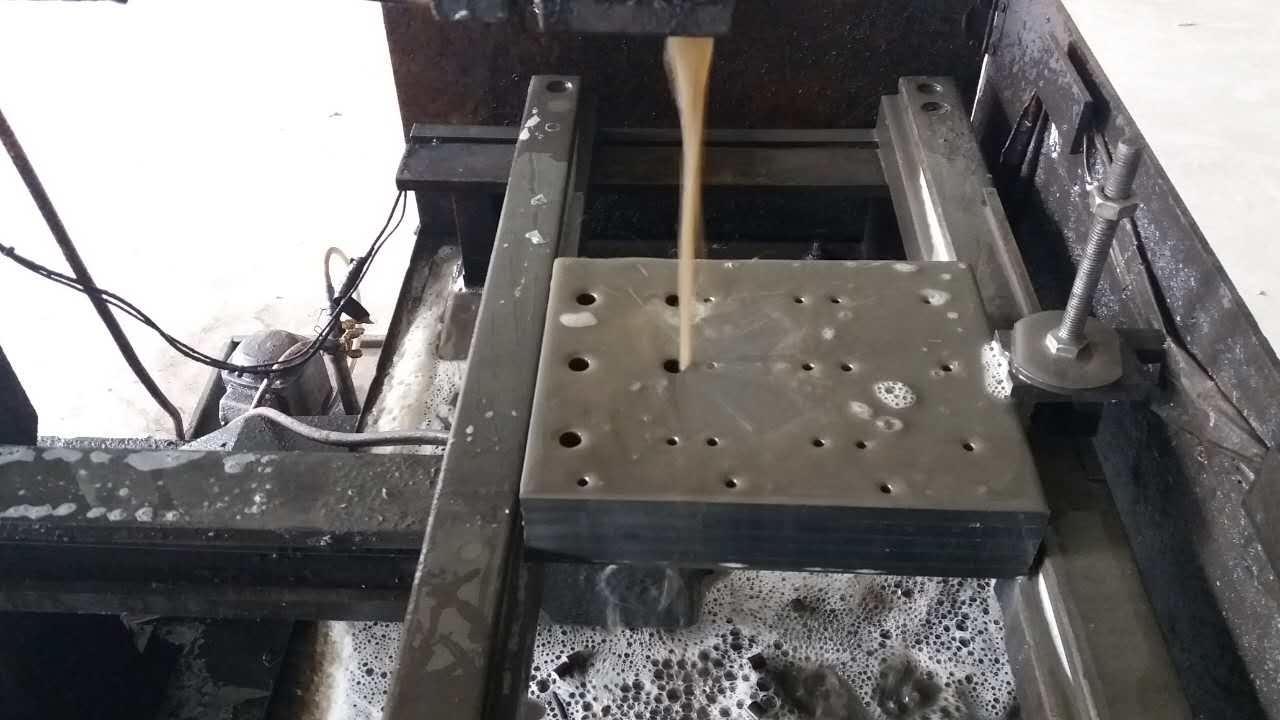
Деградировавшая жидкость — скрытая причина многих обрывов. По мере потемнения жидкости её диэлектрические и промывочные характеристики падают — следите за цветом и запахом и меняйте её при отклонениях. Самопроверка: режьте около часа свежей проволокой и осмотрите её цвет. Серо-белый — норма; чёрные полосы или локально утончённые места означают, что жидкость отработала своё. Резка алюминия требует сильной промывки, и водный диэлектрик превосходит масляный — используйте разбавленную смесь и меняйте её, как только она выглядит грязной.
5. Электрические параметры
Неправильные параметры пережигают и рвут проволоку чаще, чем что-либо ещё на станке.
- Пиковый ток. Установленный слишком высоко, он концентрирует разряд энергией одиночного импульса и вытягивает дугу; держите напряжение холостого хода (без нагрузки) около 100 В.
- Длительность и интервал импульсов. На толстых заготовках чрезмерно длинная длительность импульса пережигает проволоку; слишком короткий интервал импульсов оставляет частицы в зазоре и ослабляет деионизацию. Расширьте интервал, чтобы помочь промывке.
- Разрядный зазор. Слишком малый зазор замыкает накоротко и блокирует охлаждение и промывку; слишком большой ухудшает качество и скорость. На толстых заготовках используйте широкий импульс и увеличьте зазор (как правило, выше 0,02 мм).
- Подача и движение стола. Стол приводится ходовыми винтами с пружинно-устранённым мёртвым ходом. Плохая смазка или слабая пружина делают подачу неравномерной, вызывая частые короткие замыкания, заканчивающиеся обрывом. Установите подачу примерно равной скорости эрозии — слишком быстрая, и частые замыкания старят проволоку; слишком медленная, и нестабильный зазор вытягивает дуги.
Последовательность устранения неисправностей. Пройдите пять направлений по порядку — сначала проволока, затем механизм, заготовка, жидкость и, наконец, параметры. Большинство обрывов обнаруживается на первых двух этапах. Фирменная проволока, совместимый диэлектрик и дисциплинированное ежедневное обслуживание держат частоту обрывов низкой, а производство предсказуемым.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж