
钼丝断丝是线切割加工中最常见也最令人头疼的故障。频繁断丝不仅导致加工精度下降、工件报废,还使穿丝和重切浪费大量工时。断丝的成因通常不是单一的,而是钼丝质量、运丝系统、工作液、电参数与工件状态等多个因素共同作用的结果。以下按排查顺序,从易到难逐项说明。
一、钼丝本身质量与状态
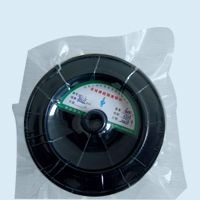
快走丝线切割机大多使用直径 0.12–0.2mm 的冷拔钼丝。钼丝质量直接决定断丝概率:
- 选购正品钼丝:市场上存在以次充好的情况,购买时应选择正规厂商产品,注意重量是否足米,不足米往往意味着质量存疑。
- 检查氧化:钼丝表面氧化后变脆、拉伸性能下降,放电加工时极易断丝。判断方法:新丝发黑发亮有金属光泽,氧化丝色泽发暗发灰;将丝在同一点反复折弯,折弯次数越多质量越好。
- 正确存储:选用真空密封包装,避免常态下长期存放导致氧化。
二、张力与走丝速度
张力和走丝速度是影响断丝的独立变量:
- 张力:适当提高张力可减少丝振,提高精度和切割速度并明显减少断丝,一般认为 12–15N 较为合适。
- 走丝速度:提高走丝速度有利于工作液进入厚工件放电间隙,保证排屑和放电稳定;但速度过高会使钼丝抖动加剧,破坏稳定性并易断丝;速度过低则损耗增大同样易断。经验值以小于 10m/s 为宜。
三、运丝系统与导丝机构
运丝系统的可靠性体现在储丝筒排丝均匀、加工区钼丝抖动轻微、换向可靠三方面。常见的机械性断丝原因:
- 储丝筒:内外圆不同轴会产生不平衡惯量,运转时易叠丝断丝;轴和轴承磨损产生间隙会引起丝振断丝。应保证丝筒无轴向窜动与径向跳动,每转动一周拖板沿丝筒轴向移动 0.2mm 以上。
- 导轮与导电块:导轮、导电块磨损出现沟槽,或导轮轴承磨损产生间隙,都会造成钼丝抖动而断丝。导轮每满负荷运行约 3 个月建议全部更换,丝筒轴承每 1.5–2 年全部更换。
- 换向机构:换向时若高频电源未切断,钼丝会因短时高温烧断,需检查行程开关和高频继电器;换向不可靠时建议采用磁性开关替代机械接触式开关。
- 上丝与紧丝:上丝张力过大会直接断丝,过小则张力不足;紧丝力度不当会拉伤钼丝。加工中钼丝会因拉伸和放电损耗而变松,一般每加工 4 小时左右紧一次丝。
四、加工厚工件时的断丝
厚度大于 100mm 的工件断丝风险显著增加,可分为三个阶段:
- 起割阶段:钼丝在工件之外、上下导轮开距大,丝振导致放电间隙不稳定,易形成集中电弧烧断钼丝。
- 切割中段:切缝窄、工作液渗透困难,电蚀物排出不畅,易引发二次放电,使切缝变宽、间隙恶化,最终形成电弧放电。
- 收尾阶段:工件自重或材料内应力导致的变形会夹丝拉断,可自制简易工装夹具支撑,或在加工前对材料作必要的热处理。
五、工作液状态
工作液性能劣化是断丝的隐性原因:
- 工作液变黑后综合性能下降,介电与排屑能力不足,极易断丝,应经常观察颜色与气味,异常时及时更换。
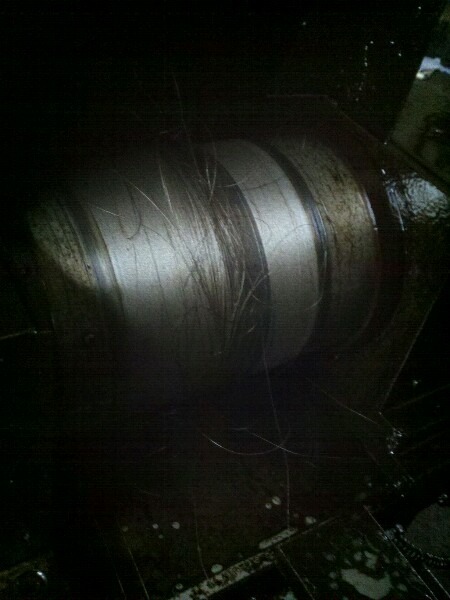
- 简易自检法:用新钼丝试割约 1 小时,观察丝色,若呈灰白色为正常;若夹杂黑色斑条且局部明显变细,说明工作液已不可再用。
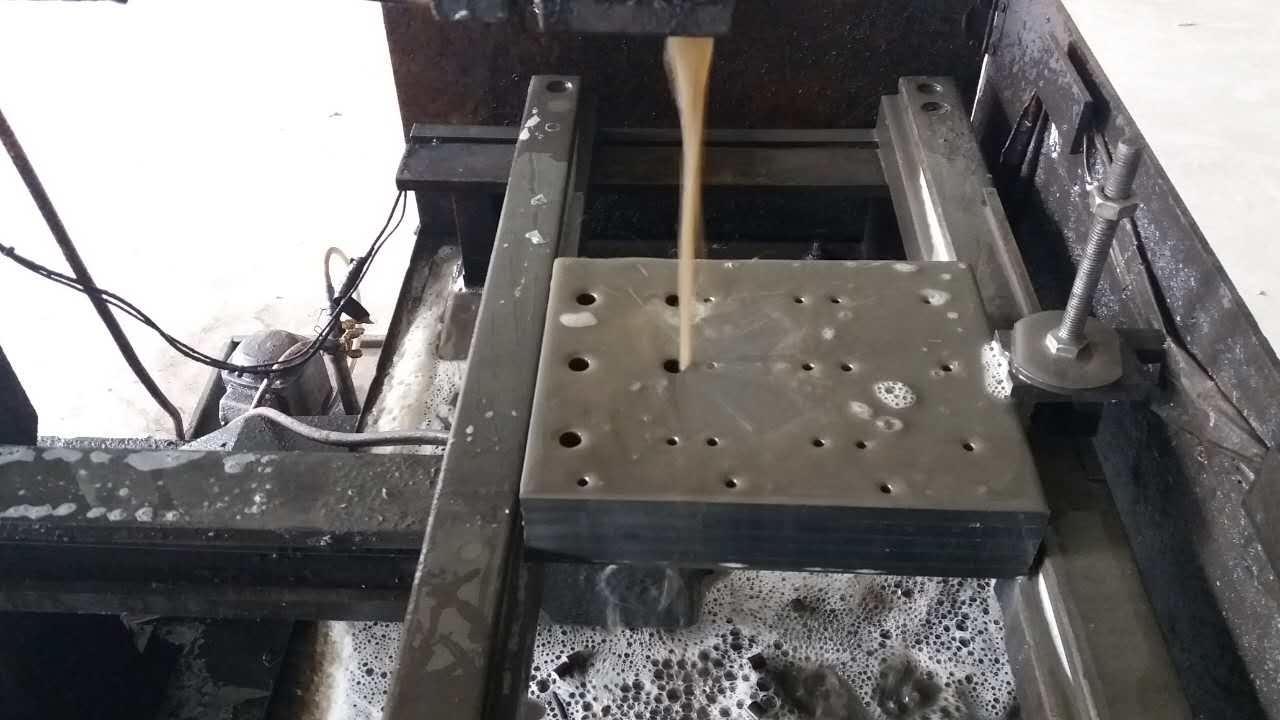
- 割铝时工作液冲刷效果尤为重要,水基工作液优于油基,配液浓度宜稀,做到脏了就换。
六、电参数设置
电参数不当是烧丝、断丝的高频原因:
- 峰值电流:不能设置过高,否则单脉冲能量过大,放电集中并产生拉弧,空载电压一般控制在 100V 左右。
- 脉冲宽度与间隔:切厚工件时脉宽过大易出现放电点集中烧伤钼丝,脉冲间隔过小则电蚀物排不出、消电离不充分。应适当加大脉冲间隔,利于排屑。
- 放电间隙:间隙过小易短路且不利冷却排屑,过大影响表面质量与速度。切厚工件时应选用大脉宽电流并相应放大放电间隙(一般大于 0.02mm)。
七、工作台移动与进给
工作台移动由丝杆驱动,丝杆与螺母间隙靠弹簧消除。若丝杆润滑不良或弹簧力不足,工作台移动不均,切割时高频电流频繁短路,最终导致断丝。调节变频跟踪速度时,应使进给速度约等于工件蚀除速度,进给过快短路频繁、丝老化快,过慢则放电间隙不稳定、易拉弧烧丝。
八、常见特殊场景
- 换向断丝:检查换向接触器是否损坏、丝筒刹车是否灵敏,排除单边松丝与叠丝,调整后导轮位置差使钼丝间隙保持在 5mm 左右。
- 割铝断丝:铝软、排屑难,高温下易形成氧化膜粘在钼丝上,很快磨出深沟卡断钼丝。可定期旋转导电块改变接触位置(过压量 0.5–1mm),厚度超过 40mm 时约 3–4 小时旋转一次,并选用冲刷效果好的水基工作液。
- 快割完时断丝:多为工件变形夹丝或工件跌落撞断钼丝,可提前选择合理切割路线与热处理工艺,并用磁铁或工具托住工件。
- 慢走丝断丝:检查喷嘴与工件距离、冲液强度、电极丝张力与走丝速度,以及导电块和电刷的磨损情况。
排查建议:断丝问题遵循“先机械、后电气、再参数”的顺序,从钼丝状态和运丝系统查起,多数问题可在短时间内定位。选用正规钼丝与配套的工作液,配合规范的日常维护,可显著降低断丝发生率,保证加工效率与质量。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队