
ลวดขาดเป็นความล้มเหลวที่พบบ่อยที่สุดในเครื่องตัดลวด EDM และทุกครั้งที่ขาดเสียเวลาทั้งการร้อยลวดใหม่ การตัดใหม่ บางครั้งชิ้นงานเสียหาย การขาดแทบไม่เคยมีสาเหตุเดียว; คุณภาพลวด ระบบป้อนลวด รูปทรงชิ้นงาน สภาพน้ำยาตัด และพารามิเตอร์ทางไฟฟ้ามักทำงานร่วมกัน ตรวจสอบตามลำดับนั้น จากสิ่งที่เป็นกายภาพที่สุดไปถึงสิ่งละเอียดอ่อนที่สุด
1. ตัวลวดเอง
เครื่อง HS-WEDM ส่วนใหญ่ใช้ลวดโมลิบดีนัมดึงเย็น เส้นผ่านศูนย์กลาง 0.12–0.2 มม.
- ซื้อลวดแท้ ลวดเกรดต่ำขายราคาถูก ตรวจสอบว่าม้วนลวดให้ความยาวตามที่ระบุ เนื่องจากความยาวสั้นมักบ่งชี้คุณภาพไม่ดี
- ตรวจสอบการเกิดออกซิเดชัน ลวดที่ออกซิไดซ์กลายเป็นเปราะและขาดง่ายภายใต้การปล่อยประจุ ลวดสดมีสีเข้ม สว่าง และเป็นเงาโลหะ ลวดที่ออกซิไดซ์ดูหมองและเทา งอตัวอย่างที่จุดเดิมซ้ำๆ — ยิ่งพับได้หลายครั้งก่อนขาดยิ่งดี
- เก็บในสภาพปิดผนึก บรรจุภัณฑ์สุญญากาศป้องกันการเกิดออกซิเดชันระหว่างการเก็บรักษาระยะยาว
2. ระบบป้อนลวดและกลไกนำลวด
- ความตึง ประมาณ 12–15 นิวตันลดการสั่นสะเทือนของลวด ปรับปรุงความแม่นยำและความเร็ว และลดการขาดอย่างเห็นได้ชัด
- ความเร็วลวด ความเร็วสูงขึ้นช่วยให้น้ำยาตัดเข้าถึงช่องว่างบนงานหนา แต่เร็วเกินไปเพิ่มการสั่นสะเทือนและทำให้ลวดขาด ต่ำกว่า 10 ม./วินาทีคือช่วงปกติ
- ม้วนลวด ม้วนที่เบี้ยวทำให้เกิดการพับซ้อนรอบการสลับทิศทาง เพลาและแบริ่งที่สึกเพิ่มระยะหลวมที่ทำให้ลวดสั่นสะเทือน เก็บการเยื้องศูนย์ให้อยู่ในเกณฑ์และตรวจสอบว่าการเคลื่อนที่ข้ามช่วงอย่างน้อย 0.2 มม. ต่อรอบของม้วน
- ล้อนำลวดและบล็อกนำไฟฟ้า ร่องที่สึกบนชิ้นใดชิ้นหนึ่ง หรือแบริ่งล้อนำลวดที่สึก จะสั่นและฉีกลวด เปลี่ยนล้อนำลวดหลังการทำงานเต็มโหลดประมาณสามเดือน และเปลี่ยนแบริ่งม้วนทุก 1.5–2 ปี
- การสลับทิศทาง หากไม่ตัดกำลังความถี่สูงระหว่างการสลับทิศทาง ลวดจะไหม้ทะลุจากการร้อนเกินช่วงสั้น — ตรวจสอบสวิตช์จำกัดการสลับทิศทางและรีเลย์ สวิตช์แม่เหล็กน่าเชื่อถือกว่าชนิดสัมผัสเชิงกล
- การร้อยและปรับความตึง ความตึงมากเกินไปตอนใส่ลวดทำให้ลวดขาดทันที ความตึงน้อยเกินไปทำให้ลวดหย่อน ลวดยังหย่อนระหว่างการตัด — ควรปรับความตึงซ้ำประมาณทุกสี่ชั่วโมง
3. ชิ้นงานหนา (เกิน 100 มม.)
ความเสี่ยงการขาดพุ่งสูงขึ้นอย่างมากเมื่อเกิน 100 มม. และมีพฤติกรรมต่างกันในแต่ละช่วง:
- ตอนเริ่ม ลวดขึงข้ามระยะที่ไม่รองรับยาวระหว่างล้อนำลวด การสั่นสะเทือนทำให้ช่องว่างไม่เสถียรและเกิดอาร์กเข้มข้นที่ฉีกลวดได้
- ตอนกลาง ร่องตัดแคบและการซึมผ่านของน้ำยาตัดอ่อน อนุภาคที่กัดกร่อนถูกชะล้างออกได้ไม่ดีและทำให้เกิดการปล่อยประจุทุติยภูมิ ขยายร่องตัดจนเกิดอาร์ก
- ตอนท้าย ชิ้นงานเสียรูปภายใต้น้ำหนักตัวเองหรือความเครียดภายในและบีบหนีบลวด ค้ำจุนด้วยฟิกซ์เจอร์ง่ายๆ หรืออบชุบวัสดุก่อน
4. น้ำยาตัด
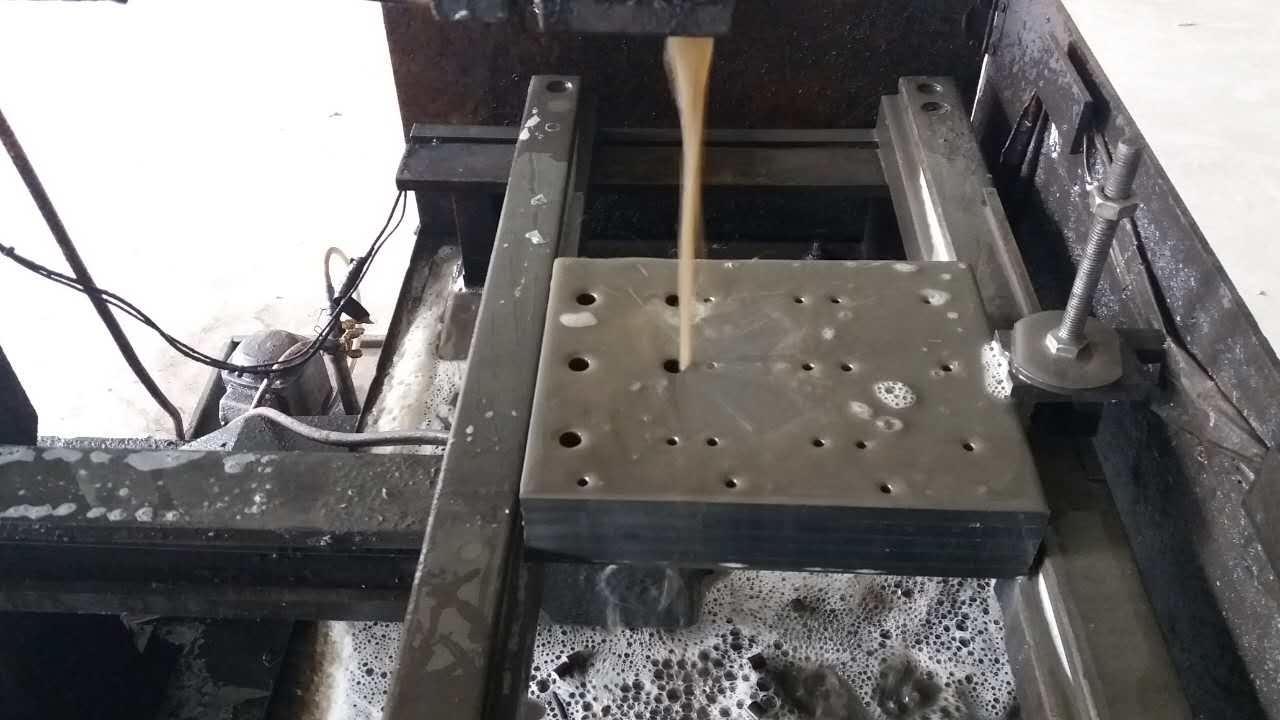
น้ำยาที่เสื่อมสภาพคือสาเหตุซ่อนเร้นของการขาดหลายครั้ง เมื่อน้ำยาเข้มขึ้น ประสิทธิภาพฉนวนและการชะล้างเศษลดลง — สังเกตสีและกลิ่น และเปลี่ยนเมื่อผิดปกติ การตรวจสอบตนเอง: ตัดประมาณหนึ่งชั่วโมงด้วยลวดใหม่และตรวจสอบสีลวด ขาวเทาเป็นปกติ แถบดำหรือจุดที่บางเฉพาะจุดหมายความว่าน้ำยาหมดอายุ การตัดอะลูมิเนียมต้องการการชะล้างเศษที่แรง และน้ำยาตัดฐานน้ำเหนือกว่าน้ำมัน — ใช้ส่วนผสมแบบเจือจางและเปลี่ยนทันทีที่ดูสกปรก
5. พารามิเตอร์ทางไฟฟ้า
พารามิเตอร์ผิดเผาและฉีกลวดบ่อยกว่าอะไรใดบนเครื่องจักร
- กระแสสูงสุด หากตั้งสูงเกินไป พลังงานต่อพัลส์เดียวรวมการปล่อยประจุและดึงอาร์ก รักษาแรงดันเปิดวงจร (ไม่มีโหลด) ใกล้ 100 โวลต์
- ความกว้างพัลส์และช่วงพัลส์ บนงานหนา ความกว้างพัลส์ยาวเกินไปเผาลวด ช่วงพัลส์สั้นเกินไปทิ้งอนุภาคไว้ในช่องว่างและลดทอนการคืนสภาพฉนวน ขยายช่วงพัลส์เพื่อช่วยการชะล้างเศษ
- ช่องว่างการปล่อยประจุ ช่องว่างเล็กเกินไปลัดวงจรและขัดขวางการหล่อเย็นและการชะล้างเศษ ใหญ่เกินไปเสียความเรียบผิวและความเร็ว บนงานหนา ใช้พัลส์กว้างและขยายช่องว่าง (โดยทั่วไปเกิน 0.02 มม.)
- การป้อนและการเคลื่อนที่โต๊ะ โต๊ะถูกขับด้วยลีดสกรูที่มีการกำจัดระยะฟรีแบ็กด้วยสปริง การหล่อลื่นไม่ดีหรือสปริงอ่อนทำให้การป้อนไม่สม่ำเสมอ ก่อให้เกิดการลัดวงจรบ่อยซึ่งจบที่การขาด ตั้งการป้อนประมาณเท่ากับอัตราการกัดกร่อน — เร็วเกินไป การลัดวงจรบ่อยทำให้ลวดแก่ก่อน ช้าเกินไป ช่องว่างที่ไม่เสถียรดึงอาร์ก
ลำดับการแก้ปัญหา ทำงานผ่านห้ามิติตามลำดับ — ลวดก่อน แล้วกลไก ชิ้นงาน น้ำยา สุดท้ายพารามิเตอร์ การขาดส่วนใหญ่พบในสองขั้นแรก ลวดแท้ น้ำยาตัดที่เข้ากันได้ และการบำรุงรักษาประจำวันที่มีวินัยช่วยให้อัตราการขาดต่ำและการผลิตคาดเดาได้
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย