
Đứt dây là sự cố phổ biến nhất trong cắt dây EDM, và mỗi lần đứt đều tốn thời gian — luồn dây lại, cắt lại, đôi khi là hỏng phôi. Đứt dây gần như không bao giờ có một nguyên nhân; chất lượng dây, hệ thống cấp dây, hình dạng phôi, tình trạng dung dịch điện môi và thông số điện thường tác động cùng nhau. Hãy kiểm tra theo thứ tự đó, từ yếu tố vật lý nhất đến tinh vi nhất.
1. Bản thân dây
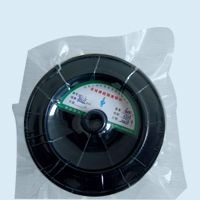
Hầu hết máy HS-WEDM sử dụng dây molypden kéo nguội, đường kính 0,12–0,2 mm.
- Mua dây chính hãng. Dây kém chất lượng bán với giá thấp; hãy kiểm tra cuộn dây có đúng chiều dài ghi trên nhãn không, vì chiều dài ngắn thường báo hiệu chất lượng kém.
- Kiểm tra oxy hóa. Dây bị oxy hóa trở nên giòn và dễ đứt khi phóng điện. Dây mới có màu sẫm, sáng bóng, mang vẻ kim loại; dây bị oxy hóa trông xỉn màu và xám. Gấp một mẫu dây tại cùng một điểm liên tục — gấp được càng nhiều lần trước khi đứt càng tốt.
- Bảo quản kín. Bao bì hút chân không ngăn oxy hóa khi bảo quản lâu dài.
2. Hệ thống cấp dây và cơ cấu dẫn hướng
- Lực căng. Khoảng 12–15 N giảm rung của dây, cải thiện độ chính xác và tốc độ, đồng thời giảm rõ rệt tỷ lệ đứt.
- Tốc độ dây. Tốc độ cao hơn giúp dung dịch điện môi đến được khe hở trên phôi dày, nhưng quá nhiều lại gây rung và đứt dây; dưới 10 m/s là phạm vi thông thường.
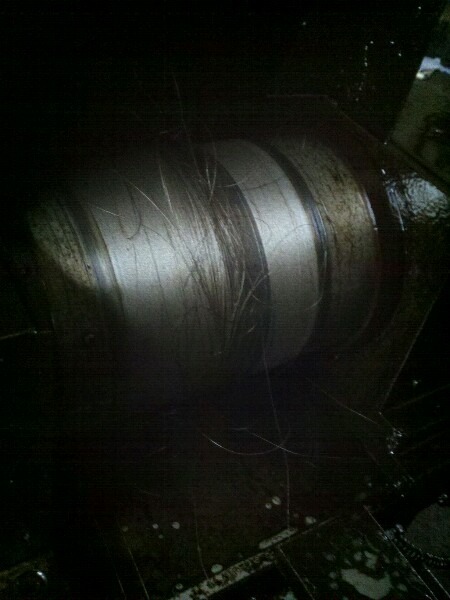
- Cuộn dây. Một cuộn dây không tròn gây các vòng chồng lên nhau khi đảo chiều; trục và vòng bi mòn làm tăng khe hở, làm dây rung. Giữ độ đảo trong giới hạn và kiểm tra hành trình ngang di chuyển ít nhất 0,2 mm mỗi vòng quay của cuộn dây.
- Bánh xe dẫn hướng và khối tiếp điện. Rãnh mòn trên một trong hai bộ phận, hoặc vòng bi bánh xe dẫn hướng mòn, làm dây rung lắc và đứt. Thay bánh xe dẫn hướng sau khoảng ba tháng chạy đầy tải và vòng bi cuộn dây mỗi 1,5–2 năm.
- Đảo chiều. Nếu nguồn cao tần không được cắt khi đảo chiều, dây sẽ cháy đứt do quá nhiệt ngắn — hãy kiểm tra công tắc hành trình đảo chiều và rơ le. Công tắc từ tính đáng tin cậy hơn loại tiếp xúc cơ khí.
- Luồn dây và kéo căng. Lực căng quá lớn khi nạp dây làm đứt dây ngay tại chỗ; quá nhỏ khiến dây chùng. Dây cũng chùng xuống trong quá trình cắt — nên kéo căng lại khoảng mỗi bốn giờ.
3. Phôi dày (trên 100 mm)
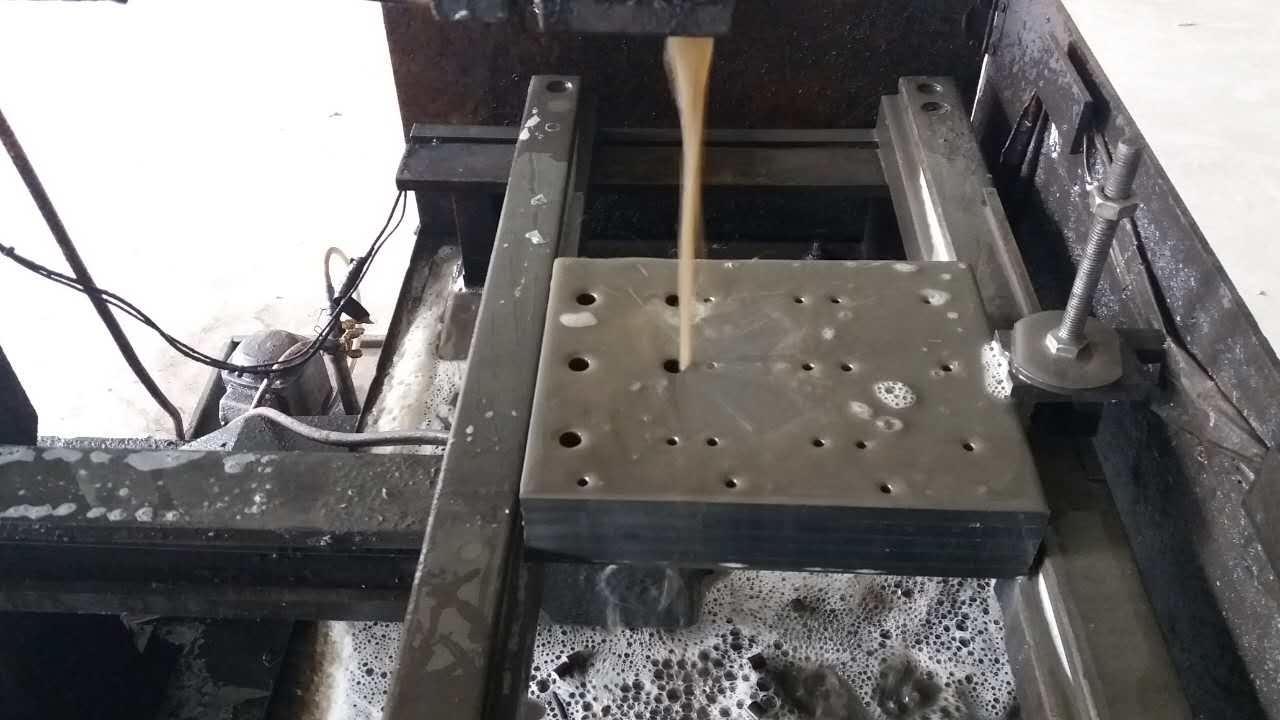
Nguy cơ đứt dây tăng mạnh trên 100 mm và diễn biến khác nhau ở từng giai đoạn:
- Khi bắt đầu. Dây trải qua một khoảng không được đỡ dài giữa các bánh xe dẫn hướng; rung làm mất ổn định khe hở và có thể hình thành hồ quang tập trung làm đứt dây.
- Ở giữa. Rãnh cắt hẹp và khả năng thấm của dung dịch điện môi yếu; các hạt bị xói mòn không được làm sạch tốt và gây phóng điện thứ cấp, làm rộng rãnh cắt cho đến khi hình thành hồ quang.
- Khi kết thúc. Chi tiết biến dạng dưới trọng lượng bản thân hoặc ứng suất bên trong và kẹp dây. Hãy đỡ nó bằng đồ gá đơn giản hoặc xử lý nhiệt vật liệu trước.
4. Dung dịch điện môi
Dung dịch bị suy giảm là nguyên nhân ẩn giấu của nhiều vụ đứt dây. Khi dung dịch sẫm màu, hiệu suất điện môi và làm sạch mạt cắt của nó giảm — hãy theo dõi màu sắc và mùi và thay đổi khi có dấu hiệu bất thường. Tự kiểm tra: cắt khoảng một giờ với dây mới và quan sát màu dây. Xám trắng là bình thường; các dải đen hoặc điểm mỏng cục bộ nghĩa là dung dịch đã hết hạn. Cắt nhôm cần làm sạch mạt cắt mạnh, và dung dịch điện môi gốc nước vượt trội so với gốc dầu — hãy dùng hỗn hợp loãng và thay ngay khi trông bẩn.
5. Thông số điện
Thông số sai làm cháy và đứt dây thường xuyên hơn bất cứ thứ gì khác trên máy.
- Dòng đỉnh. Cài quá cao, năng lượng xung đơn tập trung phóng điện và kéo hồ quang; giữ điện áp hở mạch (không tải) gần 100 V.
- Độ rộng xung và khoảng cách xung. Trên phôi dày, độ rộng xung quá dài làm cháy dây; khoảng cách xung quá ngắn để lại các hạt trong khe hở và làm yếu quá trình khử ion. Mở rộng khoảng cách xung để hỗ trợ làm sạch mạt cắt.
- Khe phóng điện. Khe quá nhỏ gây ngắn mạch và chặn làm nguội cùng làm sạch mạt cắt; quá lớn làm hại chất lượng bề mặt và tốc độ. Trên phôi dày, dùng xung rộng và mở rộng khe hở (thường trên 0,02 mm).
- Chạy dao và chuyển động bàn. Bàn được dẫn động bằng vít me có khử khe hở bằng lò xo. Bôi trơn kém hoặc lò xo yếu làm chạy dao không đều, gây ngắn mạch thường xuyên và cuối cùng dẫn đến đứt dây. Cài chạy dao xấp xỉ bằng tốc độ xói mòn — quá nhanh, ngắn mạch thường xuyên làm lão hóa dây; quá chậm, khe hở không ổn định kéo hồ quang.
Trình tự xử lý sự cố. Lần lượt xem xét năm khía cạnh theo thứ tự — dây trước tiên, sau đó là cơ cấu, phôi, dung dịch, cuối cùng là thông số. Hầu hết các vụ đứt dây được tìm thấy ở hai giai đoạn đầu. Dây chính hãng, dung dịch điện môi tương thích và bảo trì hàng ngày kỷ luật giúp giữ tỷ lệ đứt thấp và sản xuất ổn định.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh