
와이어 단선은 와이어 EDM에서 가장 흔한 고장이며, 단선 한 번마다 시간이 소요됩니다. 재스레딩, 재절단, 때로는 가공물 폐기까지 이어집니다. 단선은 거의 항상 단일 원인이 아닙니다. 와이어 품질, 와이어 이송 시스템, 가공물 형상, 절연액 상태, 전기 파라미터가 보통 함께 작용합니다. 가장 물리적인 것부터 가장 미묘한 것까지 그 순서대로 점검하십시오.
1. 와이어 자체
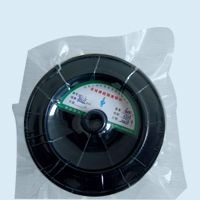
대부분의 HS-WEDM 기계는 직경 0.12~0.2mm의 냉간 인발 몰리브덴 와이어를 사용합니다.
- 정품 와이어를 구입하십시오. 저가 와이어는 저렴한 가격으로 판매됩니다. 스풀이 명시된 길이를 제공하는지 확인하십시오. 길이가 짧으면 품질 불량의 신호인 경우가 많습니다.
- 산화 여부를 확인하십시오. 산화된 와이어는 취약해져 방전 시 쉽게 끊어집니다. 새 와이어는 진하고 밝으며 금속성 광택이 있고, 산화된 와이어는 칙칙하고 회색으로 보입니다. 샘플을 같은 지점에서 반복적으로 구부려 보십시오. 끊어지기 전에 많이 구부릴수록 좋습니다.
- 밀봉 보관하십시오. 진공 밀봉 포장은 장기 보관 중 산화를 방지합니다.
2. 와이어 이송 시스템과 가이드 기구
- 장력. 약 12~15N이면 와이어 진동이 줄고 정밀도와 속도가 향상되며 단선이 현저히 줄어듭니다.
- 와이어 속도. 속도가 높을수록 두꺼운 작업에서 가공액이 갭에 도달하는 데 도움이 되지만, 너무 높으면 진동이 추가되어 와이어가 끊어집니다. 10m/s 미만이 일반적인 범위입니다.
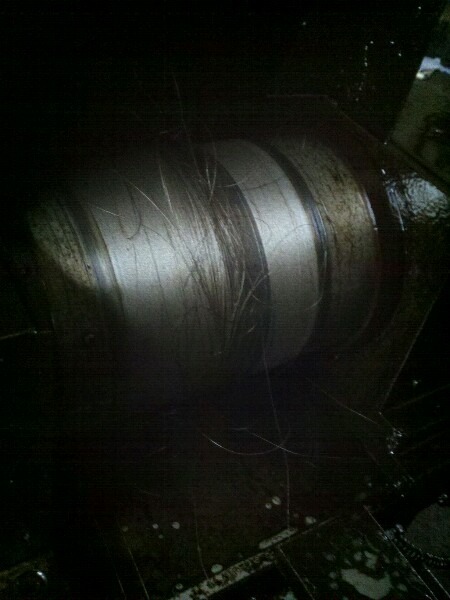
- 와이어 스풀. 진원도가 나쁜 스풀은 역전 시 와이어 겹침을 유발합니다. 마모된 샤프트와 베어링은 유격을 늘려 와이어를 진동시킵니다. 런아웃을 한계 이내로 유지하고 스풀 1회전당 이송량이 최소 0.2mm인지 확인하십시오.
- 가이드 휠과 전도 블록. 어느 쪽에 홈이 파이거나 가이드 휠 베어링이 마모되면 와이어가 흔들리고 끊어집니다. 가이드 휠은 약 3개월의 전부하 운전 후, 스풀 베어링은 1.5~2년마다 교체하십시오.
- 역전. 역전 중 고주파 전원이 차단되지 않으면 와이어가 짧은 과열로 타버립니다. 역전 리미트 스위치와 릴레이를 점검하십시오. 자기식 스위치가 기계식 접점형보다 신뢰성이 높습니다.
- 스레딩과 장력 설정. 와이어 장전 시 장력이 너무 크면 그 자리에서 와이어가 끊어지고, 너무 작으면 느슨해집니다. 절단 중에도 와이어가 풀리므로 약 4시간마다 다시 장력을 조정하십시오.
3. 두꺼운 가공물 (100mm 초과)
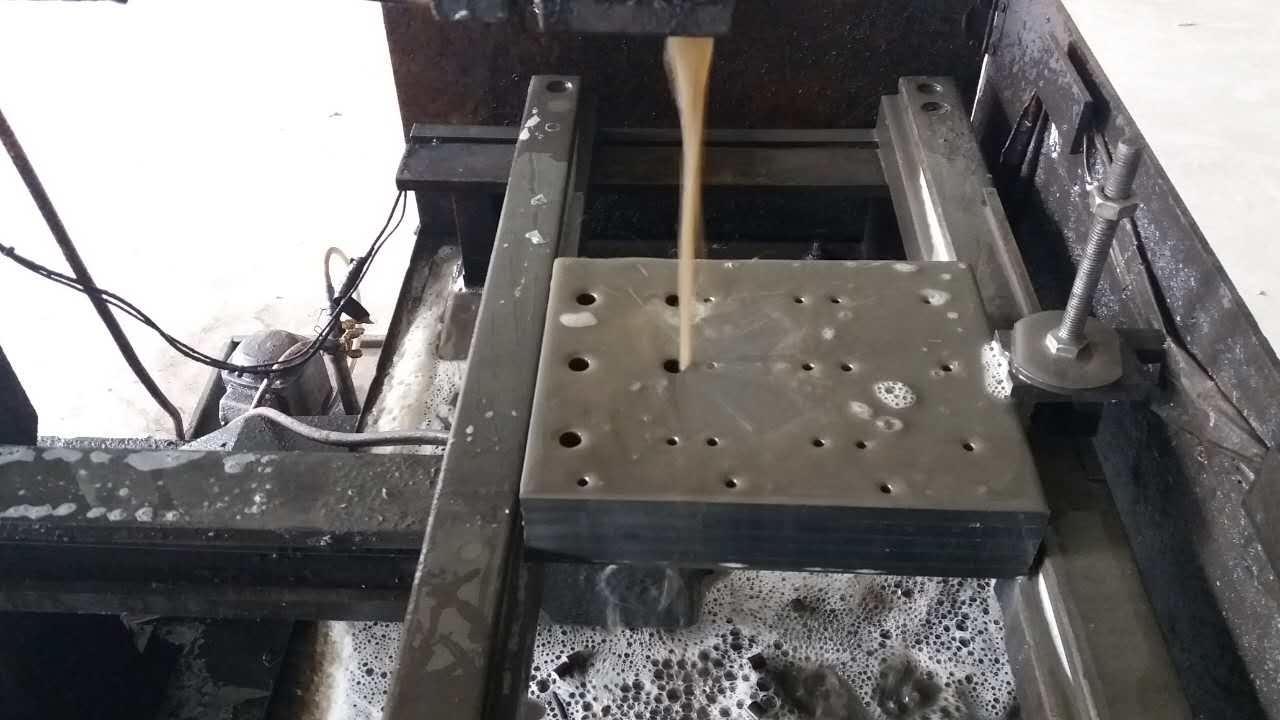
100mm를 넘으면 단선 위험이 급격히 높아지며 단계마다 다르게 나타납니다:
- 시작 시. 와이어가 가이드 휠 사이에서 지지되지 않은 긴 구간을 가로지릅니다. 진동이 갭을 불안정하게 하고 집중 아크가 형성되어 와이어가 끊어질 수 있습니다.
- 중간부. 커프가 좁고 절연액 침투가 약하며, 침식 입자가 제대로 플러싱되지 않아 2차 방전을 일으켜 아크가 형성될 때까지 커프가 넓어집니다.
- 끝부분. 부품이 자중 또는 내부 응력으로 변형되어 와이어를 압착합니다. 간단한 지그로 지지하거나 재료를 먼저 열처리하십시오.
4. 절연액
열화된 가공액은 많은 단선의 숨은 원인입니다. 가공액이 어두워지면 절연 및 플러싱 성능이 떨어집니다. 색과 냄새를 관찰하고 이상하면 교체하십시오. 자가 점검: 새 와이어로 약 1시간 절단한 후 와이어 색을 검사하십시오. 회백색이 정상이며, 검은 밴드나 국부적 얇아짐은 가공액 수명이 다했다는 뜻입니다. 알루미늄 절단은 강한 플러싱이 필요하며 수계 절연액이 유계보다 성능이 우수합니다. 묽은 혼합 비율을 사용하고 더러워 보이면 즉시 교체하십시오.
5. 전기 파라미터
잘못된 파라미터는 기계의 어떤 요소보다 자주 와이어를 태워 끊어지게 합니다.
- 피크 전류. 너무 높게 설정하면 단일 펄스 에너지가 방전을 집중시켜 아크를 끌어당깁니다. 무부하 전압을 약 100V 근처로 유지하십시오.
- 펄스 폭과 간격. 두꺼운 작업에서 펄스 폭이 지나치게 길면 와이어가 탑니다. 펄스 간격이 너무 짧으면 입자가 갭에 남아 탈이온화를 약화시킵니다. 플러싱을 돕기 위해 간격을 넓히십시오.
- 방전 갭. 갭이 너무 작으면 단락되어 냉각과 플러싱이 차단됩니다. 너무 크면 품질과 속도가 나빠집니다. 두꺼운 작업에서는 넓은 펄스를 사용하고 갭을 키우십시오(일반적으로 0.02mm 이상).
- 이송과 테이블 이동. 테이블은 스프링 백래시 제거식 리드스크류로 구동됩니다. 윤활 불량이나 스프링 약화는 이송을 고르지 않게 만들어 잦은 단락을 일으키고 결국 단선에 이르게 합니다. 이송을 침식 속도와 대략 일치하게 설정하십시오. 너무 빠르면 잦은 단락으로 와이어가 노화되고, 너무 느리면 불안정한 갭이 아크를 끌어당깁니다.
문제 해결 순서. 다섯 가지 차원을 순서대로 점검하십시오. 와이어 먼저, 그다음 기구, 가공물, 가공액, 마지막으로 파라미터입니다. 대부분의 단선은 처음 두 단계에서 발견됩니다. 정품 와이어, 호환되는 절연액, 철저한 일상 유지보수로 단선률을 낮추고 생산을 예측 가능하게 유지하십시오.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의