
การสึกหรอของลวดโมลิบดีนัมเป็นรายการหลักในการควบคุมต้นทุนของเครื่องตัดลวด EDM: การสึกหรอต่ำช่วยลดต้นทุนและเพิ่มอัตรากำไร ในขณะที่การสึกหรอสูงทำให้ต้นทุนเพิ่มขึ้นและเสี่ยงต่อการขาดลวด การสึกหรอที่มากเกินไปมักมาจากหนึ่งในสี่ด้าน — ระบบป้อนลวด พารามิเตอร์ไฟฟ้า วัสดุชิ้นงาน หรือน้ำยาตัด — โดยพารามิเตอร์ไฟฟ้าความถี่สูงและคุณภาพน้ำยาเป็นปัจจัยที่ส่งผลโดยตรงที่สุด
1. ระบบป้อนลวด
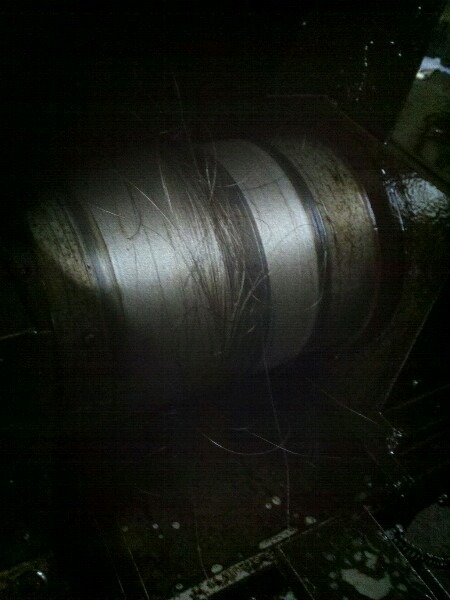
- ตรวจสอบว่าล้อนำลวดแกว่งหรือไม่ และลวดเลื่อนไปไหมระหว่างการเคลื่อนที่
- ตรวจสอบบล็อกนำไฟฟ้าและล้อนำลวดว่ามีร่องสึกหรือไม่
- ตรวจสอบม้วนลวดว่ามีการพันทับซ้อนหรือพอกกันหรือไม่
ความผิดปกติในระบบป้อนลวดทำให้ลวดได้รับแรงเสียดทานและการสึกหรอเพิ่มเติม เปลี่ยนชิ้นส่วนที่สึกหรอทันทีและรักษาล้อนำลวดกับรางนำให้สะอาด
2. พารามิเตอร์ไฟฟ้า
- กำลังความถี่สูง: การใช้กำลังสูงเกินไปจะเร่งการสึกหรอของลวดผ่านกระแสสูงและกำลังสูง
- ความกว้างพัลส์และช่วงพัลส์: จับคู่ให้เข้ากับความหนาและวัสดุของชิ้นงาน การผสมที่ไม่เหมาะสม (เช่น กระแสสูงสุดที่มากเกินไป) จะเพิ่มการสึกหรออย่างเห็นได้ชัด
- คุณภาพรูปคลื่น: รูปคลื่นการคายประจุที่สกปรก (ไม่เป็นรูปไซน์ที่สะอาด) ลดประสิทธิภาพการคายประจุและทำให้สึกหรอมากขึ้น ในกรณีส่วนใหญ่ การสึกหรอของลวดที่มากเกินไปเกิดจากระบบความถี่สูง ไม่ใช่กลไกของเครื่อง — การมีแหล่งจ่ายไฟและระบบควบคุมที่ดีกว่ามักจะแก้ไขได้
3. วัสดุชิ้นงานและความเค้นภายใน
- วัสดุอย่างทองแดง อะลูมิเนียมอัลลอย และเหล็กทังสเตนตัดยากและทำให้ลวดสึกหรอค่อนข้างสูง
- ความเค้นภายในที่มากเกินไปในชิ้นงานทำให้ชิ้นงานบิดเบี้ยวระหว่างการตัดและเพิ่มการสึกหรอ ปรับปรุงกระบวนการอบคืนตัวเพื่อลดความเค้นตกค้าง หรือเพิ่มรูกระบวนการเพื่อปลดปล่อยความเค้นก่อนการตัด
4. น้ำยาตัด
น้ำยาตัดเป็นหนึ่งในปัจจัยที่ตรงที่สุดต่อการสึกหรอของลวด:
- ตรวจสอบว่าเส้นชะล้างบนและล่างไหลสะดวกและไม่อุดตัน
- น้ำยาคุณภาพต่ำที่มีการหล่อลื่นอ่อนจะเพิ่มการสึกหรอของลวดโดยตรง
- สารทำงานสูตรน้ำหล่อลื่นได้ดีกว่าและชะล้างเศษง่ายกว่า ลดการสึกหรอได้อย่างเห็นได้ชัด
หมายเหตุเรื่องความเข้มข้น: เมื่อสารทำงานสูตรน้ำเจือจางเกินไป ค่าการนำไฟฟ้าจะสูงขึ้น การจะได้ประสิทธิภาพการตัดเท่าเดิมจึงต้องใช้กระแสมากขึ้น และกระแสที่สูงขึ้นหมายถึงการสึกหรอของลวดมากขึ้น — บางครั้งแสดงออกมาเป็นการขาดลวด หากการสึกหรอหรือการขาดเพิ่มขึ้น ให้ตรวจสอบความเข้มข้นของน้ำยาก่อน เติมน้ำยาทำงานให้เต็ม แล้วค่อยตรวจสอบปัจจัยอื่นๆ
ลำดับที่แนะนำ: ตรวจสอบความเข้มข้นและสภาพของน้ำยาก่อน จากนั้นตรวจสอบพารามิเตอร์ความถี่สูง ตามด้วยระบบป้อนลวด และสุดท้ายวัสดุชิ้นงานและความเค้นภายใน การทำตามลำดับนี้จะแยกปัญหาการสึกหรอที่มากเกินไปได้อย่างรวดเร็วในกรณีส่วนใหญ่
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย