
몰리브덴 와이어 마모는 와이어 EDM 비용 관리의 핵심 항목입니다. 마모가 적으면 비용이 낮아지고 수익률이 올라가며, 마모가 많으면 비용이 늘어나고 와이어 단선의 위험도 생깁니다. 과도한 마모는 대개 네 가지 영역, 즉 와이어 이송 시스템, 전기 파라미터, 가공물 재질 또는 절연액 중 하나에서 발생하며, 고주파 전기 파라미터와 절연액 품질이 가장 직접적인 영향을 미칩니다.
1. 와이어 이송 시스템
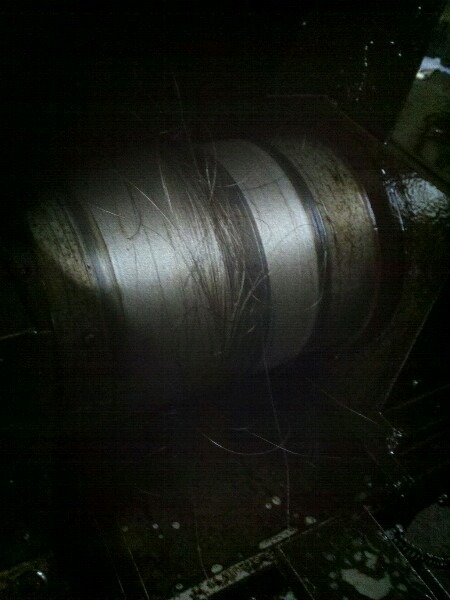
- 가이드 휠이 흔들리지 않는지, 와이어가 주행 중 휘어지지 않는지 확인합니다.
- 전도 블록과 가이드 휠에 홈이 파였는지 확인합니다.
- 와이어 스풀에 겹침이나 꼬임 현상이 없는지 확인합니다.
와이어 이송 시스템의 결함은 와이어에 추가적인 마찰과 마모를 일으킵니다. 마모된 부품은 즉시 교체하고 가이드 휠과 가이드 레일을 깨끗하게 유지하십시오.
2. 전기 파라미터
- 고주파 전력: 전력을 너무 높게 설정하면 큰 전류와 고출력으로 와이어 마모가 빨라집니다.
- 펄스 폭과 펄스 간격: 가공물 두께와 재질에 맞게 조정합니다. 잘못된 조합(예: 과도한 피크 전류)은 마모를 눈에 띄게 증가시킵니다.
- 파형 품질: 불량한 방전 파형(깨끗한 정현파 형태가 아닌 경우)은 방전 효율을 떨어뜨리고 마모를 악화시킵니다. 대부분의 경우 과도한 와이어 마모는 기계 구조 문제가 아니라 고주파 시스템 때문에 발생합니다. 전원 공급 장치와 제어 시스템이 더 좋으면 대개 해결됩니다.
3. 가공물 재질과 내부 응력
- 구리, 알루미늄 합금, 초경강(텅스텐강) 같은 재질은 절삭이 어렵고 와이어 마모가 상대적으로 높습니다.
- 가공물의 과도한 내부 응력은 절삭 중 변형을 일으켜 마모를 증가시킵니다. 템퍼링(뜨임) 공정을 개선하여 잔류 응력을 낮추거나, 절삭 전에 공정 구멍을 추가하여 응력을 해소하십시오.
4. 절연액
절연액은 와이어 마모에 가장 직접적인 요인 중 하나입니다:
- 상·하 플러싱 라인이 원활하게 흐르고 막히지 않았는지 확인합니다.
- 윤활 성능이 약한 불량한 절연액은 와이어 마모를 직접적으로 증가시킵니다.
- 수계 절연액은 윤활이 더 우수하고 플러싱이 쉬워 마모가 눈에 띄게 줄어듭니다.
농도 주의: 수계 절연액이 너무 묽으면 전도성이 높아집니다. 동일한 절삭 효율을 얻으려면 더 많은 전류가 필요하고, 전류가 높아지면 와이어 마모가 증가합니다 — 때로는 단선으로 나타나기도 합니다. 마모나 단선이 증가하면 먼저 가공액 농도를 확인하고 작동액을 보충한 다음 다른 요인을 살펴보십시오.
권장 순서: 먼저 절연액 농도와 상태를 확인하고, 그다음 고주파 파라미터, 와이어 이송 시스템, 마지막으로 가공물 재질과 내부 응력을 확인합니다. 이 순서대로 점검하면 대부분의 과도한 마모 문제를 신속하게 파악할 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의