
钼丝损耗是线切割加工成本核算中的重要一环:损耗小,加工成本低、利润高;损耗大则成本上升,甚至伴随断丝风险。造成钼丝损耗大的因素通常集中在运丝系统、电参数、工件材料与工作液四个方面,其中高频电参数与工作液质量的影响最为直接。
一、运丝系统排查
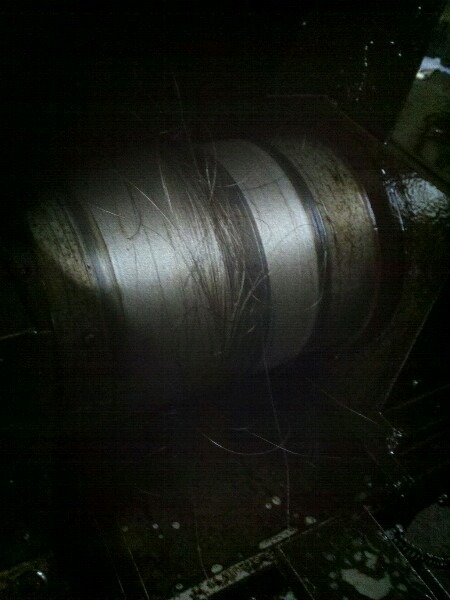
- 检查导轮是否晃动、走丝是否晃动;
- 导电块与导轮是否磨出沟槽;
- 储丝筒是否存在压丝现象。
运丝系统异常会使钼丝在运行中受到额外磨损,应及时更换磨损件并保持导轮、导轨清洁。
二、电参数排查
- 高频功率:高频打得太高,大电流大功率会加速钼丝损耗。
- 脉宽脉间:应根据工件厚度和材料合理配置脉宽与脉间,不当的参数搭配(如峰值电流过大)会明显加大丝损。
- 波形质量:电源系统放电波形不干净(非完整正弦、余弦波形)会降低放电效率、加剧损耗。多数情况下,钼丝损耗过大主要由高频原因引起,与机床机械部分关系不大,选用好的电源控制系统即可改善。
三、工件材料与内应力
- 紫铜、铝合金、钨钢等材料本身难加工,丝损相对偏大;
- 工件材料内应力过大,切割时产生形变会加剧钼丝磨损。建议在切割前改进回火工艺降低内应力,或增加工艺孔释放残余应力。
四、工作液因素
工作液是影响丝损最直观的因素之一:
- 检查上下水路是否流畅、有无堵塞;
- 工作液太差、润滑效果不足会直接加大钼丝损耗;
- 水基工作液润滑性更好、更易排屑,可明显降低丝损。
配液浓度提示:水基工作液浓度过稀时,导电物增多,为达到相同切割效率需加大电流,电流越大钼丝损耗越大,甚至反映为断丝。因此发现钼丝损耗偏大、易断丝时,应先检查工作液浓度是否偏低,及时补加工作液,再考虑其他因素。
排查顺序建议:先看工作液浓度与状态,再查高频电参数,然后检查运丝系统,最后评估工件材料与内应力。按此顺序排查,多数丝损偏大问题可以快速定位并解决。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队