
Mòn dây molypden là hạng mục trọng tâm trong kiểm soát chi phí cắt dây EDM: mòn thấp giữ chi phí thấp và lợi nhuận cao, còn mòn cao làm tăng chi phí và kéo theo nguy cơ đứt dây. Mòn quá mức thường đến từ một trong bốn nhóm — hệ thống nạp dây, thông số điện, vật liệu phôi hoặc dung dịch điện môi — và thông số điện tần số cao cùng chất lượng dung dịch điện môi là những yếu tố ảnh hưởng trực tiếp nhất.
1. Hệ Thống Nạp Dây
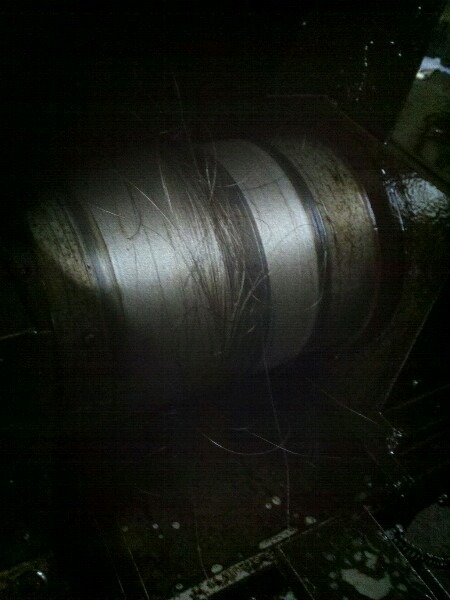
- Kiểm tra xem bánh xe dẫn hướng có bị lung lay không và dây có chạy lệch trong quá trình di chuyển không.
- Kiểm tra khối tiếp điện và bánh xe dẫn hướng xem có rãnh mòn không.
- Kiểm tra cuộn dây xem có bị chồng lớp hoặc chồng chéo không.
Các lỗi của hệ thống nạp dây khiến dây chịu thêm ma sát và mài mòn. Thay linh kiện mòn kịp thời và giữ bánh xe dẫn hướng cùng thanh ray sạch sẽ.
2. Thông Số Điện
- Công suất tần số cao: chạy công suất quá cao làm dây mòn nhanh do dòng điện lớn và công suất cao.
- Độ rộng xung và khoảng cách xung: khớp chúng với độ dày và vật liệu của phôi. Các tổ hợp kém (như dòng điện đỉnh quá lớn) làm tăng mòn rõ rệt.
- Chất lượng dạng sóng: dạng sóng phóng điện bẩn (không phải dạng sin sạch) làm giảm hiệu suất phóng điện và làm mòn nặng hơn. Trong hầu hết các trường hợp, mòn dây quá mức do hệ thống tần số cao gây ra, không phải do cơ khí máy — bộ nguồn và hệ thống điều khiển tốt hơn thường giải quyết được vấn đề.
3. Vật Liệu Phôi và Ứng Suất Bên Trong
- Các vật liệu như đồng, hợp kim nhôm và thép cacbit vonfram khó cắt và gây mòn dây tương đối cao.
- Ứng suất bên trong phôi quá lớn làm phôi biến dạng khi cắt và tăng độ mòn. Cải thiện quy trình tôi ram để giảm ứng suất dư, hoặc thêm lỗ công nghệ để giải phóng ứng suất trước khi cắt.
4. Dung Dịch Điện Môi
Dung dịch điện môi là một trong những yếu tố trực tiếp nhất gây mòn dây:
- Kiểm tra xem hai đường làm sạch mạt cắt trên và dưới có chảy thông suốt và không bị tắc không.
- Dung dịch điện môi kém với khả năng bôi trơn yếu làm tăng trực tiếp độ mòn dây.
- Dung dịch điện môi gốc nước bôi trơn tốt hơn và dễ làm sạch mạt cắt hơn, làm giảm mòn rõ rệt.
Lưu ý về nồng độ: khi dung dịch điện môi gốc nước quá loãng, độ dẫn điện tăng lên; để đạt cùng hiệu quả cắt khi đó cần dòng điện lớn hơn, và dòng điện lớn hơn đồng nghĩa với dây mòn nhiều hơn — đôi khi biểu hiện thành đứt dây. Nếu độ mòn hoặc số lần đứt tăng, hãy kiểm tra nồng độ dung dịch trước, bổ sung dung dịch làm việc, rồi mới xét các yếu tố khác.
Thứ tự đề xuất: kiểm tra nồng độ và tình trạng dung dịch điện môi trước, rồi đến thông số tần số cao, tiếp theo là hệ thống nạp dây, và cuối cùng là vật liệu phôi cùng ứng suất bên trong. Lần theo trình tự này giúp cô lập nhanh hầu hết các vấn đề mòn quá mức.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh