
หมัด ชิ้นงานคาร์ไบด์ และเฟืองวางข้อกำหนดที่สูงกว่าชิ้นส่วนทั่วไปต่อเครื่องตัดลวด EDM การรู้ข้อกำหนดเฉพาะของแต่ละอย่างคือก้าวแรกสู่คุณภาพที่เสถียรและประสิทธิภาพที่ดี
1. สิ่งจำเป็นในการกลึงหมัด (ตัวอย่างหมัดฟันคาร์ไบด์)
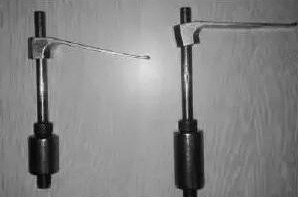
การควบคุมความเค้น ความเค้นตกค้างในชิ้นงานและความร้อนจากการคายประจุล้วนทำให้เกิดการบิดเบี้ยว เจาะรูร้อยลวดก่อนและตัดเป็นรูปแบบวงปิดเพื่อหลีกเลี่ยงการบิดเบี้ยวจากการตัดเปิด เมื่อขนาดชิ้นงานทำให้ไม่สามารถตัดวงปิดได้ ให้วางแผนทิศทางการตัดอย่างรอบคอบในโปรแกรม
การออกแบบเส้นทางการตัด เส้นทางควรทำให้หมัดอยู่ในระบบพิกัดคงที่เทียบกับฟิกซ์เจอร์ เมื่อหนีบชิ้นงานทางด้านซ้าย ให้ตัดหมัดทวนเข็มนาฬิกาจากด้านซ้ายเพื่อให้ชิ้นส่วนอยู่ใกล้บริเวณที่หนีบและมีความแข็งแกร่งดีในช่วงการตัดส่วนใหญ่ ให้การตัดที่แยกชิ้นส่วนสำเร็จออกจากที่หนีบเป็นขั้นตอนสุดท้ายของโปรแกรม โดยมีจุดพักใกล้ปลายที่หนีบ
การปรับกระบวนการคาร์ไบด์ สำหรับหมัดรูปทรงปกติ ให้เว้นแท็บเชื่อมต่อที่ตำแหน่งแบนและตัดแต่งด้วยการตัดครั้งสุดท้ายเพียงครั้งเดียว จากนั้นเก็บผิวด้วยมือให้แบน ซึ่งช่วยลดต้นทุน เนื่องจากคาร์ไบด์แข็ง แคบ และมีแนวโน้มบิดเบี้ยว จึงปรับกระบวนการเพื่อให้ได้ความแม่นยำมิติโดยไม่ต้องเก็บผิวด้วยมือ ใช้การตัดสี่รอบสำหรับเส้นขอบและแท็บด้วยพารามิเตอร์และค่าชดเชยที่เหมือนกัน: รอบแรกใช้ค่าชดเชยที่ใหญ่กว่า 0.5–0.8 มม. เพื่อปลดปล่อยความเค้นภายใน ตามด้วยการตัดผิวสำเร็จสามรอบ
พารามิเตอร์ที่แนะนำ เจาะรูร้อยลวดขนาด 1.0–1.5 มม. ล่วงหน้า โดยมีเส้นนำ (lead-in) ยาว 5–10 มม. รักษาความกว้างระหว่างเส้นขอบหมัดกับขอบชิ้นงานอย่างน้อยหนึ่งในห้าของความหนาชิ้นงาน และวางจุดพัก (กว้าง 3–4 มม.) ใกล้จุดศูนย์ถ่วงของชิ้นงาน ตัดหยาบก่อนที่ค่าชดเชย 0.5–0.8 มม. จากนั้นเก็บผิวด้วยสามรอบ หลังการตัด เป่าชิ้นส่วนให้แห้ง ทำความสะอาดด้วยแอลกอฮอล์และผึ่งลมให้แห้ง ติดแผ่นชิมโลหะแบนขนาดประมาณ 1.5 มม. เข้ากับชิ้นงานด้วยกาวไซยาโนอะคริเลตที่แข็งตัวเร็ว จากนั้นตัดแท็บเชื่อมต่อด้วยค่าชดเชยเดิม อย่าให้กาวสัมผัสแท็บหรือหัวฉีดชะล้าง ไม่เช่นนั้นจะสูญเสียการนำไฟฟ้า
2. การป้องกันการแตกร้าวของคาร์ไบด์และการขาดลวด
ป้องกันการแตกร้าว เมื่อเผาผนึกบล็อกคาร์ไบด์ขนาดใหญ่ ให้ชะลอการให้ความร้อนและความเย็น และยืดเวลาคงอุณหภูมิสูงให้มากที่สุดเท่าที่อนุญาต ปล่อยให้คาร์ไบด์บ่มตามธรรมชาติเป็นเวลา 1–2 เดือน (หรือบ่มเย็นที่ 0–10 °C) ก่อนการกลึง และเจียรหยาบก่อน แล้วรอสักสองสามวันก่อนการตัด เป้าหมายคือการปลดปล่อยความเค้นภายในให้สม่ำเสมอที่สุดก่อนการกลึง
ป้องกันการขาดลวด เปลี่ยนล้อนำลวดและบล็อกนำไฟฟ้า เปลี่ยนน้ำยาทำงานและเพิ่มความเข้มข้นของการผสม หรือใช้สารทำงานสูตรน้ำที่มีสมรรถนะการชะล้างสูง เนื่องจากคาร์ไบด์ผลิตเศษการกัดกร่อนจำนวนมากที่ทำให้การชะล้างเสื่อมลงอย่างรวดเร็ว รักษาพารามิเตอร์ของเครื่องให้เสถียร: อย่าดึงลวดโมลิบดีนัมแน่นเกินไป รักษาแขนนำลวดให้ต่ำและความเร็วพอประมาณ รักษาการติดตามความถี่แปรผันให้คงที่ รักษากระแสที่ 2.5 แอมป์ (ไม่เกิน 3 แอมป์) และขยายช่วงพัลส์ให้กว้างขึ้นเทียบกับความกว้างพัลส์
3. พื้นฐานการตัดเฟือง
การตัดเฟืองด้วยเครื่องตัดลวด EDM ทำได้ตรงไปตรงมา: ซอฟต์แวร์มีรูทีนเฟืองที่สร้างโปรไฟล์โดยอัตโนมัติเมื่อป้อนค่าโมดูลและข้อมูลฟัน เฟืองนอกมักเป็นงานไฮโบ (hobbing) ในขณะที่เฟืองในตัดด้วยเครื่องตัดลวด EDM หรือเครื่องไสเฟือง โมดูลคือมาตรฐานการกำหนดขนาด และการรู้โมดูลและจำนวนฟันจะกำหนดขนาดโดยรวมของเฟืองตรง
สรุป การกลึงชิ้นงานพิเศษสรุปลงที่การควบคุมความเค้นบวกการปรับจูนพารามิเตอร์ หมัดต้องวางเส้นทางการตัดและจัดสรรค่าชดเชยอย่างรอบคอบ คาร์ไบด์ต้องผ่านการบ่มและใช้พารามิเตอร์ที่ต้านการขาดลวด และเฟืองใช้ประโยชน์สูงสุดจากการสร้างโปรแกรมอัตโนมัติ ทำตามประเด็นเหล่านี้และชิ้นส่วนพิเศษก็จะถูกตัดได้อย่างน่าเชื่อถือ
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย