
Chày dập, phôi hợp kim cứng và bánh răng đặt ra yêu cầu cao hơn cho cắt dây EDM so với các chi tiết thông thường. Biết được các yêu cầu cụ thể của từng loại là bước đầu tiên để đạt chất lượng ổn định và hiệu quả tốt.
1. Những Điều Cốt Yếu Khi Gia Công Chày Dập (Ví Dụ Chày Răng Hợp Kim Cứng)
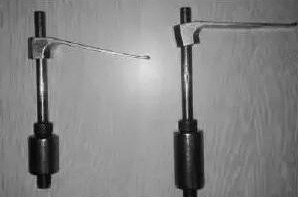
Kiểm soát ứng suất. Ứng suất dư trong phôi và nhiệt phóng điện đều gây biến dạng. Khoan lỗ luồn dây trước và cắt theo quy trình vòng kín để tránh biến dạng khi cắt hở. Khi kích thước phôi không cho phép cắt kín, hãy lập kế hoạch cẩn thận hướng cắt trong chương trình.
Thiết kế đường cắt. Đường cắt nên giữ chày dập trong một hệ tọa độ cố định so với đồ gá. Với phôi kẹp bên trái, cắt chày ngược chiều kim đồng hồ từ phía trái để chi tiết nằm gần vùng kẹp với độ cứng vững tốt trong hầu hết thời gian cắt. Để vết cắt tách chi tiết hoàn thiện khỏi đồ kẹp đến cuối chương trình, với điểm dừng gần đầu được kẹp.
Xử lý quy trình cho hợp kim cứng. Với chày dạng hình dạng đều, chừa một lỗ tai nối ở vị trí phẳng và cắt tỉa nó bằng một lần cắt cuối, rồi hoàn thiện phẳng bằng tay; điều này giảm chi phí. Vì hợp kim cứng cứng, hẹp và dễ biến dạng, hãy điều chỉnh quy trình để đạt kích thước chính xác mà không cần hoàn thiện tay. Dùng bốn lần cắt cho biên dạng và lỗ tai nối với thông số và bù trừ giống hệt nhau: lần cắt đầu chạy ở bù trừ lớn hơn 0,5–0,8 mm để giải phóng ứng suất bên trong, tiếp theo là ba lần cắt tinh.
Thông số khuyến nghị. Khoan trước lỗ luồn dây 1,0–1,5 mm với đường dẫn vào dài 5–10 mm. Giữ chiều rộng giữa biên dạng chày và mép phôi ít nhất một phần năm độ dày phôi, và đặt điểm dừng (rộng 3–4 mm) gần trọng tâm phôi. Cắt thô trước ở bù trừ 0,5–0,8 mm, rồi hoàn thiện bằng ba lần cắt. Sau khi cắt, thổi khô chi tiết, làm sạch bằng cồn và làm khô trong không khí. Dán một miếng đệm kim loại dẹt khoảng 1,5 mm lên phôi bằng keo cyanoacrylate đông nhanh, rồi cắt lỗ tai nối ở bù trừ ban đầu. Không để keo chạm vào lỗ tai nối hoặc vòi phun làm sạch mạt cắt, nếu không sẽ mất tính dẫn điện.
2. Ngăn Nứt Hợp Kim Cứng và Đứt Dây
Chống nứt. Khi thiêu kết các khối hợp kim cứng lớn, hãy làm chậm quá trình nung nóng và làm nguội và kéo dài thời gian giữ nhiệt độ cao đến mức cho phép. Để hợp kim cứng già hóa tự nhiên 1–2 tháng (hoặc xử lý lạnh ở 0–10 °C) trước khi gia công, và mài thô trước, rồi chờ vài ngày trước khi cắt. Mục tiêu là giải phóng ứng suất bên trong đều nhất có thể trước khi gia công.
Chống đứt dây. Thay bánh xe dẫn hướng và khối tiếp điện. Thay dung dịch làm việc và tăng nồng độ pha trộn, hoặc dùng dung dịch điện môi gốc nước có khả năng làm sạch mạt cắt mạnh, vì hợp kim cứng tạo ra rất nhiều mạt ăn mòn làm suy giảm nhanh khả năng làm sạch. Giữ các thông số máy ổn định: không siết quá chặt dây molypden, giữ tay dẫn hướng dây thấp và tốc độ vừa phải, giữ tốc độ theo dõi biến tần ổn định, giữ dòng điện ở 2,5 A (không quá 3 A) và mở rộng khoảng cách xung so với độ rộng xung.
3. Những Kiến Thức Cơ Bản Về Cắt Bánh Răng
Cắt bánh răng bằng cắt dây EDM khá đơn giản: phần mềm có các chương trình bánh răng tự động tạo biên dạng khi nhập dữ liệu mô đun và số răng. Bánh răng ngoài thường được gia công bằng phay lăn, trong khi bánh răng trong được cắt bằng cắt dây EDM hoặc xọc răng. Mô đun là tiêu chuẩn định cỡ, và biết mô đun cùng số răng xác định kích thước tổng thể của một bánh răng trụ răng thẳng.
Tóm lại. Gia công phôi đặc biệt quy về kiểm soát ứng suất cộng với hiệu chỉnh thông số. Chày dập đòi hỏi đường cắt và phân bổ bù trừ cẩn thận, hợp kim cứng yêu cầu xử lý già hóa và thông số chống đứt dây, còn bánh răng tận dụng tối đa việc sinh chương trình tự động. Theo những điểm này, các chi tiết đặc biệt có thể được cắt một cách đáng tin cậy.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh