
펀치, 초경합금 블랭크, 기어는 일반 부품보다 와이어 EDM에 더 높은 요구를 부과합니다. 각각의 특정 요구 사항을 아는 것이 안정적인 품질과 좋은 효율의 첫걸음입니다.
1. 펀치 가공 핵심 사항 (초경합금 치형 펀치 예시)
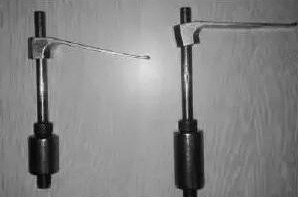
응력 관리. 블랭크의 잔류 응력과 방전 열은 모두 변형을 일으킵니다. 먼저 스레딩 구멍을 뚫고 폐루프 패턴으로 절삭하여 개방 절삭 변형을 피하십시오. 블랭크 치수 때문에 폐루프 절삭이 불가능할 때는 프로그램에서 절삭 방향을 신중하게 계획하십시오.
절삭 경로 설계. 경로는 펀치가 고정구에 대해 고정된 좌표계를 유지하도록 해야 합니다. 블랭크를 왼쪽에 클램핑한 경우, 왼쪽에서부터 펀치를 반시계 방향으로 절삭하여 부품이 대부분의 절삭 시간 동안 클램핑 구역 가까이에 있어 강성이 좋게 유지되도록 하십시오. 완성 부품을 클램프에서 분리하는 절삭은 프로그램 마지막에 남기고, 일시 정지 지점은 클램핑 쪽 끝 가까이에 두십시오.
초경합금 공정 처리. 일반 형상의 펀치는 평평한 위치에 연결 탭을 남기고 마지막 단일 절삭으로 다듬은 다음 손으로 마무리하여 비용을 줄입니다. 초경합금은 단단하고 좁으며 변형되기 쉽기 때문에, 손 마무리 없이 치수 정밀도를 충족하도록 공정을 조정하십시오. 외곽선과 탭에 동일한 파라미터와 오프셋으로 4회 절삭을 사용하십시오: 첫 번째 절삭은 0.5~0.8mm의 더 큰 오프셋으로 내부 응력을 해소하고, 이후 3회의 정삭으로 진행합니다.
권장 파라미터. 510mm 유도부가 있는 1.01.5mm 스레딩 구멍을 사전에 드릴링하십시오. 펀치 외곽선과 블랭크 가장자리 사이의 폭을 블랭크 두께의 최소 1/5 이상 유지하고, 일시 정지 지점(34mm 폭)을 블랭크의 무게 중심 근처에 배치하십시오. 먼저 0.50.8mm 오프셋으로 황삭한 다음 3회 정삭하십시오. 절삭 후 부품을 불어 건조시키고 알코올로 세척한 후 자연 건조하십시오. 빠른 경화 시아노아크릴레이트 접착제로 납작하게 만든 약 1.5mm 금속 심을 블랭크에 붙인 다음 원래 오프셋으로 연결 탭을 절단하십시오. 접착제가 탭이나 플러싱 노즐에 닿지 않게 하십시오. 그러지 않으면 전도성이 상실됩니다.
2. 초경합금 균열과 와이어 단선 방지
균열 방지. 대형 초경합금 블록을 소결할 때는 가열과 냉각을 늦추고 고온 유지 시간을 허용 범위까지 연장하십시오. 가공 전에 초경합금을 12개월 자연 시효시키고(또는 010°C에서 냉처리), 먼저 황삭 그라인딩한 다음 며칠 후 절삭하십시오. 목표는 가공 전에 내부 응력을 가능한 한 균일하게 해소하는 것입니다.
와이어 단선 방지. 가이드 휠과 전도 블록을 교체하십시오. 작동액을 교체하고 혼합 농도를 높이거나, 초경합금은 플러싱을 빠르게 저하시키는 침식 잔해를 많이 생성하므로 강력한 플러싱 성능의 수계 절연액을 사용하십시오. 기계 파라미터를 안정적으로 유지하십시오: 몰리브덴 와이어를 과도하게 조이지 말고, 와이어 가이드 암을 낮게, 속도를 적당히 유지하며, 가변 주파수 추적을 안정적으로 유지하고, 전류를 2.5A(3A 이하)로 잡고 펄스 폭에 비해 펄스 간격을 넓히십시오.
3. 기어 절삭 기초
와이어 EDM으로 기어를 절삭하는 것은 간단합니다: 소프트웨어에는 모듈과 치수 데이터를 입력하면 자동으로 치형을 생성하는 기어 루틴이 포함되어 있습니다. 외부 기어는 보통 호빙(hobbing) 가공을 하고, 내부 기어는 와이어 EDM이나 기어 셰이핑으로 절삭합니다. 모듈이 치수 표준이며, 모듈과 치수를 알면 평기어의 전체 치수가 정의됩니다.
요약. 특수 가공물 가공의 핵심은 응력 관리와 파라미터 튜닝입니다. 펀치는 신중한 절삭 경로와 오프셋 배분을 요구하고, 초경합금은 시효 처리와 단선 방지 파라미터가 필요하며, 기어는 자동 프로그램 생성을 최대한 활용합니다. 이러한 점을 따르면 특수 부품도 안정적으로 절삭할 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의