
水基工作液具有冷却、防锈、润滑、清洁等功能,此外还具备一定的介电强度、灭弧、防断丝和安全无毒的特点。选择适合机床的工作液并正确使用,能带来更好的光洁度与加工效率,还能延长设备寿命。以下是水基工作液使用的关键要点。
一、稀释配比
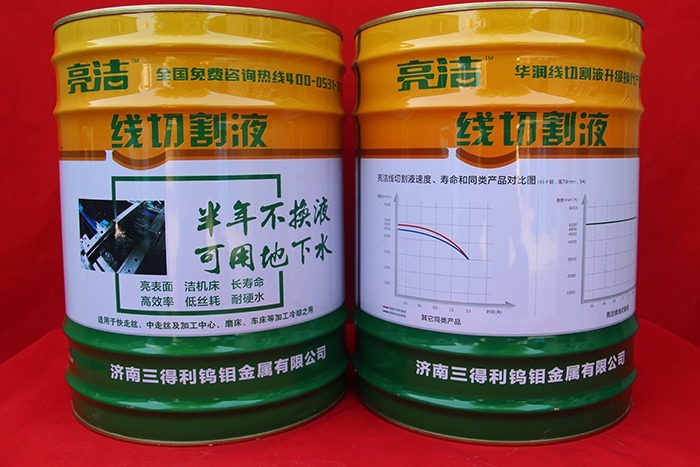
- 自来水或纯净水:常规配比 1:10–20;
- 地下水等硬水:建议 1:10,选用可适用硬水的特殊配方工作液;
- 中走丝切割:可用 1:10,纯净水效果更佳。
水质提示:普通线切割液最好用纯净水或自来水配制。若必须使用地下水,钙镁离子含量过高会造成工件分层、切割速度下降、降低寿命;含有钙镁离子适中的水更为理想。选用了可配硬水的升级配方(如 1:10 地下水配比),则可避免上述问题。
二、添加时机与更换判断
- 当工作液日渐干涸、没有多余液体流出时,应及时添加工作液;补液时请按比例加入原液和水,避免只加水不加原液;
- 出现分层、异味等现象时,应及时判断产品是否过期并更换,以保证生产;
- 加工中产生的电蚀物会使液体发黑,属正常现象——含特殊组分的工作液发黑不影响切割速度,无需全部倒掉,使用寿命可达半年以上。
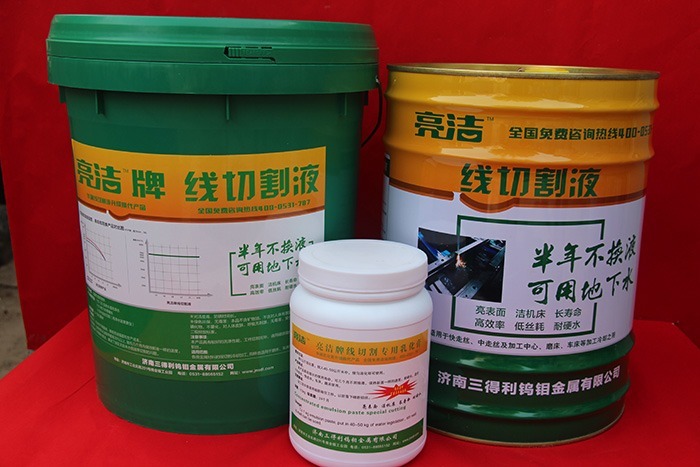
三、乳化膏的使用方法
线切割专用乳化膏具有优异的清洗、渗透、灭弧及防锈性能,特点是切割表面光亮、光洁度好、基本无换向条纹,钼丝损耗小、断丝率低,适合加工 0–1000mm 厚度的模具钢,可多次切割。
- 配比:1:40–50,加水搅拌均匀溶化后使用;
- 适用范围:中走丝、快走丝机床以及车床、磨床;
- 注意事项:黄色膏体偶有少量水析出属正常,搅匀后使用;勿与其他乳化油混用以免影响清洁能力;补液时按比例加入膏和水;切割完毕用磁铁吸住工件防止跌落砸断钼丝。
四、线切割工作液应满足的基本要求
- 能胜任 3A–10A 电流切割,不允许短路;
- 有一定爆炸能力,小电流可切较厚工件,利于熔化金属微粒排出,能快速消除电离、恢复绝缘强度;
- 有压缩放电通道的作用,使放电能量相对集中,胜任大厚度、超厚度工件切割;
- 有良好洗涤与润滑作用,提高光洁度与切割速度,工件加工后保持金属本色或人为改变颜色;
- 加工稳定性好、绝缘强度适当,减少脉冲能量损耗与电极丝损耗,产生恰当的镀覆现象;
- 对环境无污染、对人体无害、对工件无锈蚀;
- 配制方便、原料充足、价格合理、使用寿命长。
实际工况提示:不同地区地下水矿物质含量不同、有软有硬,使用中应及时观察工作液状态并适时换液。按上述要求选用并规范使用水基工作液,可在加工质量、成本与环保之间取得最佳平衡。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队