
Efisiensi pemotongan, keausan kawat molibdenum, dan kekasaran permukaan benda kerja saling tarik-menarik, dan tidak ada satu lintasan yang dapat memaksimalkan ketiganya: efisiensi tinggi berarti hasil akhir lebih buruk dan keausan kawat lebih berat; hasil akhir halus menuntut efisiensi pemotongan rendah. Pemotongan multi-pass (finish cutting) adalah proses yang menyelesaikan konflik ini.
1. Urutan Pemotongan
Peningkatan inti dari HS-WEDM ke MS-WEDM adalah kemampuan finish cut (pemotongan multi-pass). Urutan yang biasa:
- Lintasan pertama: memotong, dengan efisiensi tinggi.
- Lintasan berikutnya: menyempurnakan hasil akhir permukaan.
Inilah sebabnya MS-WEDM mencapai hasil akhir permukaan yang lebih tinggi daripada HS-WEDM.
2. Mengendalikan Keausan Kawat Molibdenum (Kunci Akurasi)
Kawat molibdenum melepaskan muatan berulang kali selama pekerjaan multi-pass. Saat area potong bertambah, kawat meregang dan aus, menjadi lebih tipis, yang mengikis akurasi dan melemahkan kualitas pelepasan pada lintasan berikutnya. Oleh karena itu:
- Ukur diameter kawat aktual sebelum setiap siklus pemotongan dan setel kompensasi dari nilai terukur.
- Tarik kembali kawat baru setelah memotong jalur masuk (pandu) dan sebelum potongan formal.
- Setelah penggunaan ulang yang lama, ukur diameter dan kebundaran, dan ganti kawat saat keausan menjadi signifikan.
3. Pemeriksaan Sebelum dan Selama Finish Cut
- Jalur kering: jalankan kawat tanpa pelepasan muatan dan periksa getaran serta tegangan yang benar — mata pemandu safir yang dipasang standar pada MS-WEDM menjaga kawat tetap stabil.
- Blok konduktif: periksa permukaan kontak untuk bekas pelepasan dan pastikan kawat tidak memotong ke dalam blok.
- Aliran dielektrik: verifikasi laju aliran normal.
- Simulasi program: simulasikan urutan sebelum memotong untuk memastikan program yang dihasilkan benar.
- Sisa stok: untuk bagian pemotongan akhir, sisakan sisa stok yang cukup berdasarkan material untuk mengurangi efek distorsi.
4. Menangani Masalah Permukaan Setelah Pemotongan
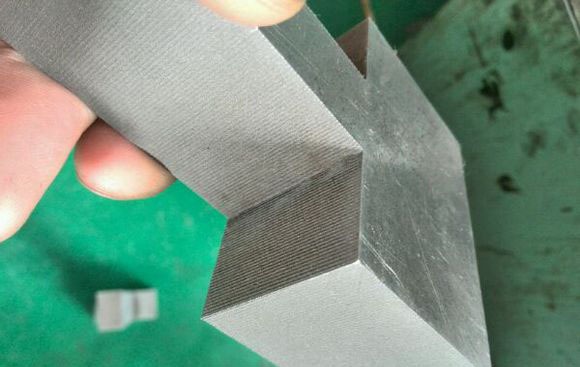
- Bekas garis permukaan: penyebab yang mungkin termasuk getaran kawat, distorsi material, dan pengaturan offset yang tidak tepat — periksa masing-masing.
- Noda gelap parah di kedua ujung: biasanya masalah dielektrik; ganti ke cairan kerja yang sesuai.
- Pembersihan: komponen jadi dapat dibersihkan dengan asam oksalat, konsentrat, atau minyak tanah, dilap kering dengan kain putih bersih, lalu dilapisi minyak anti-karat.
Ringkasan: pemotongan multi-pass adalah tentang “memisahkan efisiensi dan kualitas di seluruh lintasan.” Ikuti urutan lintasan-pertama-memotong, lintasan-berikutnya-menyempurnakan, kendalikan keausan kawat, dan selesaikan pemeriksaan sebelum potong, maka hasil akhir tinggi dan akurasi tinggi menjadi rutin.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan