
Эффективность резания, износ молибденовой проволоки и шероховатость поверхности заготовки тянут в противоположные стороны, и ни один проход не может максимизировать все три показателя сразу: высокая эффективность означает более грубую поверхность и более сильный износ проволоки; тонкая чистота поверхности требует низкой эффективности резания. Многопроходная резка (чистовая резка) — это процесс, который разрешает данное противоречие.
1. Последовательность резки
Ключевое отличие HS-WEDM от MS-WEDM — возможность чистовой (многопроходной) резки. Обычная последовательность:
- Первый проход: резка, с высокой эффективностью.
- Последующие проходы: улучшение чистоты поверхности.
Именно поэтому MS-WEDM достигает более высокого качества поверхности, чем HS-WEDM.
2. Контроль износа молибденовой проволоки (ключ к точности)
При многопроходной работе молибденовая проволока разряжается многократно. По мере роста площади реза проволока вытягивается и изнашивается, становясь тоньше, что размывает точность и ослабляет качество разряда на последующих проходах. Поэтому:
- Измеряйте фактический диаметр проволоки перед каждым циклом резки и устанавливайте компенсацию по измеренному значению.
- Перезатягивайте новую проволоку после прорезки заходного (направляющего) участка и перед основным резом.
- После длительного повторного использования измеряйте диаметр и круглость и заменяйте проволоку при значительном износе.
3. Проверки до и во время чистовых проходов
- Пробный прогон: прогоните проволоку без разряда и проверьте вибрацию и правильность натяжения — сапфировые глазки направляющих, входящие в стандартную комплектацию MS-WEDM, удерживают проволоку стабильной.
- Токопроводящие блоки: проверьте контактную поверхность на следы разряда и убедитесь, что проволока не врезается в блок.
- Поток диэлектрической жидкости: убедитесь в нормальной скорости потока.
- Моделирование программы: выполните моделирование последовательности перед резкой, чтобы убедиться в правильности сгенерированной программы.
- Остаточный припуск: для финальной отрезной детали оставляйте достаточный остаточный припуск с учётом материала, чтобы снизить эффекты деформации.
4. Устранение проблем с поверхностью после резки
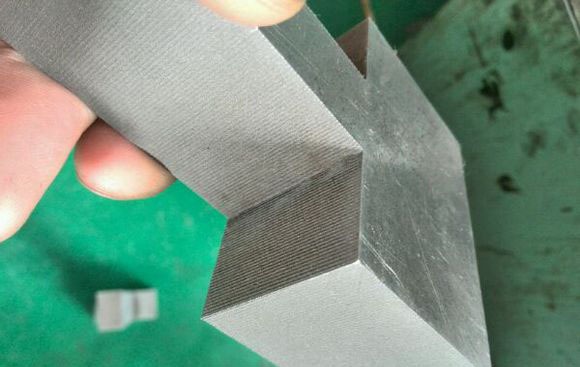
- Линейные следы на поверхности: возможные причины — вибрация проволоки, деформация материала и неправильные настройки компенсации — проверьте каждую.
- Сильное тёмное окрашивание на обоих концах: обычно это проблема диэлектрической жидкости; перейдите на подходящую рабочую жидкость.
- Очистка: готовые детали можно чистить щавелевой кислотой, концентратом или керосином, протирать насухо чистой белой тканью, а затем покрывать антикоррозионным маслом.
Резюме. Многопроходная резка — это «разделение эффективности и качества по проходам». Соблюдайте последовательность «первый проход режет, последующие улучшают чистоту», контролируйте износ проволоки и выполняйте проверки перед резкой — и высокое качество поверхности с высокой точностью станет обычным результатом.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж