
Hiệu quả cắt, độ mòn dây molypden và độ nhám bề mặt phôi kéo theo các hướng ngược nhau, và không một lần cắt nào có thể tối đa hóa cả ba: hiệu quả cao đồng nghĩa với bề mặt kém hơn và dây mòn nặng hơn; bề mặt tinh mịn đòi hỏi hiệu quả cắt thấp. Cắt nhiều lần (cắt tinh) là quy trình giải quyết mâu thuẫn này.
1. Trình Tự Cắt
Nâng cấp cốt lõi từ HS-WEDM lên MS-WEDM là khả năng cắt tinh (cắt nhiều lần). Trình tự thông thường:
- Lần cắt đầu: cắt, ở hiệu quả cao.
- Các lần sau: hoàn thiện bề mặt.
Đây là lý do vì sao MS-WEDM đạt chất lượng bề mặt cao hơn HS-WEDM.
2. Kiểm Soát Mòn Dây Molypden (Chìa Khóa Của Độ Chính Xác)
Dây molypden phóng điện lặp đi lặp lại trong quá trình cắt nhiều lần. Khi diện tích cắt tăng lên, dây giãn và mòn, mỏng dần, làm ăn mòn độ chính xác và làm suy yếu chất lượng phóng điện ở các lần sau. Vì vậy:
- Đo đường kính thực tế của dây trước mỗi chu kỳ cắt và đặt bù trừ từ giá trị đo được.
- Căng lại dây mới sau khi cắt đường dẫn (dẫn hướng) và trước lần cắt chính thức.
- Sau thời gian dài tái sử dụng, đo đường kính và độ tròn, và thay dây khi mòn trở nên đáng kể.
3. Kiểm Tra Trước và Trong Các Lần Cắt Tinh
- Chạy thử: chạy dây không phóng điện và kiểm tra độ rung cùng lực căng chính xác — các con mắt dẫn hướng bằng sapphire được lắp tiêu chuẩn trên MS-WEDM giữ dây ổn định.
- Khối tiếp điện: kiểm tra bề mặt tiếp xúc xem có vết phóng điện không và đảm bảo dây không cắt sâu vào khối.
- Dòng dung dịch điện môi: xác nhận tốc độ dòng chảy bình thường.
- Mô phỏng chương trình: mô phỏng trình tự trước khi cắt để xác nhận chương trình tạo ra là chính xác.
- Lượng dư còn lại: đối với chi tiết cắt đứt cuối cùng, chừa một lượng dư phù hợp dựa trên vật liệu để giảm ảnh hưởng của biến dạng.
4. Xử Lý Các Vấn Đề Bề Mặt Sau Khi Cắt
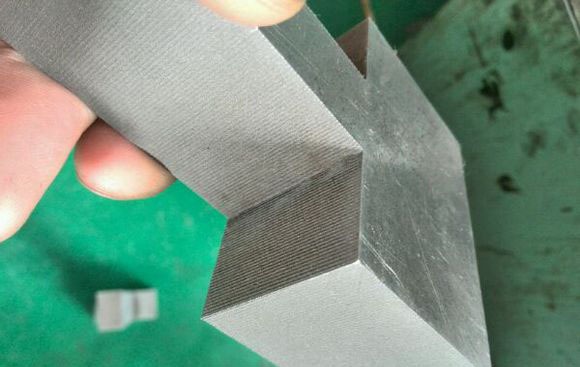
- Vân cắt trên bề mặt: nguyên nhân có thể bao gồm dây rung, biến dạng vật liệu và thiết lập bù trừ không đúng — hãy kiểm tra từng nguyên nhân.
- Vết ố đen nghiêm trọng ở cả hai đầu: thường là vấn đề dung dịch điện môi; hãy chuyển sang dung dịch làm việc phù hợp.
- Làm sạch: chi tiết hoàn thiện có thể làm sạch bằng axit oxalic, dung dịch cô đặc hoặc dầu hỏa, lau khô bằng vải trắng sạch, rồi phủ dầu chống gỉ.
Tóm lại: cắt nhiều lần là về “tách hiệu quả và chất lượng ra các lần cắt”. Tuân theo trình tự lần đầu cắt, các lần sau hoàn thiện, kiểm soát mòn dây, và hoàn tất các bước kiểm tra trước khi cắt, kết quả bề mặt cao và độ chính xác cao sẽ trở thành chuyện thường.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh