
线切割机床的切割效率、钼丝损耗率与工件表面粗糙度三项指标互相矛盾——一次切割中同时实现三项高指标是不可能的:要效率高,粗糙度必然差、丝耗大;要粗糙度低,必然用很低的切割效率。多刀切割(修刀)正是解决这一矛盾的工艺。
一、多刀切割的加工顺序
中走丝相对快走丝的核心升级就是增加了修刀功能(即多刀切割)。一般加工顺序:
- 第一刀:负责切割(高效率);
- 后续各刀:负责修光洁度。
因此中走丝能达到比快走丝更高的表面光洁度。
二、钼丝损耗控制(精度关键)
中走丝钼丝反复放电使用,修刀时随着切割面积加大,钼丝产生拉丝和损耗、越来越细,最终影响加工精度和后几次放电效果。因此:
- 每次开始切割前测量钼丝实际直径,按实际直径设置补偿;
- 新钼丝在切割完引导线后、正式切割前,建议紧一紧丝;
- 钼丝反复使用较长时间后,测量直径和圆度,损耗厉害时换新丝。
三、修刀前后检查要点
- 空走检查:钼丝空走时检查有无抖动、松紧是否适中(中走丝标准配置的宝石眼膜可使钼丝保持稳定);
- 导电块:检查表面有无切割痕迹、钼丝是否陷在导电块内;
- 工作液:检查流量是否正常;
- 程序模拟:加工前模拟流程,判断系统生成的切割程序是否正确;
- 余留量:根据材料特点,最后切断的工件余留量尽量长一点,减小材料变形影响。
四、切割后表面问题的处理
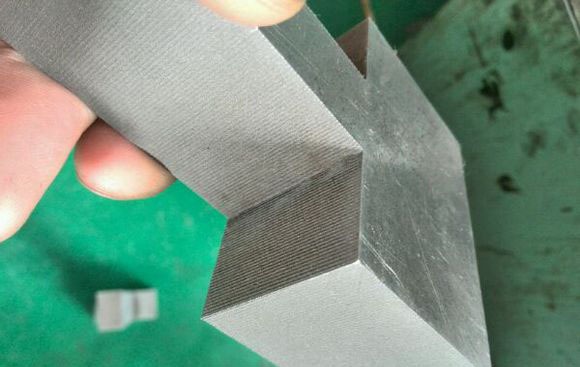
- 表面线痕:可能是钼丝抖动、材料变形或偏移量设置不合理造成,逐一排查;
- 两端黑斑严重:多为工作液问题,建议更换合适的工作液;
- 清洁保养:切割后的工件可用草酸/原液/煤油清洗,用干净白布擦干水渍,最后涂上防锈油。
小结:多刀切割的本质是“效率与质量分刀实现”。把握“第一刀切割、后续修光”的顺序,控制钼丝损耗、做好修刀前检查,即可稳定获得高光洁度、高精度的加工结果。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队