
절삭 효율, 몰리브덴 와이어 마모, 가공물 표면 거칠기는 서로 반대 방향으로 작용하며, 어떤 단일 패스도 세 가지를 모두 최대화할 수 없습니다. 높은 효율은 표면 품질 저하와 와이어 마모 증가를 의미하고, 정밀한 표면은 낮은 절삭 효율을 요구합니다. 다중 패스 절삭(정삭)은 이러한 갈등을 해결하는 공법입니다.
1. 절삭 순서
HS-WEDM에서 MS-WEDM으로 업그레이드되는 핵심은 정삭 능력(다중 패스 절삭)입니다. 일반적인 순서:
- 첫 번째 패스: 높은 효율로 절삭합니다.
- 이후 패스: 표면을 정밀하게 다듬습니다.
이것이 MS-WEDM이 HS-WEDM보다 더 높은 표면 품질을 달성하는 이유입니다.
2. 몰리브덴 와이어 마모 관리 (정밀도의 핵심)
몰리브덴 와이어는 다중 패스 작업 중 반복적으로 방전됩니다. 절삭 면적이 커지면 와이어가 늘어나고 마모되어 가늘어지며, 이는 정밀도를 떨어뜨리고 이후 패스의 방전 품질을 약화시킵니다. 따라서:
- 각 절삭 사이클 전에 실제 와이어 직경을 측정하고 측정값에 따라 보정값을 설정합니다.
- 가이드(유도) 경로 절삭 후, 본 절삭 전에 새 와이어의 장력을 재조정합니다.
- 오래 재사용한 후에는 직경과 진원도를 측정하고 마모가 심해지면 와이어를 교체합니다.
3. 정삭 전·중 점검 사항
- 공회전 시험: 방전 없이 와이어를 구동하여 진동과 장력이 올바른지 확인합니다. MS-WEDM에 표준 장착된 사파이어 가이드 아이가 와이어를 안정적으로 유지합니다.
- 전도 블록: 접촉면에 방전 흔적이 있는지 확인하고 와이어가 블록에 파고들지 않았는지 확인합니다.
- 절연액 흐름: 정상적인 유량을 확인합니다.
- 프로그램 시뮬레이션: 절삭 전에 시퀀스를 시뮬레이션하여 생성된 프로그램이 올바른지 확인합니다.
- 잔여 여유: 마지막 절단 부분에는 재질에 따라 충분한 잔여 여유를 남겨 변형 영향을 줄입니다.
4. 절삭 후 표면 문제 처리
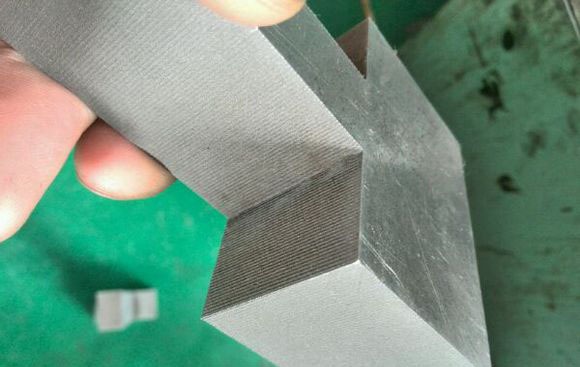
- 표면 라인 마크: 와이어 진동, 재질 변형, 보정값 설정 오류 등이 원인일 수 있습니다 — 각각을 확인하십시오.
- 양단의 심한 검은 얼룩: 대개 절연액 문제이므로 적합한 작동액으로 교체합니다.
- 세척: 완성된 부품은 옥살산, 농축액 또는 등유로 세척하고 깨끗한 흰 천으로 닦아 건조시킨 후 방청유를 도포합니다.
요약: 다중 패스 절삭은 “효율과 품질을 패스별로 분리하는 것”입니다. 첫 패스는 절삭, 이후 패스는 정삭이라는 순서를 따르고, 와이어 마모를 관리하며 절삭 전 점검을 완료하면 높은 표면 품질과 정밀도 결과가 일상적으로 달성됩니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의