
Kualitas permukaan EDM kawat yang buruk disebabkan oleh dua kelompok faktor: non-kelistrikan dan kelistrikan. Memahami cara kerja setiap faktor adalah langkah pertama menuju kualitas permukaan yang lebih baik.
1. Faktor Non-Kelistrikan yang Memengaruhi Kualitas Permukaan
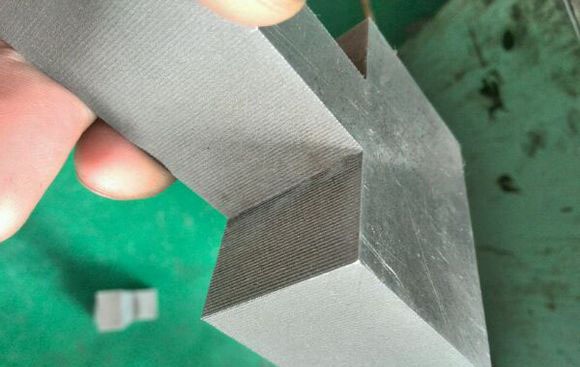
Bahan kawat, diameter, dan kecepatan.
- Bahan. Molibdenum memiliki titik leleh tinggi, tahan terhadap erosi suhu tinggi dan tegangan, serta mampu bertahan pada lingkungan percikan api, itulah sebabnya kawat ini menjadi kawat elektroda utama dalam proses ini. Kawat tembaga dan tungsten jauh lebih jarang digunakan karena alasan kinerja dan biaya.
- Diameter. Diameter yang lebih besar membuang lebih banyak logam per pulsa dalam waktu yang sama, memperlambat pemesinan dan menurunkan akurasi. Kawat tebal menghasilkan celah potong yang lebih lebar, pembilasan lebih mudah, dan proses lebih stabil, tetapi sulit membuat sudut dalam yang tajam. Kawat tipis meningkatkan akurasi tetapi lebih mudah putus dan lebih sulit dijaga stabil.
- Kecepatan kawat. Kecepatan lebih tinggi memperbaiki pembilasan, tetapi gulungan menempuh seluruh lintasannya lebih cepat, meningkatkan frekuensi pembalikan dan waktu non-pemesinan. Kecepatan pemesinan justru turun.
Ketegangan sangat penting. Ketegangan yang terlalu rendah membuat kawat bergetar di bawah gaya pembuangan dan pembilasan, menghasilkan bentuk gentong, bekas kawat, dan sudut membulat, serta memicu korsleting. Ketegangan yang terlalu tinggi membuat kawat lebih tipis dan lebih getas setelah erosi, mengundang putusnya kawat. Mengencangkan kembali kawat tepat waktu dan menjaga ketegangan yang tepat adalah operasi kunci untuk kualitas permukaan.
Bahan dan ketebalan benda kerja.
- Bahan. Besi cor, atau baja tungsten yang titik lelehnya mendekati kawat molibdenum, memberikan kualitas permukaan yang buruk. Bahan dengan konduktivitas atau kemampuan meleleh yang buruk dipotong lambat: melelehkan volume yang sama membutuhkan waktu lebih lama dan masalah pembilasan meninggalkan permukaan kasar.
- Ketebalan. Pada benda kerja tipis, cairan mencapai celah pembuangan dengan mudah, sehingga pembilasan dan de-ionisasi baik dan prosesnya stabil, tetapi kawat cenderung bergetar. Benda kerja tebal menghambat masuknya cairan dan kurang stabil, namun kawat bergetar lebih sedikit dan hasil akhir relatif lebih baik. Pada kondisi yang sama, benda kerja yang lebih tebal dipotong lebih lambat.
Faktor non-kelistrikan lainnya. Kecepatan umpan, jenis dielektrik, konsentrasi, kontaminasi dan laju aliran, akurasi mekanis sumbu mesin, serta akurasi sistem kendali semuanya memengaruhi kualitas permukaan.
2. Faktor Kelistrikan yang Memengaruhi Kualitas Permukaan
Parameter kelistrikan adalah inti dari kualitas permukaan:
- Interval pulsa. Mengatur de-ionisasi dan pembilasan; interval yang terlalu pendek menyebabkan pembuangan terus-menerus.
- Lebar pulsa. Menentukan energi per pembuangan dan keadaan permukaan yang dikerjakan.
- Arus puncak. Arus yang terlalu tinggi memusatkan energi pembuangan dan membuat permukaan lebih kasar.
- Tegangan rangkaian terbuka. Memengaruhi celah pembuangan dan stabilitas proses.
Parameter kelistrikan harus diatur sesuai ketebalan dan bahan benda kerja serta dikoordinasikan dengan kondisi mekanis dan benda kerja.
3. Urutan Pemeriksaan untuk Kualitas Permukaan yang Lebih Baik
Kerjakan faktor-faktor tersebut sesuai urutan parameter kelistrikan → pengumpanan kawat → benda kerja → dielektrik:
- Pastikan parameter kelistrikan (lebar pulsa, interval pulsa, arus puncak, tegangan rangkaian terbuka) sesuai dengan benda kerja saat ini.
- Periksa ketegangan kawat dan jadwal pengencangan ulang, serta apakah diameter kawat tepat untuk pekerjaan tersebut.
- Nilai pengaruh inheren bahan dan ketebalan benda kerja terhadap hasil akhir, sesuaikan proses jika diperlukan.
- Periksa konsentrasi, kontaminasi dan laju aliran dielektrik, serta akurasi mekanis dan kendali mesin.
Ringkasan. Masalah hasil akhir jarang disebabkan oleh satu faktor tunggal. Ini adalah hasil gabungan dari pengaruh kelistrikan dan non-kelistrikan. Mengerjakan kerangka kerja di atas dan menyesuaikan faktor-faktor secara bersama-sama adalah jalur yang andal menuju kualitas permukaan EDM kawat yang lebih baik.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan