
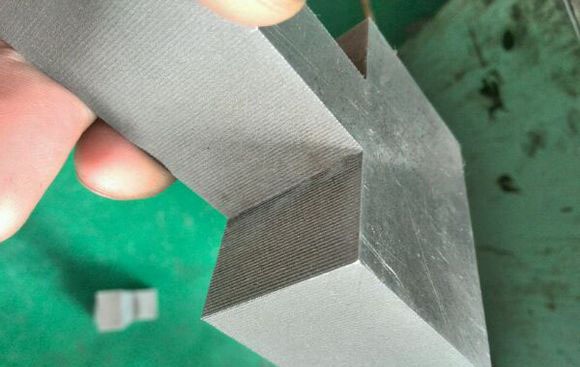
导致线切割光洁度不佳的原因可归结为两大方面:非电因素与电因素。理解各因素的作用机理,是改善表面质量的第一步。
一、非电因素对光洁度的影响
1. 钼丝的材料、直径与走丝速度
- 材料:钼熔点高、耐高温烧蚀、耐拉,能承受电火花放电环境,因此成为线切割电极丝的主流选择;铜丝、钨丝因性能与成本原因应用远不如钼丝。
- 直径:直径增大,相同时间相同脉冲下去除金属体积多,加工速度变慢、精度降低;粗丝切缝宽、排屑条件好、过程稳定,但难加工内尖角;细丝精度高但易断丝、排屑差、稳定性不易保证。
- 走丝速度:速度加快虽改善排屑,但储丝筒一次排丝运转时间减少、换向次数增多,非加工时间增大,加工速度反而变慢。
2. 张力(紧丝)的重要性
钼丝张力过小,放电与冲液产生的力易使丝晃动,产生鼓形、线纹、拐角塌角等问题,还易引发短路;张力过大,放电腐蚀使丝变细变脆,容易断丝。及时紧丝、保持合适张力,是保证光洁度的关键操作。
3. 工件材料与厚度
- 材料:铸铁件或与钼丝熔点接近的钨钢,表面光洁度较差;导电性或熔融性不好的材料加工速度慢,放电熔化同体积金属需更长时间,加排屑问题导致表面粗糙。
- 厚度:薄工件工作液易进入放电间隙,排屑消电离有利、稳定性好,但钼丝易抖动;厚工件工作液难进入、稳定性较差,但钼丝不易抖动,光洁度相对较好。同样条件下工件越厚加工越慢。
4. 其他非电因素
加工进给速度、工作液的种类/浓度/脏度/流量、机床机械运动精度、控制系统控制精度,都会影响光洁度。
二、电因素对光洁度的影响
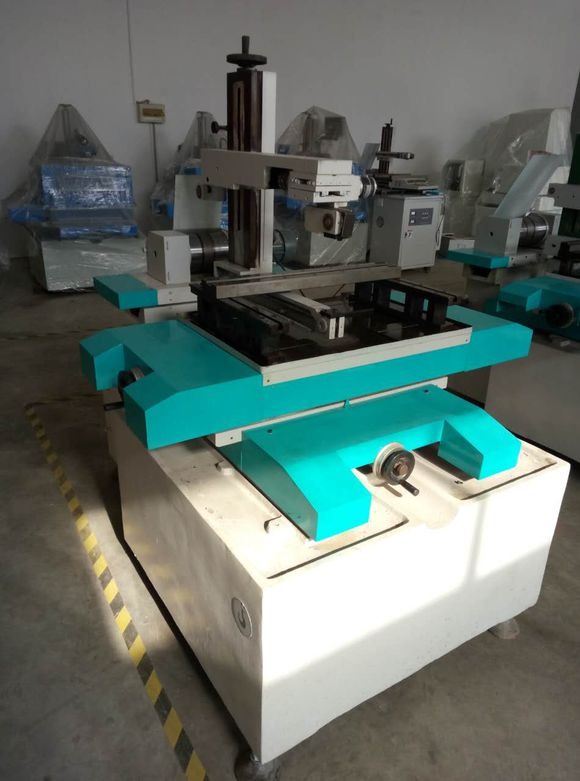
电参数是影响光洁度的核心因素:
- 脉冲间隔:影响消电离与排屑,间隔过小易引起连续放电;
- 脉冲宽度:影响单次放电能量与加工表面状态;
- 峰值电流:过大会导致放电能量集中、表面粗糙;
- 空载电压:影响放电间隙与加工稳定性。
电参数应根据工件厚度与材料合理设置,与机械、工件等因素配合调整。
三、改善光洁度的排查思路
按“电参数 → 钼丝走丝 → 工件 → 工作液”的顺序排查:
- 确认电参数(脉宽、脉间、峰值电流、空载电压)是否匹配当前工件;
- 检查钼丝张力是否合适、是否及时紧丝,钼丝直径是否选对;
- 评估工件材料与厚度对光洁度的固有影响,必要时调整工艺;
- 检查工作液浓度、脏度与流量,机床机械与控制精度。
小结:光洁度问题往往不是单一因素造成,而是电因素与非电因素叠加的结果。按上述框架逐项排查、联动调整,是改善线切割表面质量的有效路径。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队