
와이어 EDM 표면 품질 불량의 원인은 비전기적 요인과 전기적 요인 두 그룹으로 나뉩니다. 각 요인이 어떻게 작용하는지 이해하는 것이 더 나은 표면 품질을 향한 첫 단계입니다.
1. 표면 품질에 영향을 주는 비전기적 요인
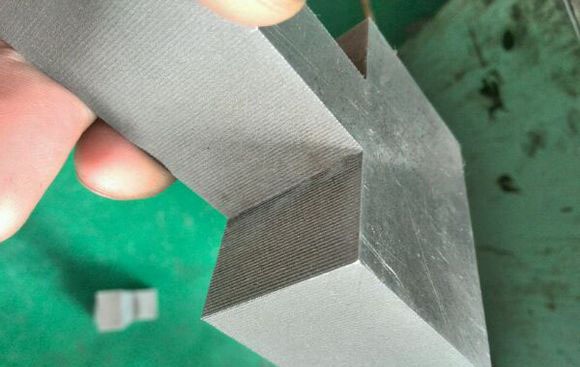
와이어 재질, 지름, 속도.
- 재질. 몰리브덴은 융점이 높고 고온 침식과 장력을 견디며 스파크 환경을 버텨내기 때문에 이 공정의 주류 전극 와이어입니다. 구리와 텅스텐 와이어는 성능과 비용상 이유로 훨씬 덜 사용됩니다.
- 지름. 지름이 클수록 같은 시간에 펄스당 제거되는 금속이 많아 가공 속도가 느려지고 정밀도가 떨어집니다. 굵은 와이어는 커프가 넓어 플러싱이 쉽고 공정이 안정적이지만, 예리한 내측 모서리 가공에 어려움이 있습니다. 가는 와이어는 정밀도는 좋아지지만 끊어지기 쉽고 안정 유지가 어렵습니다.
- 와이어 속도. 속도가 높을수록 플러싱이 좋아지지만, 스풀이 전체 이송 구간을 더 빨리 소진하여 역전 빈도와 비가공 시간이 늘어납니다. 실제 가공 속도는 오히려 떨어집니다.
장력이 중요합니다. 장력이 너무 낮으면 방전 및 플러싱 힘에 와이어가 흔들려 통형 변형, 와이어 자국, 모서리 둥글어짐이 생기고 단락이 유발됩니다. 장력이 너무 높으면 침식 후 와이어가 가늘어지고 취약해져 단선을 유발합니다. 와이어 장력을 제때 다시 조정하고 올바른 장력을 유지하는 것은 표면 품질을 위한 핵심 작업입니다.
가공물 재질과 두께.
- 재질. 주철, 또는 몰리브덴 와이어와 융점이 비슷한 텅스텐강은 표면 품질이 좋지 않습니다. 전도성이나 용융성이 낮은 재료는 절단이 느립니다. 같은 부피를 녹이는 데 시간이 더 걸리고 플러싱 문제로 표면이 거칠어집니다.
- 두께. 얇은 가공물에서는 가공액이 방전 갭에 쉽게 도달하므로 플러싱과 탈이온이 잘 되어 공정이 안정적이지만, 와이어가 진동하기 쉽습니다. 두꺼운 가공물은 가공액 유입에 저항이 있어 안정성이 떨어지지만 와이어 진동은 적어 표면 품질이 상대적으로 좋습니다. 동일 조건에서 두꺼운 가공물일수록 절단이 느립니다.
기타 비전기적 요인. 이송 속도, 절연액 종류, 농도, 오염도와 유량, 기계 축의 기계적 정밀도, 제어 시스템 정밀도는 모두 표면 품질에 영향을 줍니다.
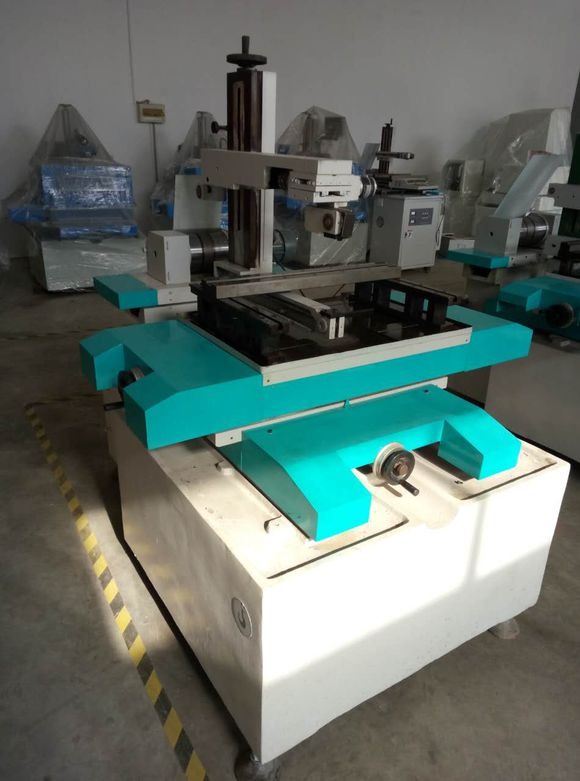
2. 표면 품질에 영향을 주는 전기적 요인
전기 파라미터는 표면 품질의 핵심입니다:
- 펄스 간격. 탈이온화와 플러싱을 좌우합니다. 간격이 너무 짧으면 연속 방전이 발생합니다.
- 펄스 폭. 방전당 에너지와 가공 표면의 상태를 결정합니다.
- 피크 전류. 과도하게 높은 전류는 방전 에너지를 집중시켜 표면을 거칠게 만듭니다.
- 무부하 전압. 방전 갭과 공정 안정성에 영향을 줍니다.
전기 파라미터는 가공물의 두께와 재질에 맞게 설정하고 기계 조건 및 가공물 조건과 조화를 이루어야 합니다.
3. 표면 품질 개선을 위한 점검 순서
전기 파라미터 → 와이어 이송 → 가공물 → 절연액 순서로 요인을 점검하십시오:
- 전기 파라미터(펄스 폭, 펄스 간격, 피크 전류, 무부하 전압)가 현재 가공물에 맞는지 확인합니다.
- 와이어 장력과 재장력 일정을 확인하고, 와이어 지름이 작업에 적합한지 점검합니다.
- 가공물 재질과 두께가 품질에 미치는 고유한 영향을 평가하고 필요하면 공정을 조정합니다.
- 절연액 농도, 오염도, 유량과 기계의 기계적·제어 정밀도를 점검합니다.
요약. 품질 문제가 단일 요인 때문에 발생하는 경우는 드뭅니다. 전기적 요인과 비전기적 요인의 복합적인 결과입니다. 위 체계를 따라 진행하고 요인들을 함께 조정하는 것이 와이어 EDM 표면 품질을 개선하는 확실한 경로입니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의