
ความเรียบผิวที่ย่ำแย่ของการตัดลวด EDM มาจากสาเหตุสองกลุ่ม ได้แก่ กลุ่มที่ไม่เกี่ยวกับไฟฟ้าและกลุ่มที่เกี่ยวกับไฟฟ้า การเข้าใจว่าปัจจัยแต่ละอย่างทำงานอย่างไรคือก้าวแรกสู่คุณภาพผิวที่ดีขึ้น
1. ปัจจัยที่ไม่เกี่ยวกับไฟฟ้าที่ส่งผลต่อความเรียบผิว
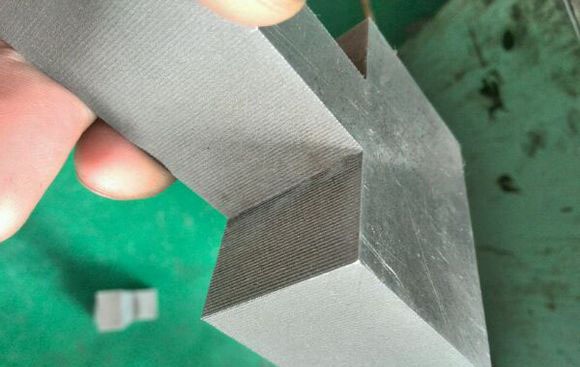
วัสดุของลวด เส้นผ่านศูนย์กลาง และความเร็ว
- วัสดุ. โมลิบดีนัมมีจุดหลอมเหลวสูง ทนทานต่อการกัดกร่อนจากอุณหภูมิสูงและแรงดึง และทนทานต่อสภาพแวดล้อมของประกายไฟ จึงเป็นลวดอิเล็กโทรดหลักในกระบวนการนี้ ลวดทองแดงและลวดทังสเตนถูกใช้งานน้อยกว่ามากด้วยเหตุผลด้านประสิทธิภาพและต้นทุน
- เส้นผ่านศูนย์กลาง. เส้นผ่านศูนย์กลางที่ใหญ่ขึ้นจะขจัดโลหะต่อพัลส์ได้มากขึ้นในเวลาเท่ากัน ทำให้การกลึงช้าลงและความแม่นยำลดลง ลวดหนาให้ร่องตัดกว้างขึ้น ชะล้างเศษได้ง่ายขึ้นและกระบวนการมีเสถียรภาพ แต่สู้มุมภายในที่แหลมคมได้ยาก ลวดบางช่วยเพิ่มความแม่นยำแต่ขาดง่ายและรักษาเสถียรภาพได้ยากกว่า
- ความเร็วของลวด. ความเร็วที่สูงขึ้นช่วยปรับปรุงการชะล้างเศษ แต่ ม้วนลวด เคลื่อนที่ครบช่วงเร็วขึ้น เพิ่มความถี่ในการสลับทิศทางและเวลาที่ไม่ใช่การตัด ความเร็วในการกลึงจึงลดลงจริง
ความตึงลวดสำคัญ ความตึงน้อยเกินไปทำให้ลวดสั่นสะเทือนภายใต้แรงจากการปล่อยประจุและการชะล้างเศษ ทำให้เกิดรูปทรงกระบอก รอยลวด และมุมที่มน รวมถึงกระตุ้นให้เกิดการลัดวงจร ความตึงมากเกินไปทำให้ลวดบางลงและเปราะขึ้นหลังการกัดกร่อน เชิญชวนให้ลวดขาด การปรับความตึงลวดให้ทันเวลาและรักษาระดับความตึงที่เหมาะสมเป็นปฏิบัติการสำคัญสำหรับความเรียบผิว
วัสดุและความหนาของชิ้นงาน
- วัสดุ. เหล็กหล่อ หรือเหล็กทังสเตนที่มีจุดหลอมเหลวใกล้เคียงกับลวดโมลิบดีนัม ให้ความเรียบผิวที่ไม่ดี วัสดุที่มีสภาพนำไฟฟ้าหรือความสามารถในการหลอมละลายต่ำจะถูกตัดช้า: การหลอมละลายปริมาตรเท่ากันใช้เวลานานกว่า และปัญหาการชะล้างเศษทำให้ผิวหยาบ
- ความหนา. บนชิ้นงานบาง น้ำยาเข้าถึงช่องว่างการปล่อยประจุได้ง่าย จึงมีการชะล้างเศษและการคืนสภาพฉนวนที่ดีและกระบวนการมีเสถียรภาพ แต่ลวดมีแนวโน้มสั่นสะเทือน ชิ้นงานหนาต้านทานการเข้าน้ำยาและเสถียรภาพน้อยกว่า แต่ลวดสั่นสะเทือนน้อยกว่าและความเรียบผิวค่อนข้างดีกว่า ภายใต้เงื่อนไขเดียวกัน ชิ้นงานหนาจะถูกตัดช้ากว่า
ปัจจัยอื่นๆ ที่ไม่เกี่ยวกับไฟฟ้า อัตราป้อน ชนิดของน้ำยาตัด ความเข้มข้น การปนเปื้อนและอัตราการไหล ความแม่นยำเชิงกลของแกนเครื่องจักร และความแม่นยำของระบบควบคุม ล้วนมีอิทธิพลต่อความเรียบผิว
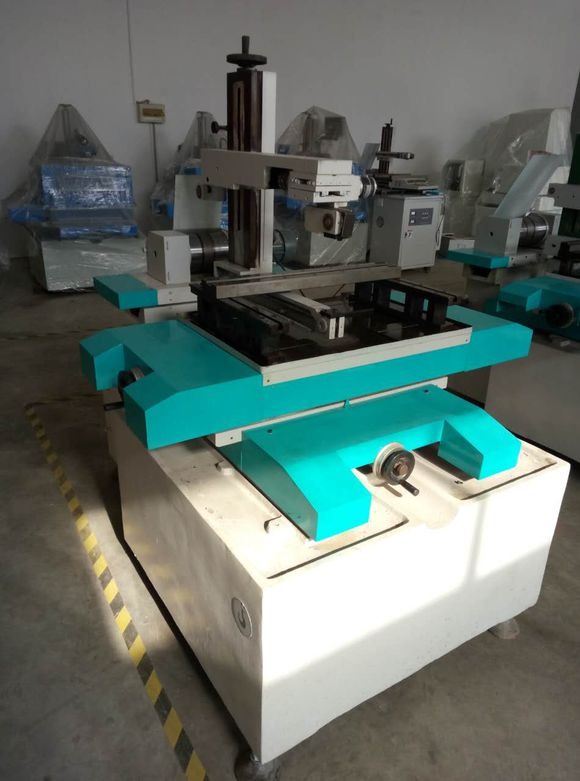
2. ปัจจัยทางไฟฟ้าที่ส่งผลต่อความเรียบผิว
พารามิเตอร์ทางไฟฟ้าเป็นแกนหลักของความเรียบผิว:
- ช่วงพัลส์ ควบคุมการคืนสภาพฉนวนและการชะล้างเศษ ช่วงที่สั้นเกินไปทำให้เกิดการปล่อยประจุต่อเนื่อง
- ความกว้างพัลส์ กำหนดพลังงานต่อการปล่อยประจุหนึ่งครั้งและสภาพของผิวที่ถูกกลึง
- กระแสสูงสุด กระแสที่สูงเกินไปจะรวมพลังงานการปล่อยประจุและทำให้ผิวหยาบ
- แรงดันเปิดวงจร ส่งผลต่อช่องว่างการปล่อยประจุและความเสถียรของกระบวนการ
ควรตั้งค่าพารามิเตอร์ทางไฟฟ้าให้สอดคล้องกับความหนาและวัสดุของชิ้นงาน และประสานกับสภาพเชิงกลและสภาพของชิ้นงาน
3. ลำดับการตรวจสอบเพื่อความเรียบผิวที่ดีขึ้น
ทำงานผ่านปัจจัยต่างๆ ตามลำดับ พารามิเตอร์ทางไฟฟ้า → การป้อนลวด → ชิ้นงาน → น้ำยาตัด:
- ยืนยันว่าพารามิเตอร์ทางไฟฟ้า (ความกว้างพัลส์ ช่วงพัลส์ กระแสสูงสุด แรงดันเปิดวงจร) ตรงกับชิ้นงานปัจจุบัน
- ตรวจสอบความตึงลวดและตารางการปรับความตึง และว่าเส้นผ่านศูนย์กลางของลวดเหมาะสมกับงานหรือไม่
- ประเมินผลโดยธรรมชาติของวัสดุและความหนาของชิ้นงานที่มีต่อความเรียบผิว ปรับกระบวนการหากจำเป็น
- ตรวจสอบความเข้มข้นของน้ำยาตัด การปนเปื้อนและอัตราการไหล รวมถึงความแม่นยำเชิงกลและเชิงควบคุมของเครื่องจักร
สรุป ปัญหาความเรียบผิวไม่ค่อยเกิดจากปัจจัยเดียว แต่เป็นผลรวมของอิทธิพลทางไฟฟ้าและที่ไม่ใช่ไฟฟ้า การทำงานผ่านกรอบแนวทางข้างต้นและปรับปัจจัยร่วมกันคือเส้นทางที่น่าเชื่อถือสู่คุณภาพผิวที่ดีขึ้นของการตัดลวด EDM
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย