
Chất lượng bề mặt cắt dây EDM kém xuất phát từ hai nhóm nguyên nhân: phi điện và điện. Hiểu rõ cơ chế tác động của từng yếu tố là bước đầu tiên để đạt chất lượng bề mặt tốt hơn.
1. Các yếu tố phi điện ảnh hưởng đến chất lượng bề mặt
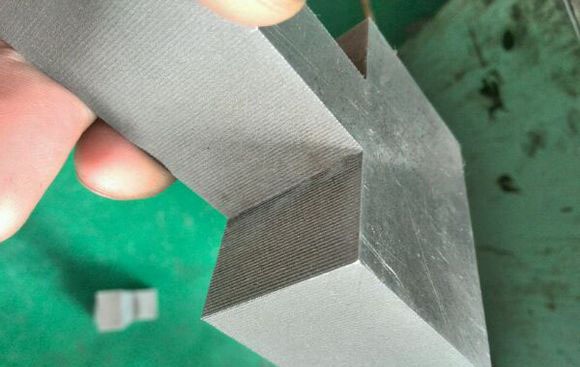
Vật liệu, đường kính và tốc độ dây điện cực.
- Vật liệu. Molypden có nhiệt độ nóng chảy cao, chịu được xói mòn ở nhiệt độ cao và lực kéo, chịu được môi trường phóng tia lửa điện — chính vì vậy nó là dây điện cực chủ đạo trong quy trình này. Dây đồng và dây vonfram ít được sử dụng hơn nhiều vì lý do hiệu suất và chi phí.
- Đường kính. Đường kính lớn hơn sẽ bóc đi nhiều kim loại hơn trên mỗi xung trong cùng một thời gian, làm chậm gia công và giảm độ chính xác. Dây dày cho rãnh cắt rộng hơn, việc làm sạch mạt cắt dễ dàng hơn và quá trình ổn định hơn, nhưng khó cắt được các góc trong sắc cạnh. Dây mảnh cải thiện độ chính xác nhưng dễ đứt hơn và khó giữ ổn định hơn.
- Tốc độ dây. Tốc độ cao hơn cải thiện việc làm sạch mạt cắt, nhưng cuộn dây quay hết hành trình nhanh hơn, làm tăng tần suất đảo chiều và thời gian không gia công. Tốc độ cắt thực tế lại giảm.
Lực căng quan trọng. Lực căng quá nhỏ khiến dây rung lắc dưới lực phóng điện và lực làm sạch mạt cắt, tạo ra dạng tang trống, vết dây và bo tròn góc, đồng thời gây ngắn mạch. Lực căng quá lớn khiến dây mảnh đi và giòn hơn sau khi bị xói mòn, dễ đứt. Việc kéo căng lại dây đúng lúc và giữ lực căng hợp lý là thao tác quan trọng đối với chất lượng bề mặt.
Vật liệu và độ dày phôi.
- Vật liệu. Gang, hoặc thép vonfram có nhiệt độ nóng chảy gần với dây molypden, cho chất lượng bề mặt kém. Vật liệu có độ dẫn điện hoặc độ nóng chảy kém cắt chậm: nóng chảy cùng một thể tích cần nhiều thời gian hơn và vấn đề làm sạch mạt cắt khiến bề mặt thô ráp.
- Độ dày. Trên phôi mỏng, dung dịch dễ dàng tiếp cận khe phóng điện, nên việc làm sạch mạt cắt và khử ion tốt, quá trình ổn định, nhưng dây có xu hướng rung. Phôi dày cản trở dung dịch đi vào và kém ổn định hơn, nhưng dây rung ít hơn và chất lượng bề mặt tương đối tốt hơn. Trong cùng điều kiện, phôi dày cắt chậm hơn.
Các yếu tố phi điện khác. Tốc độ chạy dao, loại dung dịch điện môi, nồng độ, mức độ nhiễm bẩn và lưu lượng, độ chính xác cơ khí của các trục máy và độ chính xác của hệ điều khiển đều ảnh hưởng đến chất lượng bề mặt.
2. Các yếu tố điện ảnh hưởng đến chất lượng bề mặt
Thông số điện là yếu tố cốt lõi quyết định chất lượng bề mặt:
- Khoảng cách xung. Điều khiển quá trình khử ion và làm sạch mạt cắt; khoảng cách quá ngắn gây phóng điện liên tục.
- Độ rộng xung. Xác định năng lượng mỗi lần phóng điện và trạng thái của bề mặt gia công.
- Dòng đỉnh. Dòng điện quá cao làm tập trung năng lượng phóng điện và làm thô ráp bề mặt.
- Điện áp hở mạch. Ảnh hưởng đến khe phóng điện và độ ổn định của quá trình.
Thông số điện nên được cài đặt theo độ dày và vật liệu phôi, đồng thời phối hợp với điều kiện cơ khí và phôi.
3. Trình tự kiểm tra để cải thiện chất lượng bề mặt
Lần lượt xử lý các yếu tố theo thứ tự thông số điện → cấp dây → phôi → dung dịch điện môi:
- Xác nhận các thông số điện (độ rộng xung, khoảng cách xung, dòng đỉnh, điện áp hở mạch) phù hợp với phôi hiện tại.
- Kiểm tra lực căng dây và lịch trình kéo căng lại, đồng thời xem đường kính dây có phù hợp với công việc hay không.
- Đánh giá ảnh hưởng vốn có của vật liệu và độ dày phôi đến chất lượng bề mặt, điều chỉnh quy trình nếu cần.
- Kiểm tra nồng độ dung dịch điện môi, mức độ nhiễm bẩn và lưu lượng, cùng độ chính xác cơ khí và điều khiển của máy.
Tổng kết. Vấn đề chất lượng bề mặt hiếm khi do một yếu tố duy nhất gây ra. Chúng là kết quả tổng hợp của các ảnh hưởng điện và phi điện. Lần lượt xử lý theo khung nêu trên và điều chỉnh các yếu tố cùng nhau là con đường đáng tin cậy để cải thiện chất lượng bề mặt cắt dây EDM.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh