
Низкое качество поверхности при проволочной ЭЭО сводится к двум группам причин: неэлектрическим и электрическим. Понимание того, как действует каждый фактор, — первый шаг к улучшению качества поверхности.
1. Неэлектрические факторы, влияющие на качество поверхности
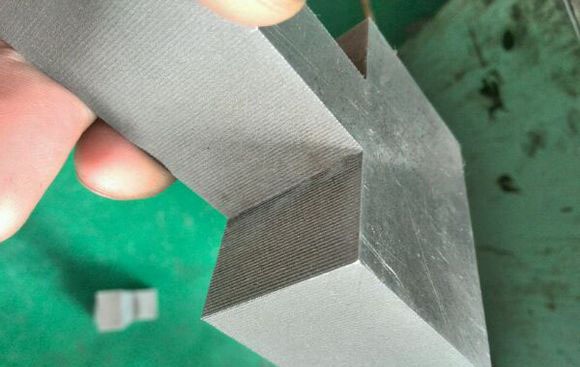
Материал, диаметр и скорость проволоки.
- Материал. Молибден обладает высокой температурой плавления, устойчив к высокотемпературной эрозии и растяжению, выдерживает условия искрового разряда, поэтому является основной электродной проволокой в этом процессе. Медная и вольфрамовая проволока используются гораздо реже по причинам производительности и стоимости.
- Диаметр. Проволока большего диаметра снимает больше металла за импульс за то же время, замедляя обработку и снижая точность. Толстая проволока даёт более широкий пропил, облегчает промывку и обеспечивает стабильный процесс, но плохо справляется с острыми внутренними углами. Тонкая проволока повышает точность, но легче рвётся и труднее поддерживается в стабильном состоянии.
- Скорость проволоки. Более высокая скорость улучшает промывку, но катушка быстрее проходит полный ход, увеличивая частоту реверса и время непроизводственных операций. Скорость резания при этом фактически снижается.
Натяжение имеет значение. При слишком слабом натяжении проволока вибрирует под действием разряда и сил промывки, что приводит к бочкообразной форме, следам от проволоки и скруглённым углам, а также вызывает короткие замыкания. При слишком сильном натяжении проволока становится тоньше и хрупче после эрозии, что провоцирует её обрыв. Своевременное повторное натяжение проволоки и поддержание правильного натяжения — ключевая операция для качества поверхности.
Материал и толщина заготовки.
- Материал. Чугун или вольфрамовая сталь, температура плавления которой близка к температуре плавления молибденовой проволоки, дают низкое качество поверхности. Материалы с плохой проводимостью или плавкостью режутся медленно: плавление того же объёма занимает больше времени, а проблемы с промывкой оставляют шероховатую поверхность.
- Толщина. На тонких заготовках жидкость легко достигает разрядного зазора, поэтому промывка и деионизация хорошие, а процесс стабилен, но проволока склонна к вибрации. Толстые заготовки затрудняют проникновение жидкости и менее стабильны, однако проволока вибрирует меньше и качество поверхности относительно лучше. При одинаковых условиях толстые заготовки режутся медленнее.
Другие неэлектрические факторы. Скорость подачи, тип диэлектрика, концентрация, загрязнение и расход, механическая точность осей станка и точность системы управления — всё это влияет на качество поверхности.
2. Электрические факторы, влияющие на качество поверхности
Электрические параметры — ядро качества поверхности:
- Интервал импульсов. Управляет деионизацией и промывкой; слишком короткий интервал вызывает непрерывный разряд.
- Длительность импульса. Определяет энергию на один разряд и состояние обработанной поверхности.
- Пиковый ток. Чрезмерно высокий ток концентрирует энергию разряда и огрубляет поверхность.
- Напряжение холостого хода. Влияет на разрядный зазор и стабильность процесса.
Электрические параметры следует устанавливать в соответствии с толщиной и материалом заготовки и согласовывать с механическими условиями и состоянием заготовки.
3. Последовательность проверки для улучшения качества поверхности
Проработайте факторы в порядке: электрические параметры → подача проволоки → заготовка → диэлектрик:
- Убедитесь, что электрические параметры (длительность импульса, интервал импульсов, пиковый ток, напряжение холостого хода) соответствуют текущей заготовке.
- Проверьте натяжение проволоки и график повторного натяжения, а также соответствует ли диаметр проволоки задаче.
- Оцените присущее влияние материала и толщины заготовки на качество поверхности, при необходимости скорректировав процесс.
- Проверьте концентрацию диэлектрика, загрязнение и расход, а также механическую и управляющую точность станка.
Резюме. Проблемы с качеством поверхности редко вызваны единственным фактором. Это совокупный результат электрических и неэлектрических воздействий. Последовательное применение приведённой схемы и совместная настройка факторов — надёжный путь к более высокому качеству поверхности при проволочной ЭЭО.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж