
Kualitas permukaan EDM kawat (kekasaran permukaan) terdiri dari dua elemen. Pertama, ukuran kawah yang ditinggalkan oleh setiap pembuangan: Rz biasanya 0,05–1,5 µm, faktor yang kecil. Kedua, garis-garis bergaris yang dihasilkan pada pembalikan kawat: Rz biasanya 1–50 µm dan di atas 0,1 mm pada kasus buruk, biasanya disertai garis hitam-putih dan dampak visual yang kuat. Garis pembalikan mendominasi hasil akhir, sehingga mengendalikannya adalah kunci untuk permukaan yang lebih baik.
1. Dari Mana Garis Hitam-Putih Berasal
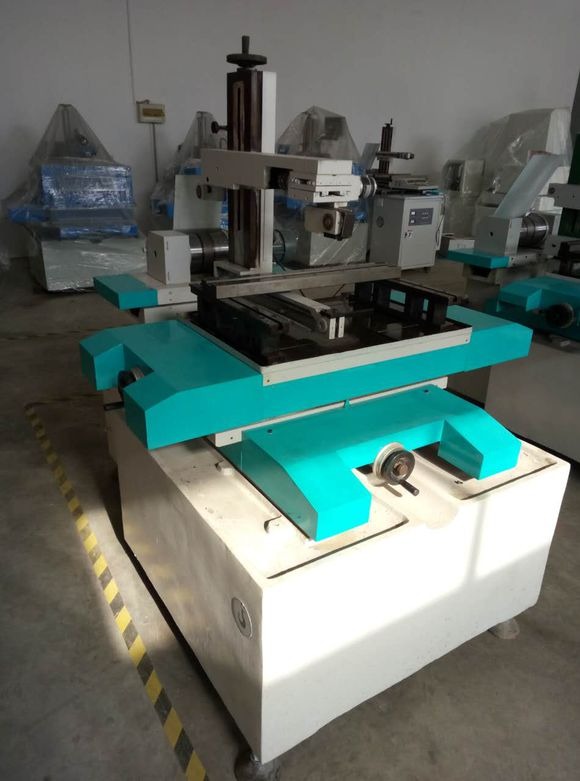
Permukaan potongan baja sering menunjukkan garis hitam dan putih berselang-seling yang mengikuti arah kawat: sisi masuk kawat berwarna hitam dan sisi keluar berwarna putih, karena kondisi pembilasan dan pendinginan yang berbeda. Saat kawat bergerak ke bawah, zona atas memiliki banyak cairan dan pendinginan yang baik tetapi pembuangan serpihan yang buruk, sehingga karbon hitam dari pembuangan mengembun dan menempel, tampak hitam. Zona bawah memiliki lebih sedikit cairan dan lebih banyak gas; pembuangan terjadi sebagian di dalam gas, menghasilkan lebih sedikit karbon, dan tampak putih.
Garis hitam-putih tidak dapat dihindari, tetapi kedalamannya dapat dibatasi. Pada kasus buruk, perbedaan tinggi-rendah mencapai puluhan mikron; bila dikendalikan dengan baik, hanya beberapa mikron.
2. Sembilan Langkah Perbaikan
- Kurangi lebar pulsa dan arus puncak. Ini memperkecil kawah pembuangan tunggal. Tetapi energi pulsa yang terlalu kecil tidak dapat memotong benda kerja tebal, sehingga diperlukan keseimbangan.
- Jaga presisi bantalan roda pemandu. Roda pemandu dan bantalan yang akurat serta berputar halus mengurangi getaran dan lompatan kawat, menjaga variasi jalur kawat seminimal mungkin.
- Pertahankan ketegangan yang tepat. Kawat sebaiknya tidak terlalu kencang maupun terlalu kendur; atur roda pemandu dan blok konduktif sehingga ketegangan zona kerja tetap konsisten pada lintasan naik dan turun.
- Jepit benda kerja tipis di antara pelat. Tambahkan pelat penjepit di setiap sisi benda kerja yang sangat tipis sehingga garis pembalikan diredam di dalam zona penjepitan.
- Jaga gerakan XY stabil. Sumbu harus bergerak akurat dengan pengikut servis yang setia dan tanpa stick-slip.
- Jaga pelacakan frekuensi variabel tetap stabil dan sedikit kendur. Hindari pelacakan berlebihan yang membuat kawat bergetar.
- Gunakan pemotongan multi-lintas. Sisakan kelonggaran kecil dan sapu kembali permukaan potongan dengan potongan yang sangat ringan. Dua atau tiga sapuan sebagian besar menghilangkan garis pembalikan; dengan kemampuan ulang mesin yang baik, hasil akhir meningkat satu hingga dua orde besaran, mendekati hasil EDM kawat kecepatan rendah dalam waktu tambahan yang sedikit. Ini adalah keunggulan kuat dari mesin kecepatan tinggi dan sedang.
- Gunakan kawat pendek untuk benda kerja tebal. Umpan pembalikan kurang dari setengah diameter kawat menutupi garis pembalikan (menyembunyikan daripada menghilangkannya).
- Perhatikan dielektrik. Cairan segar membantu efisiensi, tetapi air segar bukan yang terbaik untuk hasil akhir. Air sadah (air tanah) tidak boleh digunakan; air tersebut memperburuk garis-garis tersebut.
3. Memeriksa Hasil Akhir Buruk Satu Sisi pada Sumbu Y
Mesin EDM kawat kecepatan tinggi sering menunjukkan hasil akhir buruk pada satu sisi sumbu Y. Periksa dengan urutan ini:
- Roda pemandu. Statistik menunjukkan sebagian besar kasus berasal dari sini: ganti roda pemandu depan terlebih dahulu dan lakukan pemotongan uji.
- Blok konduktif. Periksa alur keausan, kawat yang terjepit, atau kontak yang buruk.
- Kawat molibdenum. Periksa apakah terlalu kendur atau terlalu kencang; kencangkan kembali atau ganti.
- Nosel pembilasan. Periksa penyumbatan atau arah semburan yang salah, yang menyebabkan masalah hasil akhir satu sisi.
- Dielektrik. Coba sesuaikan konsentrasi atau ganti cairan (merek dan bahan yang berbeda memberikan hasil yang berbeda).
4. Membatasi Garis Hitam-Putih
- Jaga gulungan tetap berputar seimbang.
- Pastikan roda pemandu tidak memiliki permainan aksial atau run-out radial.
- Terapkan kendali pelacakan berlebihan untuk meredam getaran kawat.
- Gunakan nosel spiral sehingga cairan menyemprot secara merata di sepanjang sumbu kawat.
- Pilih dielektrik berbasis air dengan aksi pencucian yang kuat.
Ringkasan. Meningkatkan kualitas permukaan adalah pekerjaan tingkat sistem: parameter kelistrikan, akurasi mekanis, ketegangan, dan dielektrik semuanya berperan. Menyesuaikan langkah-langkah di atas, dikombinasikan dengan pemotongan multi-lintas, secara nyata meningkatkan kualitas permukaan EDM kawat.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan