
Качество поверхности (шероховатость) при проволочной ЭЭО складывается из двух элементов. Во-первых, размер кратера, оставляемого каждым разрядом: Rz обычно 0,05–1,5 мкм — незначительный фактор. Во-вторых, гребенчатые полосы, возникающие при реверсе проволоки: Rz обычно 1–50 мкм, а в плохих случаях свыше 0,1 мм, часто в сочетании с чёрно-белыми полосами и сильным визуальным эффектом. Полосы от реверса доминируют в качестве поверхности, поэтому контроль над ними — ключ к лучшей поверхности.
1. Откуда берутся чёрно-белые полосы
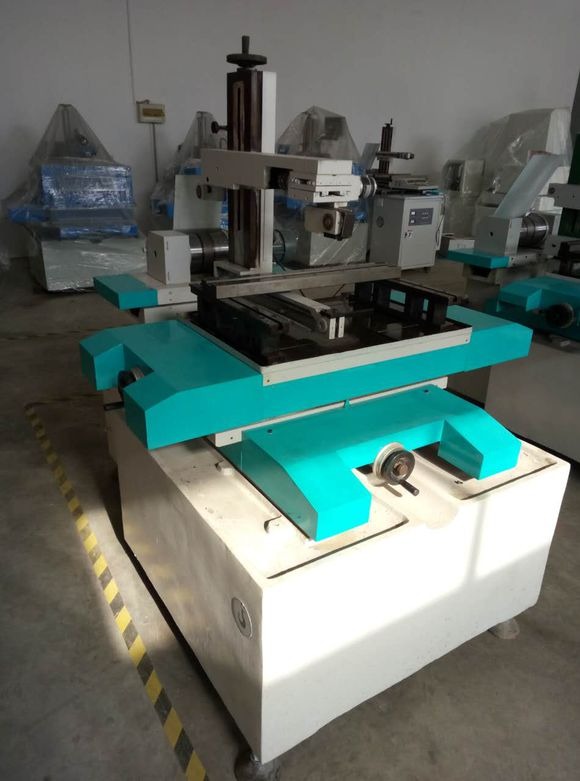
На поверхностях реза стали часто видны чередующиеся чёрные и белые полосы, повторяющие направление проволоки: сторона входа проволоки — чёрная, сторона выхода — белая, из-за разных условий промывки и охлаждения. При движении проволоки вниз в верхней зоне много жидкости и хорошее охлаждение, но плохой вынос продуктов эрозии, поэтому сажа от разряда конденсируется и прилипает, давая чёрный цвет. В нижней зоне меньше жидкости и больше газа; разряд частично происходит в газе, образует меньше углерода и даёт белый цвет.
Чёрно-белых полос нельзя избежать, но можно ограничить их глубину. В плохих случаях перепад высот составляет десятки микрон; при хорошем контроле — лишь несколько микрон.
2. Девять шагов по улучшению
- Уменьшите длительность импульса и пиковый ток. Это уменьшает кратер одиночного разряда. Но слишком малая энергия импульса не может резать толстые заготовки, поэтому нужен баланс.
- Поддерживайте точность подшипников направляющих роликов. Точные, плавно вращающиеся направляющие ролики и подшипники снижают вибрацию и подскок проволоки, сводя к минимуму отклонение её траектории.
- Поддерживайте правильное натяжение. Проволока не должна быть ни слишком тугой, ни слишком слабой; установите направляющие ролики и токопроводящие блоки так, чтобы натяжение в рабочей зоне было одинаковым на ходу вверх и вниз.
- Зажимайте тонкие заготовки между пластинами. Добавьте зажимную пластину с каждой стороны очень тонких заготовок, чтобы полосы от реверса гасились в зоне зажима.
- Поддерживайте стабильность перемещения по XY. Оси должны двигаться точно, с корректным слежением сервопривода и без скачкообразного трения (stick-slip).
- Поддерживайте частотное слежение стабильным и слегка ослабленным. Избегайте переслеживания, которое вызывает вибрацию проволоки.
- Используйте многопроходное резание. Оставьте небольшой припуск и повторно пройдите по поверхности реза очень лёгким проходом. Два-три прохода в значительной степени устраняют полосы от реверса; при хорошей повторяемости станка качество поверхности улучшается на один-два порядка, приближаясь к результатам низкоскоростной проволочной ЭЭО при малой дополнительной затрате времени. Это сильная сторона высоко- и среднескоростных станков.
- Используйте короткую проволоку для толстых заготовок. Подача реверса менее половины диаметра проволоки маскирует полосы от реверса (скрывает, а не устраняет их).
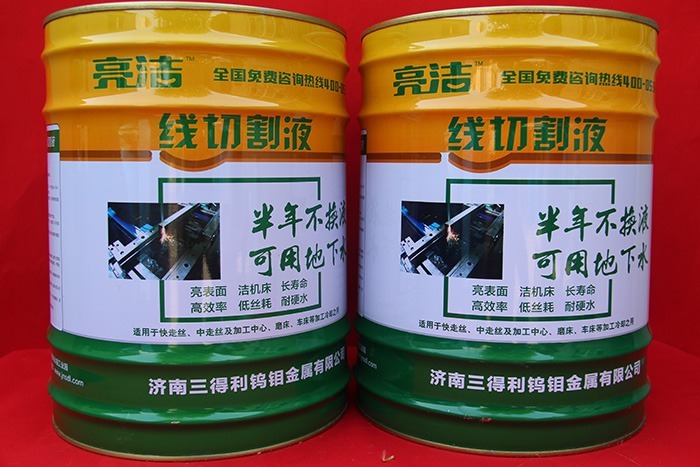
- Следите за диэлектриком. Свежая жидкость повышает эффективность, но свежая вода не лучший вариант для качества поверхности. Жёсткую воду (грунтовую) использовать нельзя: она усиливает полосы.
3. Проверка одностороннего плохого качества поверхности по оси Y
На высокоскоростных проволочных станках ЭЭО часто наблюдается плохое качество поверхности на одной стороне оси Y. Проверяйте в таком порядке:
- Направляющий ролик. Статистика показывает, что большинство случаев связано именно с ним: сначала замените передний направляющий ролик и сделайте пробный рез.
- Токопроводящий блок. Проверьте на наличие канавок износа, защемление проволоки или плохой контакт.
- Молибденовая проволока. Проверьте, не слишком ли она слабо или туго натянута; выполните повторное натяжение или замену.
- Сопло промывки. Проверьте на засорение или неверное направление струи, которые вызывают односторонние проблемы с качеством.
- Диэлектрик. Попробуйте отрегулировать концентрацию или заменить жидкость (разные марки и материалы дают разные результаты).
4. Ограничение чёрно-белых полос
- Поддерживайте катушку в сбалансированном ходе.
- Убедитесь, что направляющие ролики не имеют осевого люфта или радиального биения.
- Применяйте контроль переслеживания для гашения вибрации проволоки.
- Используйте спиральное сопло, чтобы жидкость равномерно распылялась вдоль оси проволоки.
- Выбирайте водный диэлектрик с сильным моющим действием.
Резюме. Улучшение качества поверхности — работа системного уровня: важны электрические параметры, механическая точность, натяжение и диэлектрик. Настройка перечисленных шагов в сочетании с многопроходным резанием заметно повышает качество поверхности при проволочной ЭЭО.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж