
线切割光洁度(表面粗糙度)由两个要素构成:一是单次放电蚀除凹坑的大小(RZ 通常在 0.05–1.5μm,属次要因素);二是换向造成的凹凸条纹(RZ 通常在 1–50μm,大时可达 0.1mm 以上),伴随黑白条纹,视觉影响强烈,是构成光洁度的主要因素。控制换向条纹是改善光洁度的关键。
一、黑白条纹的成因
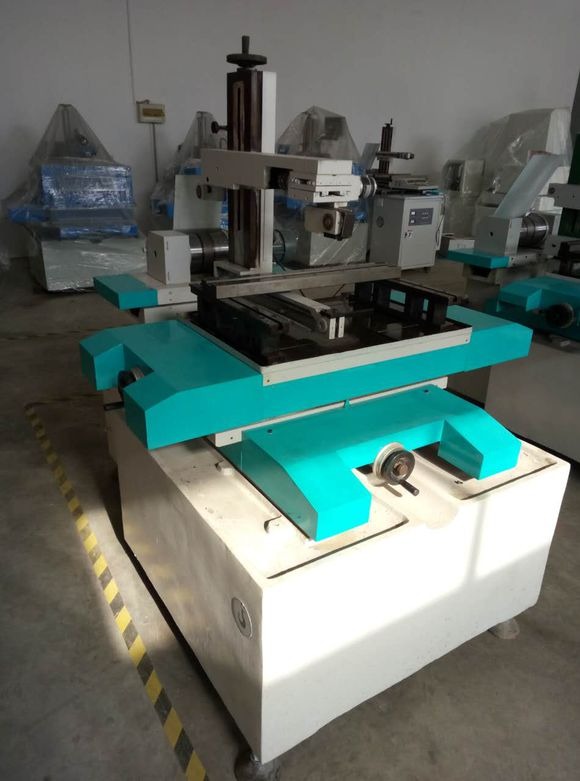
钢件切割表面常出现黑白相间的条纹,与钼丝运动方向有关:钼丝进入处呈黑色、出口处呈白色,源于排屑与冷却条件不同。钼丝从上往下运动时,上部线切割液充分、冷却好但排屑难,放电产生的炭黑凝聚附着,呈现黑色;下部液体少、气体多,放电常在气体中进行,炭黑少,呈现白色。
黑白条纹不可避免,但深浅可以限制。条纹明显时凹凸相差几十微米,控制良好时仅几微米。
二、九条改善建议
- 降低脉宽和峰值电流:减小单次放电蚀坑大小,是控制凹坑因素最直接的手段(但单个脉冲能量过小会切不动厚工件,需平衡);
- 保持导轮轴承精度:导轮、轴承保持良好精度与运转平稳性,减少丝抖、丝跳,使钼丝运动轨迹变位量最小;
- 维持适当张力:钼丝不宜过紧或过松,调好导轮与导电块,使丝上行下行时工作区张力保持一致;
- 薄工件加夹板:过薄工件上下两面各加一块夹板,使换向条纹在夹板范围内被缓冲;
- XY 运动稳定:XY 轴运动稳定、准确、随动保真性好、无阻滞爬行;
- 保持稳定偏松的变频跟踪:避免过跟踪引起钼丝振动;
- 多次切割:适当留量进行再次或多次切割,切削量很小地把切割面扫一遍;连扫三次可基本去掉换向条纹,只要机床重复定位精度高,光洁度可提高一至两个量级,效果接近慢走丝且费时不多,是快/中走丝机床的长项;
- 厚工件用短丝:一次换向进给量小于半个丝径,可掩盖换向条纹(只是掩盖);
- 注意工作液状态:新工作液对效率有益,但光洁度并非新水最好;硬水(地下水)不能用,会加剧条纹。
三、Y 轴单面粗糙的排查顺序
快走丝常出现 Y 轴单面光洁度差的问题,按以下顺序排查:
- 导轮:统计显示大部分原因在导轮,先更换前导轮再试割;
- 导电块:检查是否磨损拉槽、卡滞钼丝、接触不良;
- 钼丝:检查过松或过紧,紧丝或更换;
- 冲水水嘴:检查堵塞、喷水方向偏移,这些会导致单面光洁度问题;
- 工作液:调整浓度或更换工作液尝试(不同品牌、不同材料效果有差异)。
四、限制黑白条纹的方法
- 储丝筒运转平衡;
- 导向导轮无轴向窜动与径向跳动;
- 采取过跟踪控制,抑制钼丝振动;
- 采用螺旋式喷嘴,使工作液沿钼丝轴线均匀喷出;
- 选用洗涤性强的水基工作液。
小结:改善光洁度是系统工程,电参数、机械精度、张力、工作液缺一不可。按上述建议逐项调整,配合多次切割工艺,可显著提升线切割表面质量。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队